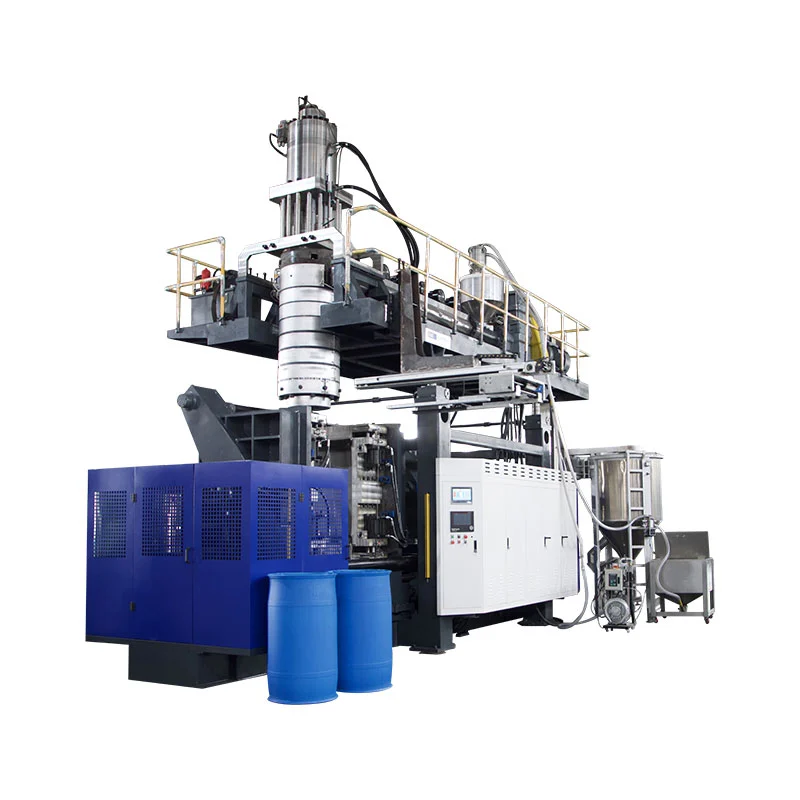
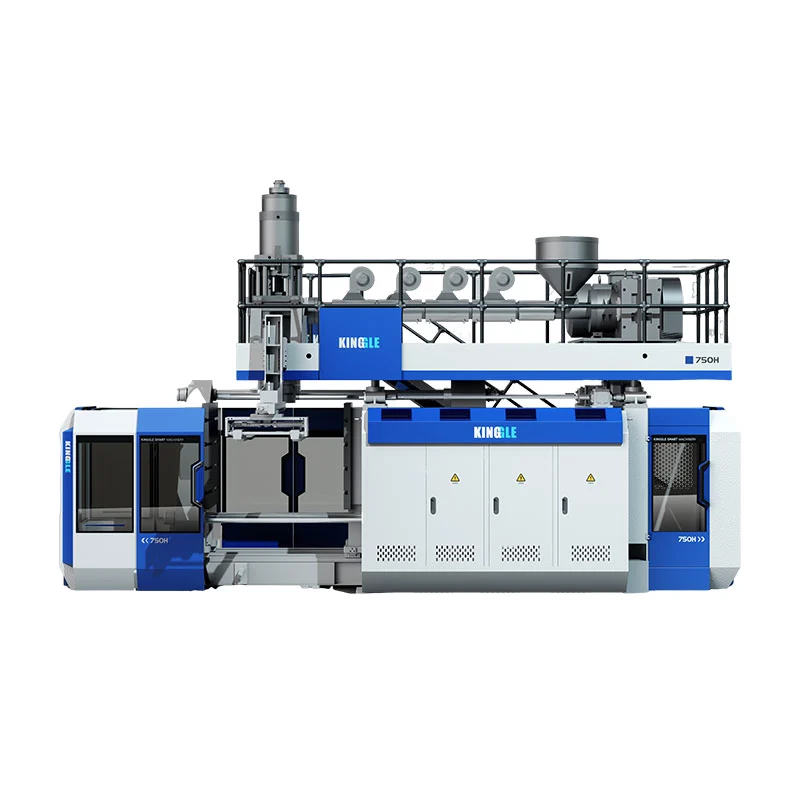
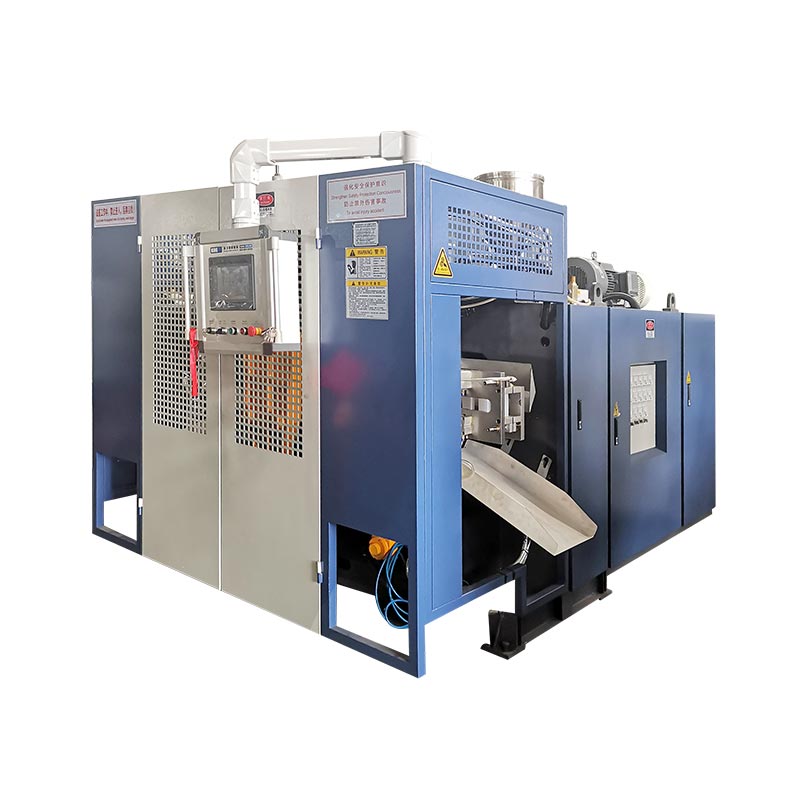
ပေးပို့ရမည့် ကုန်ပစ္စည်းမှ အလိုအလျောက် လေမှုတ်ပုံသွင်းစက်ကို ရွေးချယ်ပြီး ပုံသွင်းပြီးနောက် ပါဝင်သော လုပ်ဆောင်ချက်များကို quotation တွင် "အလိုအလျောက်" ဟူသော စကားလုံးဖြင့် မဟုတ်ဘဲ ရွေးချယ်ပါ။ extrusion လေမှုတ်ပုံသွင်းခြင်းအတွက်၊ အစေး၊ ကိရိယာတန်ဆာပလာ၊ ထုတ်ယူခြင်း၊ ချုံ့ခြင်း၊ စစ်ဆေးခြင်းနှင့် လွှဲပြောင်းခြင်းတို့ကို ထုတ်လုပ်မှုစနစ်တစ်ခုအဖြစ် သတ်မှတ်ပါ။ ကတ်တလောက် ခြောက်သွေ့စက်ဝန်းပုံမဟုတ်ဘဲ နောက်ဆုံးထုတ်လွှတ်သည့်အမှတ်တွင် လက်ခံထားသော ကွန်တိန်နာများနှင့် ဖွဲ့စည်းမှုကို အတည်ပြုရန် အကြံပြုအပ်ပါသည်။
ပုံသွင်းစက်သည် လူများသည် ဖလက်ရှ်ကို ဖယ်ရှားရန်၊ ပုလင်းများကို စစ်ဆေးခြင်း သို့မဟုတ် ပုံးများကို ဖြည့်နေသေးစဉ်တွင် အလိုအလျောက် စက်ဝန်းလည်ပတ်နိုင်သည်။ ၎င်းသည် သေးငယ်ပြီး ပြောင်းလဲနေသော ထုတ်ကုန်အကွာအဝေးအတွက် မှန်ကန်သော အစီအစဉ်ဖြစ်နိုင်သည်။ ရင်းနှီးမြုပ်နှံမှုကိစ္စတွင် ထိုအလုပ်များ ပျောက်ကွယ်သွားသည်ဟု ယူဆပါက မှားယွင်းသော အစီအစဉ်ဖြစ်သည်။ ဈေးနှုန်းများကို မနှိုင်းယှဉ်မီ နယ်နိမိတ် သတ်မှတ်ပါ။
အမိန့်မချမီ အရေးကြီးသော ဆုံးဖြတ်ချက်ငါးခု
- အလိုအလျောက်လုပ်ဆောင်မှုအဆင့်များကို မနှိုင်းယှဉ်မီ ပုံသွင်းခြင်းလုပ်ငန်းစဉ်ကို အပိုင်းနှင့် ယှဉ်ပါ။
- လူကိုယ်တိုင်ရှိနေသော အလုပ်အပါအဝင် လွှဲပြောင်းခြင်းနှင့် အပြီးသတ်လုပ်ဆောင်မှုတိုင်းကို သတ်မှတ်ပါ။
- ပုံသွင်းနှုန်းကို ဖြတ်တောက်ခြင်း၊ စစ်ဆေးခြင်းနှင့် ထုပ်ပိုးခြင်းစွမ်းရည်ဖြင့် ချိန်ညှိပါ။
- အနှောက်အယှက်ကင်းသော ထုတ်လုပ်မှုသာမကဘဲ အမှားပြန်လည်ရယူခြင်းနှင့် အပြောင်းအလဲများကို စမ်းသပ်ပါ။
- တူညီသောအခြေအနေများအောက်တွင် လက်ခံကွန်တိန်နာတစ်ခုအတွက် စုစုပေါင်းလိုင်းကုန်ကျစရိတ်ကို နှိုင်းယှဉ်ပါ။

လေမှုတ်ပုံသွင်းခြင်းတွင် "အလိုအလျောက်" သည် အဘယ်အရာက အကျုံးဝင်သနည်း။
“အလိုအလျောက်” သည် လည်ပတ်မှုများကို မည်သို့ထိန်းချုပ်ထားကြောင်း ဖော်ပြသည်။ ပလတ်စတစ် အစိတ်အပိုင်းကို မည်သို့ဖွဲ့စည်းထားသည်ကိုမူ မဖော်ပြပေ။ အလိုအလျောက် extrusion လေမှုတ်ပုံသွင်းစက်နှင့် PET ပုလင်းမှုတ်စက် နှစ်ခုစလုံးသည် ပရိုဂရမ်ရေးဆွဲထားသော အတွဲများကို လုပ်ဆောင်နိုင်သော်လည်း ၎င်းတို့တွင် မတူညီသော ပစ္စည်းပြင်ဆင်မှု၊ ကိရိယာတန်ဆာပလာများနှင့် အပြီးသတ်အစီအစဉ်များ လိုအပ်ပါသည်။ အပြည့်အဝ အလိုအလျောက်မှုတ်ထုတ်စက်ကို ရှာဖွေနေသူတစ်ဦးသည် လုပ်ငန်းစဉ်မေးခွန်းကို ဦးစွာဖြေရှင်းသင့်သည်။
extrusion blow molding တွင်၊ စက်သည် parison ဟုခေါ်သော သွန်းသောပြွန်ကို ဖွဲ့စည်းသည်။ မှိုသည် ထိုပြွန်ကို ဖမ်းယူပြီး လေသည် အခေါင်းပေါက်ကို ဖြစ်ပေါ်စေသည်။ PET ဆန့်မှုတ်ပုံသွင်းခြင်းတွင် ဆန့်ပြီး ဖောင်းနေသော အကြိုပုံစံကို အသုံးပြုသည်။ မတူညီသောအစပုံစံပုံစံများသည် PET ကြိုတင်ပုံသွင်းခြင်းလမ်းညွှန်သည် အဘယ်ကြောင့် HDPE ဆပ်ပြာပုလင်းလိုင်းအတွက် ပြီးပြည့်စုံသောဝယ်ယူမှုလမ်းညွှန်မဟုတ်ကြောင်း ရှင်းပြသည်။
| ဆုံးဖြတ်ချက် | Extrusion မှုတ် molding | PET ဆန့်မှုတ်ပုံသွင်းခြင်း။ |
|---|---|---|
| စတင်ပုံစံ | Extruded သွန်းသော parison | PET အကြိုပုံစံ |
| အသုံးများသော အဝယ်ကိစ္စ | HDPE ပုလင်းများ၊ လက်ကိုင်ကွန်တိန်နာများနှင့် စက်မှုလုပ်ငန်းသုံး အခေါင်းပေါက်များ | ကြိုတင်ပုံစံများဖြင့် ပြုလုပ်ထားသည့် အကြည်ပုလင်းများ |
| အလိုအလျောက်မေးခွန်းများ | အစိတ်အပိုင်းထုတ်လွှတ်ခြင်း၊ ဖလက်ရှ်ဖယ်ရှားခြင်း၊ ချုံ့ခြင်း၊ စမ်းသပ်ခြင်းနှင့် လွှဲပြောင်းခြင်းတို့ | ကြိုတင်ကိုင်တွယ်မှု၊ အပူ/ဆန့်-မှုတ်ခြင်း အစီအစဉ်နှင့် ပုလင်းလွှဲပြောင်း |
လုပ်ငန်းစဉ်ကိုးကား-Kinggle ၏မှုတ်ပုံသွင်းစက်လမ်းညွှန်. ထုတ်ကုန်ဂျီသြမေတြီနှင့် အစေးအဆင့်သည် နောက်ဆုံးလုပ်ငန်းစဉ်ရွေးချယ်မှုကို ဆုံးဖြတ်သည်။
စက်၊ ဆဲလ်နှင့် လိုင်းကို ခွဲခြားပါ။
စက်အဆင့် အလိုအလျောက် စက်ဝန်းတစ်ခုသည် သဘောတူညီထားသည့် ပုံသွင်းခြင်း အစီအစဉ်ကို အကျုံးဝင်သည်။ အလိုအလျောက်ဆဲလ်တစ်ခုသည် စက်အတွင်း သတ်မှတ်ထားသော ကိုင်တွယ်မှု သို့မဟုတ် အပြီးသတ်ခြင်းကို ပေါင်းထည့်သည်။ ထုတ်လုပ်မှုလိုင်းတစ်ခုသည် သဘောတူလက်ခံထားသော ထုတ်ကုန်နယ်နိမိတ်မှတဆင့် လုပ်ငန်းဆောင်ရွက်မှု အဆက်ဆက်ကို ချိတ်ဆက်ပေးသည်။ ထုပ်ပိုးမှုသည် ထိုနယ်နိမိတ်အတွင်းတွင် ရှိနိုင်သည်၊ သို့မဟုတ် ၎င်းသည် သီးခြားစက်ရုံလည်ပတ်မှုအဖြစ် ကျန်ရှိနေနိုင်သည်။
၎င်းတို့သည် ဝန်ဆောင်မှုပေးသူတိုင်း တူညီသော အသုံးအနှုန်းများကို အသုံးပြုကြောင်း ကတိပြုခြင်းမဟုတ်ဘဲ အသုံးဝင်သော ဝယ်ယူမှုဆိုင်ရာ ကွဲပြားမှုများဖြစ်သည်။ အမှန်တကယ်လုပ်ဆောင်မှုများကို သတ်မှတ်ချက်တွင် ထည့်သွင်းပါ။ စက်ပစ္စည်းစာရင်းမပါဘဲ “အပြည့်အ၀ အလိုအလျောက်” သည် မတူညီသော အဓိပ္ပာယ်ဖွင့်ဆိုချက်များအတွက် နေရာများစွာ ချန်ထားခဲ့သည် ။
ကျယ်ပြန့်သော အညွှန်းတစ်ခုပေါ်တွင် "အလိုအလျောက် ပုံသွင်းခြင်း၊ ဦးတည်ချက်ထုတ်ခြင်း၊ deflashing and leak-tested discharge" ကဲ့သို့သော သီးခြားဖော်ပြချက်ကို ကျွန်ုပ်တို့နှစ်သက်သည်။ ၎င်းသည် ကုန်ပစ္စည်းအချောထည်ပေါ်လာသည့်နေရာနှင့် အာရုံစိုက်ရန် လိုအပ်နေသေးသည့်အရာကို ဝယ်သူကို ပြောပြသည်။ ပစ္စည်းပြန်လည်ဖြည့်တင်းခြင်း၊ နမူနာယူခြင်း၊ အပိုင်းအစများ ကိုင်တွယ်ခြင်းနှင့် ပုံးပုံးပြောင်းလဲမှုများသည် ပုံမှန်ပုံစံပြုလုပ်ခြင်း အစီအစဥ်ကို ထပ်ခါတလဲလဲ လက်ဖြင့်ကိုင်တွယ်ခြင်းမပြုဘဲ လုပ်ဆောင်သည့်တိုင် ပိုင်ရှင်များ လိုအပ်ပါသည်။
အလားတူ၊ အလိုအလျောက်ထိန်းချုပ်မှုသည် လျှပ်စစ်ဒရိုက်အားလုံးနှင့် မတူပါ။ Drive အမျိုးအစား၊ ဘူတာရုံအစီအစဉ်၊ ဦးခေါင်းအရေအတွက်နှင့် အလိုအလျောက်စနစ် နယ်ပယ်သည် သီးခြားရွေးချယ်မှုများဖြစ်သည်။ ပရီမီယံသတ်မှတ်ချက်တစ်ခုအဖြစ် သတ်မှတ်မည့်အစား အလုပ်တစ်ခုစီကို ပြန်လည်သုံးသပ်ပါ။
အပိုင်းနှင့် ထုတ်လုပ်မှုအချိန်ဇယားဖြင့် စတင်ပါ။
ပုလင်းတစ်လုံး၏ အမည်ခံပမာဏသည် ၎င်း၏ထုတ်လုပ်မှုလိုင်းကို သတ်မှတ်ရန် မလုံလောက်ပါ။ ကျဉ်းမြောင်းသော အဝိုင်းပုလင်းနှင့် လက်ကိုင်ကျယ်သော ကွန်တိန်နာသည် တူညီသော အရည်ထုထည်ကို သယ်ဆောင်နိုင်သော်လည်း မတူညီသော မှိုများ၊ ထုတ်ယူကိရိယာများနှင့် ပံ့ပိုးမှုများ လိုအပ်ပါသည်။ မျဉ်းကြောင်းသည် စိတ္တဇ "2 L ထုတ်ကုန်" မဟုတ်ဘဲ တကယ့်ပြင်ပပုံစံကို ကိုင်တွယ်ရမည်ဖြစ်သည်။
ပုံဆွဲခြင်းအပိုင်းနှင့် စတင်ထွက်ရှိလာချိန်တွင် မျှော်မှန်းထားသည့် အပြီးသတ်အခြေအနေဖြင့် စတင်ပါ။ လည်ပင်းအချောထည်၊ အဖွင့်လက်ကိုင်၊ ကိုယ်ထည်အတိုင်းအတာ၊ ပစ်မှတ်အလေးချိန်နှင့် အရေးကြီးသော အရည်အသွေးလိုအပ်ချက်များကို မှတ်တမ်းတင်ပါ။ စေးအဆင့်၊ အရောင်အထုပ်အတိအကျကို အတည်ပြုပြီး ပြန်လည်အသုံးပြုထားသော သို့မဟုတ် ပြန်လည်ကြိတ်ခြင်းအခြေအနေအား အတည်ပြုပါ။ ဤအသေးစိတ်အချက်များ သည် ရည်ရွယ်ထားသော အလုပ်နှင့် သက်ဆိုင်သော အဆိုပြုထားသော စမ်းသပ်မှုကို ပြုလုပ်ပေးပါသည်။
အရောင်းအစီအစဉ်ကို ထုတ်လုပ်မှုလိုအပ်ချက်အဖြစ် ဘာသာပြန်ပါ။
အဆိုင်းအလိုက် လက်ခံထားသော ကွန်တိန်နာများကို အဆိုင်းအရေအတွက်၊ အသုတ်အရွယ်အစားများနှင့် ကြိမ်နှုန်းပြောင်းလဲခြင်းတို့ကို သတ်မှတ်ပါ။ မှာယူမှုအများစုသည် အချိန်တိုတိုနှင့် ကိရိယာတန်ဆာပလာအပြောင်းအလဲများ လိုအပ်ပါက မြင့်မားသောနာရီနှုန်းထားသည် အသုံးနည်းပါသည်။ နှေးကွေးသော်လည်း ပြောင်းလဲရန် လွယ်ကူသောဆဲလ်တစ်ခုသည် ထိုထုတ်လုပ်မှု ရောနှောမှုကို ပိုကောင်းစေနိုင်သည်။ အမြင့်ဆုံး ကတ်တလောက်ထွက်ရှိမှုတစ်ခုတည်းမှ ကောက်ချက်မချနိုင်ပါ။
ပထမဆုံးထုတ်တဲ့ပုလင်းတင်မဟုတ်ဘဲ ထုတ်ကုန်မိသားစုကို စာရင်းပြုစုပါ။ အကျယ်ဆုံးအပိုင်း၊ အလေးဆုံးအပိုင်းနှင့် ဆုပ်ကိုင်ရန် သို့မဟုတ် ချုံ့ရန် အခက်ခဲဆုံးအပိုင်းကို ခွဲခြားသတ်မှတ်ပါ။ ၎င်းတို့သည် မတူညီသော SKU များဖြစ်နိုင်သည်။ ထို့နောက် မည်သည့်ထုတ်ကုန်များသည် ကနဦးတည်ဆောက်မှုတွင် လုပ်ဆောင်ရမည်ဖြစ်ပြီး အနာဂတ်ကိရိယာ သို့မဟုတ် သီးခြားကိရိယာများ လိုအပ်သည့်အရာများကို ဆုံးဖြတ်ပါ။
- စမ်းသပ်ဆောင်းပါးကို ရပ်တန့်လိုက်ပါ-ပုံဆွဲပြင်ဆင်မှု၊ အစေး၊ အလေးချိန်နှင့် လိုအပ်သော စမ်းသပ်မှုများ။
- ပေးပို့မှုအခြေအနေ သတ်မှတ်ပါ-ဖြတ်တောက်ခြင်း၊ စစ်ဆေးခြင်း၊ ဦးတည်ခြင်း၊ ရေတွက်ခြင်း သို့မဟုတ် ထုပ်ပိုးခြင်း။
- အချိန်ဇယားကို သတ်မှတ်ပါ-အဆိုင်းအလိုက် ကွန်တိန်နာကောင်းများ၊ လည်ပတ်ချိန်နှင့် စီစဉ်ထားသော SKU အပြောင်းအလဲများ။
- ကိရိယာမိသားစုကို စစ်ဆေးပါ-မှိုများ၊ ခေါင်းအစေးများ၊ ဆုပ်ကိုင်ထားသော ကိရိယာများ၊ အသိုက်များကို ဖြတ်တောက်ခြင်းနှင့် စမ်းသပ်ဖျံများ။
- ဆဲလ်စာအိတ်ကို အတည်ပြုပါ-အသုံးအဆောင်များ၊ အစောင့်အကြပ်များ၊ ဝန်ဆောင်မှုရယူမှုနှင့် ထုတ်ကုန်စီးဆင်းမှု။
ဘူတာအရေအတွက်၊ အသေပေါက်များနှင့် အပေါက်များကို သီးခြားစစ်ဆေးရန် လိုအပ်သည်။ ဘူတာနှစ်ခုသည် ပလပ်ပေါက်နှစ်ခုကို မဆိုလိုပါ။ ဘက်စုံခေါင်းမှုတ်ပုံသွင်းစက်သည် ပုလင်းပုံသဏ္ဍာန်တိုင်းကို ထွက်ပေါက်အကွာနှင့် လိုက်လျောညီထွေဖြစ်စေမည်မဟုတ်ပေ။ အလွှာပေါင်းစုံ ခေါင်းရင်းသည် ပွဲတစ်ခုလျှင် ပြီးသော ကွန်တိန်နာအရေအတွက်ကို မဟုတ်ဘဲ နံရံတည်ဆောက်မှုကို ဖော်ပြသည်။
Kinggle ၏multi-head နှင့် multi-cavity လမ်းညွှန်ထိုဖွဲ့စည်းပုံ ကွဲပြားမှုများကို ရှင်းပြသည်။ အလိုအလျောက်စနစ် အပြင်အဆင်ကို မပြုပြင်မီ ထိုသုံးသပ်ချက်ကို အသုံးပြုပါ။ ကလိုင်၏အစီအမံကိုဖြေရှင်းပြီးသည်နှင့်၊ ထုတ်ယူခြင်းနှင့်အချောသတ်ကိရိယာများသည်လွှဲပြောင်းခြင်းနှင့်အရည်အသွေးစစ်ဆေးမှုများမှတဆင့်အနေအထားတစ်ခုစီကိုထိန်းသိမ်းရမည်ဖြစ်သည်။
ထို့ကြောင့် အသုံးဝင်ဆုံးစုံစမ်းမေးမြန်းမှုတွင် ပုံဆွဲခြင်း၊ ပစ္စည်းသတ်မှတ်ချက်၊ ထုတ်လုပ်မှုအချိန်ဇယားနှင့် အရည်အသွေးသတ်မှတ်ချက်တို့ ပါဝင်သည်။ HDPE ပုလင်းထုတ်လုပ်ရေးလိုင်းအတွက်၊ အဆိုပါထည့်သွင်းမှုများမပါဘဲ "အလိုအလျောက်ပလပ်စတစ်ပုလင်းပြုလုပ်သည့်စက်" တောင်းဆိုချက်သည် မှန်ကန်သောလိုင်းဘောင်ကို မသတ်မှတ်နိုင်ပါ။
ထုတ်ကုန်အရည်အသွေး သတ်မှတ်သည့် စက်စနစ်များကို စစ်ဆေးပါ။
downstream အလိုအလျောက်စနစ်သည် မတည်မငြိမ်ဖြစ်နေသော parison တစ်ခု၊ မသင့်လျော်သော pinch-off သို့မဟုတ် မှိုကိုကိုင်တွယ်ရန် အလွန်ပျော့ပျောင်းသွားသော အစိတ်အပိုင်းကို မပြုပြင်နိုင်ပါ။ ပုံသွင်းခြင်းလုပ်ငန်းစဉ်သည် လွှဲပြောင်းမှုစနစ်သည် ထပ်ခါတလဲလဲရလာဒ်များ မထုတ်ပေးမီ ထပ်ခါတလဲလဲ ဆောင်းပါးတစ်ပုဒ်ကို ထုတ်ပေးရပါမည်။ မဟုတ်ပါက စက်ရုပ်သည် မကိုက်ညီသော အစိတ်အပိုင်းများကို ရွှေ့ရန် တိကျသောနည်းလမ်းဖြစ်လာသည်။
လေမှုတ်ပုံသွင်းစက်၏ အရေးကြီးသော အစိတ်အပိုင်းများတွင် extruder၊ Die head၊ clamping unit၊ blow system၊ cooling circuit နှင့် controls များ ပါဝင်သည်။ အစိတ်အပိုင်းအမည်များ တစ်ခုတည်းဖြင့် ရွေးချယ်ခြင်းထက် အတည်ပြုထားသော အပိုင်းသို့ ၎င်းတို့၏ ပံ့ပိုးကူညီမှုကို ပြန်လည်သုံးသပ်ပါ။ ဥပမာအားဖြင့် အသိအမှတ်ပြုထားသော PLC အမှတ်တံဆိပ်သည် ပံ့ပိုးပေးထားသော ချက်ပြုတ်နည်းလုပ်ဆောင်ချက်များ သို့မဟုတ် ရေစုန်ဆက်သွယ်ရေးကို မတည်ဆောက်ပါ။
| စနစ် | ဘာတွေသုံးသပ်ရမလဲ | အထောက်အထား တောင်းခံရန် |
|---|---|---|
| ထုပ်ပိုးပြီး ခေါင်းကို အသေသတ်ပါ။ | အစေး သင့်လျော်မှု၊ စုစုပေါင်း parison ဝယ်လိုအားနှင့် ထွက်ပေါက်လက်ကျန် | ထုတ်လုပ်မှုနမူနာများနှင့် ပစ္စည်းအခြေအနေများကို ဖော်ထုတ်ပါ။ |
| Parison ထိန်းချုပ်မှု | တစ်စိတ်တစ်ပိုင်း၏ အရေးကြီးသောနေရာများတွင် နံရံများ ဖြန့်ဝေခြင်း။ | ရာထူးအလိုက် တိုင်းတာမှုများနှင့် သိမ်းဆည်းထားသော စာရွက် |
| ပုံသွင်းခြင်းနှင့် ကုပ်ခြင်း။ | Tooling fit, pinch-off and release clearance | ပုံဆွဲခြင်းနှင့် ပုံသွင်းခြင်းအပိုင်းကို စစ်ဆေးအတည်ပြုခဲ့သည်။ |
| အအေးခံခြင်းနှင့် ကိုင်တွယ်ခြင်း။ | စီစဉ်ထားသော ထုတ်လွှတ်မှုနှင့် ဆုပ်ကိုင်ထားသော အမှတ်များတွင် အပိုင်း တောင့်တင်းမှု | အပြောင်းအရွှေ့ အစမ်းလုပ်ရမယ့်အပိုင်း |
| ထိန်းချုပ်မှုများ | တစ်ဆက်တည်း၊ နှိုးစက်များ၊ ချက်ပြုတ်နည်းနယ်ပယ်နှင့် ရေအောက်အချက်ပြမှုများ | လုပ်ဆောင်ချက်သရုပ်ပြခြင်းနှင့် အင်တာဖေ့စ်စာရင်း |
ခိုင်မာသောရည်ညွှန်းချက်- Kinggle ၏ 2 L ဘူတာရုံစက်
ဟိKGB2L ထုတ်ကုန်စာမျက်နှာအများဆုံး ကွန်တိန်နာပမာဏ 2 L၊ 50 မီလီမီတာ ဝက်အူတစ်ခု၊ 30 ကီလိုဂရမ်/နာရီ HDPE အရည်ပျော်နိုင်မှု နှင့် အမြင့်ဆုံးမှိုအရွယ်အစား 360 × 380 မီလီမီတာကို စာရင်းပြုစုထားသည်။ ၎င်းသည် 100 ml–1 L အကွာအဝေးရှိ သေးငယ်သောပုလင်းများအတွက် နှစ်-၊ သုံး-နှင့် လေး-ထွက်ပေါက်ပုံစံများကို ဖော်ပြသည်။ ဤတန်ဖိုးများသည် အဆိုပြုထားသော အလုပ်တစ်ခုအား ကူညီပေးသည် ။ ၎င်းတို့သည် tooling review ကို အစားမထိုးပါ။
တူညီသောစာမျက်နှာတွင် 600 PC/HR ကို "Output(dry Cycle)" အဖြစ် အညွှန်းတပ်ပါသည်။ ၎င်းသည် ခွဲခြားသတ်မှတ်ထားသော ခေါင်းလျှော်ရည်ပုလင်း၊ မှိုနှင့် အချောထည်များ၏ လက်ခံရရှိမှု မဟုတ်ပါ။ ထုတ်လုပ်မှုလိုအပ်ချက်တစ်ခုသည် ပကတိပစ္စည်း၊ အအေးခံချိန်၊ တက်ကြွသောနေရာများနှင့် စစ်ဆေးရေးအခြေအနေ လိုအပ်ပါသည်။ ထုတ်ဝေထားသော ရွေ့လျားမှုကို ရည်ညွှန်းသည့်အတိုင်း ခြောက်သွေ့စက်ဝန်းဝင်ရောက်မှုကို သဘောထားပါ။
ဘက်စုံထွက်ပေါက် အဆိုပြုချက်အတွက်၊ စုစုပေါင်း parison mass နှင့် cavity fit ကို စစ်ဆေးပါ။ ဗူးအချောထည်အလေးချိန်သည် extruder မှလည်းပေးဆောင်သော flash ကိုမပါဝင်ပါ။ ထုတ်ယူမှု၊ အအေးခံခြင်းနှင့် အတူတကွ အပြီးသတ်ခြင်းအတွက် အပိုဆိုင်များသည် လိုအပ်ချက်ကို တိုးလာစေနိုင်သည်။ ဦးခေါင်းရေတွက်ခြင်းတစ်ခုတည်းဖြင့် အသုံးပြုနိုင်သော ထုတ်လုပ်မှုနှုန်းကို မသတ်မှတ်နိုင်ပါ။
သဘောတူညီထားသော အခြေအနေများအောက်တွင် အရေးကြီးသော အစိတ်အပိုင်း တိုင်းတာမှုများနှင့် လွှဲပြောင်းမှုအပြုအမူများ တည်ငြိမ်ပြီးမှသာ ပုံသွင်းစနစ်ကို အတည်ပြုပါမည်။ ထိုပြဿနာများကို မဖြေရှင်းမီ ပိုက်လိုင်းထည့်ခြင်းသည် ပြဿနာကို မျဉ်းအောက်သို့ ရွေ့လျားစေသည်။ နံရံဖြန့်ဝေခြင်းအတွက်၊ ကိုအသုံးပြုပါ။parison programming လမ်းညွှန်ထုတ်ကုန်ပုံဆွဲနှင့်အတူ။
အစာကျွေးခြင်းမှ လက်ခံသော ကွန်တိန်နာများအထိ လိုင်းကို သတ်မှတ်ပါ။
လေမှုတ်ပုံသွင်းမှု အလိုအလျောက်စနစ်အတွက် အပြင်းထန်ဆုံး သတ်မှတ်ချက်သည် လုပ်ဆောင်ချက်တိုင်းတွင် ထုတ်ကုန်ကို လိုက်နာသည်။ ၎င်းသည် module တစ်ခုစီမှရရှိသည့်အရာ၊ ၎င်းသည်ပေးပို့သောအရာနှင့်နောက် module သို့ချိတ်ဆက်မှုကိုမည်သူပိုင်ဆိုင်ကြောင်းဖော်ပြထားသည်။ ၎င်းသည် သဘောတူညီထားသည့် လုပ်ငန်းစဉ်နယ်နိမိတ်မရှိဘဲ စက်ရုပ်များ၊ သယ်ယူကိရိယာများနှင့် အာရုံခံကိရိယာများစာရင်းရှည်ထက် ပိုမိုအသုံးဝင်သည်။
Kinggle မှထုတ်ဝေသည်။automation စွမ်းရည်များရေအောက်ပိုင်းဖြတ်တောက်ခြင်း၊ စစ်ဆေးခြင်းနှင့် ထုပ်ပိုးခြင်းတို့ ပါဝင်သည်။ ပုလင်းပရောဂျက်တစ်ခုအတွက်၊ ၎င်းစွမ်းရည်ကို သတ်မှတ်နယ်ပယ်တစ်ခုအဖြစ် ဘာသာပြန်ပါ။ အလိုအလျောက် တိုက်ထုတ်ခြင်း၊ လည်ပင်းဖြတ်တောက်ခြင်း၊ ယိုစိမ့်ခြင်း စမ်းသပ်ခြင်းနှင့် ထုပ်ပိုးခြင်းတို့သည် မတူညီသောလုပ်ဆောင်ချက်များဖြစ်သည်။ အခြားတစ်ယောက်၏ရှေ့မှောက်တွင် မည်သည့်အရာကိုမျှ တိတ်တဆိတ် မယူဆသင့်ပေ။
| စစ်ဆင်ရေး | ဖြေရှင်းရန်မေးခွန်း | လက်ခံစစ်ဆေးခြင်း။ |
|---|---|---|
| အစာကျွေးခြင်း။ | သယ်ယူပို့ဆောင်ခြင်း၊ ရောစပ်ခြင်းနှင့် ပစ္စည်းအဆင့်ထိန်းချုပ်မှုကို မည်သူက ပံ့ပိုးပေးသနည်း။ | အတည်မပြုထားသော ပစ္စည်းသည် စီစဉ်ထားခြင်းမရှိသော ထောက်ပံ့ရေး အနှောက်အယှက်မရှိဘဲ ခုန်ပေါက်သို့ ရောက်ရှိသည်။ |
| ထုတ်သည် | ဘယ်အပိုင်းကို ဆုပ်ကိုင်ထားသလဲ၊ ဘယ်လမ်းကြောင်းက ယူနစ်ကို ထွက်သွားတာလဲ။ | လွဲချော်သောလွှဲပြောင်းမှု သို့မဟုတ် စမ်းသပ်မှုဆောင်းပါးတွင် လက်ခံနိုင်ဖွယ်အမှတ်အသားမရှိပါ။ |
| ဖြုန်းတီးခြင်းနှင့် ချုံ့ခြင်း။ | မည်သည့်ဖလက်ရှ်နှင့် အပြီးသတ်အင်္ဂါရပ်များကို ဖယ်ရှားလိုက်သနည်း။ | လိုအပ်သော အစွန်းများ၊ လည်ပင်းနှင့် လက်ကိုင်အဖွင့်များသည် အပိုင်းအဓိပ္ပါယ်နှင့် ကိုက်ညီပါသည်။ |
| စစ်ဆေးခြင်းနှင့် ငြင်းပယ်ခြင်း။ | မည်သည့်စမ်းသပ်မှုများသည် လိုင်းတွင်ရှိသနည်း၊ မအောင်မြင်သောအပိုင်းများကို မည်သို့ခွဲခြားထားသနည်း။ | သဘောတူထားသော စိန်ခေါ်မှုနမူနာများကို ဖော်ထုတ်ပြီး မှန်ကန်စွာ လမ်းကြောင်းပေးပါသည်။ |
| သယ်ဆောင်ခြင်းနှင့်ထုပ်ပိုးခြင်း။ | ပုလင်းအခြေနေနဲ့ ဘယ်လိုအစီအစဉ်က နောက်ဘူတာကိုရောက်ရမှာလဲ။ | သဘောတူထားသည့်နှုန်းအတိုင်း လွှဲပြောင်းခြင်း၊ စုဆောင်းခြင်းနှင့် နောက်ဆုံးရေတွက်ခြင်းလုပ်ငန်း။ |
နယ်နိမိတ်တစ်ခုစီကို ပေါင်းစည်းမှုပိုင်ရှင်ဟု အမည်ပေးလိုက်ပါ။ စက်ပေးသွင်းသူသည် ထုတ်ယူခြင်းအား ပံ့ပိုးပေးပြီး အခြားရောင်းချသူမှ ယိုစိမ့်မှုစမ်းသပ်သူကို ပံ့ပိုးပေးမည်ဆိုပါက၊ တစ်စုံတစ်ဦးသည် ပုလင်းကို တိမ်းညွှတ်မှု၊ အမြင့်လွှဲပြောင်းမှု၊ အကွာအဝေးနှင့် လက်ဆွဲနှုတ်ဆက်ခြင်းကို အတည်ပြုဆဲဖြစ်သည်။ လိုက်ဖက်ညီသောပုံစံရှိသော module များကိုဝယ်ယူခြင်းသည် ပေါင်းစပ်ဆဲလ်တစ်ခုဝယ်ယူခြင်းနှင့်မတူပါ။
"အဆင်သင့်" "ပစ္စုပ္ပန်အပိုင်း"၊ "သံသရာပြီးပါပြီ" နှင့် အဆိုပါအချက်ပြမှုများကို လိုအပ်သည့်နေရာတွင် မည်သို့ကိုယ်စားပြုသည်ကို သဘောတူပါသည်။ ဘယ်ထိန်းချုပ်ကိရိယာက ရပ်တန့်ပြီး ဘယ်ယူနစ်က အစပြုတဲ့ ချို့ယွင်းချက်ကို အစီရင်ခံတယ်ဆိုတာ ခွဲခြားသတ်မှတ်ပါ။ တိကျသော ဗိသုကာလက်ရာသည် ပရောဂျက်သီးသန့်ဖြစ်သည်၊ သို့သော် တာဝန်မှာ မရေမတွက်နိုင်အောင် တည်ရှိနေပါသည်။
လက်ခံထားသော ထုတ်ကုန်လမ်းကြောင်းမှ အပိုင်းအစများ စီးဆင်းမှုကို သီးခြားစစ်ဆေးပါ။ ဖယ်ရှားထားသော flash သည် စုစည်းမှုနှင့် သဘောတူထားသည့် စိတ်သဘောထား လိုအပ်သည်။ ပြန်လည်အသုံးပြုမှုသည် ပစ္စည်းနှင့် ထုတ်ကုန်လိုအပ်ချက်များပေါ်တွင်မူတည်သည်။ အလိုအလျောက်ကြိတ်စက်ချိတ်ဆက်မှုသည် မည်သည့် regrind ရာခိုင်နှုန်းကိုမျှ ခွင့်ပြုမည်မဟုတ်ပါ။ ဟင်းချက်နည်းကို ထိန်းချုပ်ထားပါ။
ပုလင်းယိုစိမ့်မှုစမ်းသပ်ခြင်းအတွက်၊ စမ်းသပ်မှုနည်းလမ်း၊ တပ်ဆင်မှု၊ တံဆိပ်ခတ်မှုအခြေအနေနှင့် သဘောတူညီထားသည့် စိန်ခေါ်မှုနမူနာများကို သတ်မှတ်ပါ။ စမ်းသပ်စခန်းတစ်ခုသည် အစိမ်းရောင်ရလဒ်ကို ပြသသည်ထက် ပိုမိုလုပ်ဆောင်ရမည်ဖြစ်သည်။ ၎င်းသည် ပျက်ကွက်မှုများကို စိတ်ချယုံကြည်စွာ ခွဲထုတ်ရန်နှင့် ပယ်ချထားသော အစိတ်အပိုင်းများကို ကောင်းမွန်သော ကုန်ပစ္စည်း သယ်ဆောင်သူထံ သတိမပြုမိစေဘဲ အရေအတွက်များကို မှတ်တမ်းတင်ရန် လိုအပ်သည်။
နယ်ပယ်ပုံဆွဲခြင်းသည် ပြုပြင်ထိန်းသိမ်းမှုနှင့် မှိုပြောင်းလဲခြင်းတို့ကိုလည်း ပြသသင့်သည်။ Kinggle's ကိုသုံးပါ။အသုံးဝင်ပုံနှင့် စက်ရုံပုံစံ လမ်းညွှန်ပါဝါ၊ လေ၊ ရေနှင့် အာကာသတို့ ပါဝင်သည့် အထောက်အကူများ ညှိနှိုင်းဆောင်ရွက်ရန်။
ပုံသွင်းစက်မပြုလုပ်မီ handoff သည် output ကိုကန့်သတ်နိုင်သည်။
လေမှုတ်ပုံသွင်းခြင်း ထုတ်လုပ်မှုလိုင်းသည် ၎င်း၏ ချိတ်ဆက်ထားသော လုပ်ငန်းများကို တည်တံ့စေနိုင်သည့် အရာကိုသာ ပေးဆောင်သည်။ အနှေးဖြတ်စက်၊ စမ်းသပ်သူ သို့မဟုတ် ထုပ်ပိုးရေးဌာနအတွက် အမြန်ဆုံး မော်ဂျူးသည် အကန့်အသတ်မရှိ လျော်ကြေးမပေးနိုင်ပါ။ Buffers များသည် တိုတောင်းသော ပြတ်တောက်မှုမှ ပြန်လည်ရယူရန် လိုင်းကို အချိန်ပေးသည်။ ၎င်းတို့သည် အမြဲတစေ စွမ်းရည်မတူညီမှုကို မဖယ်ရှားပါ။
ပထမဦးစွာ ပစ္စည်းတိုင်းကို တူညီသောအခြေခံနှုန်းထားဖြင့် သတ်မှတ်ပါ။ နံပါတ်သည် ပုံသွင်းခြင်းဆိုင်ရာ ဖြစ်ရပ်များ၊ စုစုပေါင်း အစိတ်အပိုင်းများ၊ စမ်းသပ်ထားသော အစိတ်အပိုင်းများ သို့မဟုတ် လက်ခံထားသော ကွန်တိန်နာများကို ဆိုလိုပါသလား။ ၎င်းသည် စဉ်ဆက်မပြတ် လည်ပတ်နေခြင်းကိုသာ အကျုံးဝင်သလား သို့မဟုတ် ပြန်လည်ဖြည့်တင်းခြင်းနှင့် သာမာန်ရပ်နားခြင်းများ ပါဝင်ပါသလား။ ထိုအဓိပ္ပါယ်ဖွင့်ဆိုချက်များ တူညီပြီးမှသာ နှုန်းထားများကို နှိုင်းယှဉ်ပါ။
အတိအလင်း ယူဆထားသည့် ထုတ်လုပ်မှုအခြေခံဖြင့် လုပ်ဆောင်ခဲ့သော ဥပမာတစ်ခု
ပုံသွင်းခြင်းနှင့် ဖြတ်တောက်ပြီးနောက် တစ်နာရီလျှင် ကွန်တိန်နာ 480 ကို ထုတ်လွှတ်သည့် အဆိုပြုထားသော လိုင်းတစ်ခုကို သုံးသပ်ကြည့်ပါ။ ၎င်း၏ one-position leak tester သည် ပြီးပြည့်စုံသော load၊ စမ်းသပ်မှု၊ ဆုံးဖြတ်ချက်နှင့် unload sequence အတွက် 8 စက္ကန့် လိုအပ်သည်ဟု ယူဆပါ။ ၎င်း၏စံပြစွမ်းရည်မှာ 3,600 ÷ 8 = တစ်နာရီလျှင် 450 ကွန်တိန်နာဖြစ်သည်။ ဤအရာများသည် တိုင်းတာထားသော Kinggle စက်၏ရလဒ်မဟုတ်သော စိတ်ကူးစိတ်သန်းများဖြစ်သည်။
အဝင်နှုန်း- 480/h · စံပြစမ်းသပ်နိုင်စွမ်း- 450/h · စုဆောင်းမှု- 30/h
စမ်းသပ်သည့်မှတ်တိုင်များမရှိသော်လည်း ဝင်လာသည့်အစိတ်အပိုင်းများသည် တစ်နာရီလျှင် ကွန်တိန်နာ 30 ထက်ကျော်လွန်ပါသည်။ အသုံးပြုနိုင်သော ရာထူး ၁၅ ခုပါသော ကြားခံတစ်ခုသည် 15 ÷ 30 = 0.5 နာရီ သို့မဟုတ် 30 မိနစ်အတွင်း ဖြည့်ပေးမည်ဖြစ်သည်။ လိုင်းဆွဲအားအလွတ်ဖြင့် စတင်ခြင်းသည် တိုတောင်းသော သရုပ်ပြမှုကို ကျေနပ်ဖွယ်ဖြစ်စေနိုင်သည်။ ဟန်ချက်မညီမှုတွေ ရှိနေဆဲပါ။
ယခု ပြီးပြည့်စုံသော စမ်းသပ်သူ ရပ်တန့်ရန် စဉ်းစားပါ။ အဝင်နှုန်း 480/h တွင်၊ အစိတ်အပိုင်းများသည် တစ်မိနစ်လျှင် 8 တွင် ရောက်ရှိသည်။ တူညီသောအခမဲ့ရာထူး 15 ခုသည် 15 ÷ 8 = 1.875 မိနစ်၊ 113 စက္ကန့်ခန့်၊ ထိုကြားခံမပြည့်မီတွင်သာပေးသည်။ နှေးကွေးမှုတစ်ခုအတွင်း စုဆောင်းမှုနှုန်းနှင့် ရပ်တန့်နေစဉ်အတွင်း စုဆောင်းမှုနှုန်းမှာ မတူညီပါ။
ရာထူးများကို စစ်မှန်စွာအသုံးပြုနိုင်မှသာ အဆိုပါတွက်ချက်မှုများသည် အသုံးဝင်ပါသည်။ အစောင့်အကြပ်ကိုထိခြင်း၊ သို့မဟုတ် လိုအပ်သောလမ်းကြောင်းကို မထိန်းသိမ်းနိုင်သော ပုလင်းတစ်လုံးသည် မှန်ကန်သော ကြားခံအနေအထားကို မဖန်တီးနိုင်ပါ။ လုံခြုံသောစုဆောင်းမှုကန့်သတ်ချက်သို့မရောက်ရှိမီ ထိန်းချုပ်မှုများသည် သဘောတူညီထားသည့် တုံ့ပြန်မှုတစ်ခုလည်း လိုအပ်ပါသည်။
ဂျီသြမေတြီအပြင် အမြန်နှုန်းကို စစ်ဆေးပါ။
ထုတ်ယူသည့်ကိရိယာနှင့် သယ်ယူကိရိယာများသည် ၎င်း၏အမှန်တကယ်ထုတ်လွှတ်မှုအခြေအနေတွင် အစိတ်အပိုင်းကို ကိုင်တွယ်ရမည်ဖြစ်သည်။ ထပ်ခါတလဲလဲ ဆုပ်ကိုင်ထားသော တည်နေရာကို ဖော်ထုတ်ပါ။ လည်ပင်း၊ ကိုယ်ထည် သို့မဟုတ် ဖလက်ရှ်သည် ထိုတည်နေရာကို ပံ့ပိုးပေးမှုရှိ၊ မရှိ စစ်ဆေးပြီး နောက်တစ်ကြိမ် မလွှဲပြောင်းမီ ၎င်းကို ဖြတ်တောက်ခြင်းမှ ဖယ်ရှားခြင်းရှိမရှိ စစ်ဆေးပါ။ ပထမအကြိမ်တွင် ရရှိနိုင်သော အင်္ဂါရပ်သည် ဒုတိယတွင် ရှိမည်မဟုတ်ပါ။
စက်အမြန်နှုန်းမတိုးမီ ထို datum ကွင်းဆက်ကို ကျွန်ုပ်တို့ဖြေရှင်းပါမည်။ သင့်လျော်သောနှုန်းဖြင့် လွှဲပြောင်းပြီး ကြိုတင်မှန်းဆနိုင်သော ပြန်လည်ရရှိသည့် လိုင်းတစ်ခုသည် ထပ်ခါတလဲလဲ လူကိုယ်တိုင် ပြန်လည်နေရာချထားမှု လိုအပ်သည့် ထုတ်လုပ်မှုထက် ပိုကောင်းသော ပိုင်ဆိုင်မှုတစ်ခုဖြစ်သည်။ နှစ်သက်သောဖြေရှင်းချက်သည် ပြန်လည်ပြင်ဆင်ထားသော ကိရိယာတန်ဆာပလာများ၊ ကွဲပြားခြားနားသော လွှဲပြောင်းမှုအစီအစဉ် သို့မဟုတ် ထပ်လောင်းရေအောက်ပိုင်းစွမ်းရည်—ပိုမိုမြန်ဆန်သော ပုံသွင်းစက်ဝန်းမဟုတ်ပေ။
နောက်ဆုံးတွင် သဘောတူထားသော စစ်ဆေးရေးအမှတ်ပြီးနောက် လက်ခံထားသောကွန်တိန်နာများကို ရေတွက်ပါ။ ရောဂါရှာဖွေမှုအတွက် ရေစီးကြောင်း စုစုပေါင်း အရေအတွက်ကို ထားရှိပါ၊ သို့သော် ၎င်းတို့ကို ပို့ဆောင်မှု-ထွက်ရှိမှု ကိန်းဂဏန်းအဖြစ် အသုံးမပြုပါနှင့်။ Kinggle ၏စက်ရုံလက်ခံမှုလမ်းညွှန်ထုတ်ကုန်အထောက်အထား၊ ရေတွက်နယ်နိမိတ်များနှင့် စောင့်ကြည့်လေ့လာချိန်တို့သည် တူညီသောမှတ်တမ်းတွင် အဘယ်ကြောင့်ပါဝင်ကြောင်း ရှင်းပြသည်။
လိုင်းပြန်လည်ကောင်းမွန်ပြီး ထုတ်ကုန်ပြောင်းလဲနိုင်သည်ကို သက်သေပြပါ။
ချောမွေ့သော အလိုအလျောက် လည်ပတ်ခြင်းသည် လည်ပတ်မှု အခြေအနေတစ်ခုတည်းကိုသာ သက်သေပြသည်။ ထုတ်လုပ်မှုတွင် ပြန်လည်ဖြည့်တင်းခြင်း၊ မအောင်မြင်သော လွှဲပြောင်းမှုများ၊ ငြင်းပယ်ထားသော အစိတ်အပိုင်းများ၊ ပိတ်ဆို့ထားသော သယ်ယူကိရိယာများနှင့် ထုတ်ကုန်ပြောင်းလဲမှုများလည်း ပါဝင်သည်။ ဆဲလ်သည် ထိန်းချုပ်ထားသော ထုတ်လုပ်မှုသို့ ပြန်သွားခြင်း ရှိ၊
စက်ရုံဘက်ခြမ်းကနေပြီးတော့ ပြတ်တောက်မှုတွေ ပြန်လည်ရရှိရေး သရုပ်ပြမှုတွေ မတိုင်ခင်မှာ လုပ်သွားမှာပါ။ ပုလင်းတစ်ပုလင်း လွတ်သွားပါက နောက်မေးခွန်းမှာ တစ်စုံတစ်ယောက်သည် ၎င်းကို မည်မျှမြန်မြန်ပြန်ထားနိုင်သည် မဟုတ်ပါ။ မေးခွန်းများသည် လွတ်သွားခြင်းကို တွေ့ရှိရကြောင်း၊ မည်သည့်လှုပ်ရှားမှုရပ်သွားကြောင်းနှင့် ပြန်လည်စတင်ခြင်းမပြုမီ ဆဲလ်မှ သိရှိထားသည့်အခြေအနေကို အတည်ပြုပုံဖြစ်သည်။ လက်ကို ထပ်ခါထပ်ခါ ပြုပြင်ခြင်းသည် ပုံမှန်အလိုအလျောက်လုပ်ဆောင်ခြင်းမဟုတ်ဘဲ စုံစမ်းစစ်ဆေးရန် လက္ခဏာတစ်ခုဖြစ်သည်။
နံရံပါးလွှာသော ပုလင်းကို ထုတ်ပြီးသောအခါတွင်၊ လုပ်ငန်းစဉ်ဆက်တင်များစွာကို မပြောင်းလဲမီ ကိုင်တွယ်မှုနှင့် ပံ့ပိုးမှုအခြေအနေတို့ကို စစ်ဆေးပါမည်။ အပြောင်းအရွှေ့တွင် အစိတ်အပိုင်း၏ တောင့်တင်းမှု၊ ချိတ်ဆက်မှုအချက်များနှင့် ရွေ့လျားမှု အပိုင်းကို ပြန်လည်သုံးသပ်ပါ။ ထို့နောက် ထိန်းချုပ်ထားသော ပြင်ဆင်ချက်တစ်ခုကို စမ်းသပ်ပြီး အပိုင်းကို ထပ်မံစစ်ဆေးပါ။ ပထမတစ်ခုအား ပြုပြင်ခြင်းထက် ပိုမိုဆုပ်ကိုင်ထားသော ဖိအားသည် မတူညီသောချို့ယွင်းချက်ကို ဖန်တီးနိုင်သည်။
ပေါက်ကြားမှု ငြင်းဆိုမှုများ မြင့်တက်လာသည့်အခါ တူညီသော စည်းကမ်းချက်ဖြစ်သည်။ သက်ရောက်မှုနမူနာများကို ထိန်းသိမ်းထားပြီး အနေအထားနှင့် အချိန်ကို ခွဲခြားသတ်မှတ်ပါ။ ပုံသွင်းထားသောလည်ပင်းနှင့် ဖိထားသော လည်ပင်းဘေးရှိ စမ်းသပ်တံဆိပ်နှင့် တပ်ဆင်မှုအခြေအနေတို့ကို စစ်ဆေးပါ။ ပေါက်ကြားနေသည့် စမ်းသပ်ချိတ်ဆက်မှုနှင့် ပေါက်ကြားနေသည့် ကွန်တိန်နာသည် ကွဲပြားသော ပြင်ဆင်မှုများ လိုအပ်သည်။ ထိုအကြောင်းတရားများကို မခွဲခြားဘဲ ပုံသွင်းနည်းကို ပြောင်းလဲခြင်းသည် အချိန်ဖြုန်းနိုင်ပြီး အပြစ်ကို ဖုံးကွယ်နိုင်သည်။
အမှားမဖြစ်ပွားမီ ပြန်လည်ရယူခြင်းကို သတ်မှတ်ပါ။
- စတင်ခြင်းအမှား၊ ထိခိုက်မှုရှိသော module နှင့် ထုတ်ကုန်အနေအထားကို မှတ်တမ်းတင်ပါ။
- အတည်ပြုထားသော ထိန်းချုပ်မှုနှင့် ဘေးကင်းရေး ဒီဇိုင်းဖြင့် သတ်မှတ်ထားသော ဆဲလ်ကို အခြေအနေကို ယူဆောင်လာပါ။
- သတ်မှတ်ထားသော သီးခြားခွဲထုတ်ခြင်းနှင့် ဝင်ရောက်ခြင်းဆိုင်ရာ လုပ်ထုံးလုပ်နည်းအရ အမှားအယွင်းကို အာဏာပိုင်၀န်ထမ်းများက ဖြေရှင်းခိုင်းပါ။
- ပြန်လည်စတင်ခြင်းမပြုမီ လွှဲပြောင်းခြင်း၊ စစ်ဆေးခြင်းနှင့် ငြင်းပယ်ခြင်းများတွင် အစိတ်အပိုင်းများကို ပြန်လည်ညှိနှိုင်းပါ။
- သဘောတူထားသော ပြန်လည်ရယူခြင်း အစီအစဉ်ဖြင့် ပြန်လည်စတင်ပါ၊ ထို့နောက် လိုအပ်သော ထုတ်ကုန်စစ်ဆေးမှုများကို စစ်ဆေးပါ။
ဤအရာများသည် အစီအမံအဆင့်များဖြစ်သည်၊ အစောင့်အကြပ်ပစ္စည်းများသို့ ဝင်ရောက်ရန် သို့မဟုတ် ကြားဝင်သော့ကို ကျော်ဖြတ်ရန် မဟုတ်ပါ။ ပေါင်းစည်းထားသောဆဲလ်သည် မော်ဂျူးအပြန်အလှန်တုံ့ပြန်မှုများနှင့် ကြိုမြင်နိုင်သောဝင်ရောက်စွက်ဖက်မှုများကို လွှမ်းခြုံထားသည့် အန္တရာယ်အကဲဖြတ်မှုတစ်ခု လိုအပ်ပါသည်။ISO 12100:2010စက်ယန္တရားအန္တရာယ် အကဲဖြတ်ခြင်းနှင့် အန္တရာယ်လျှော့ချခြင်းအတွက် ယေဘုယျအခြေခံမူများကို ချမှတ်ခြင်း၊ ပရောဂျက်သည် သက်ဆိုင်သည့် စက်နှင့် ဦးတည်ရာ လိုအပ်ချက်များကိုလည်း ခွဲခြားသတ်မှတ်ရပါမည်။
သိမ်းဆည်းထားသော ဟင်းချက်နည်းသည် ပြီးပြည့်စုံသော ပြောင်းလဲမှုတစ်ခု မဟုတ်ပေ။
ရွေးချယ်သူ၊ အသိုက်နှင့် စမ်းသပ်ကိရိယာကို ကိုယ်တိုင်ချိန်ညှိနေချိန်တွင် ချက်ပြုတ်နည်းတစ်ခုသည် အပူချိန်နှင့် ပုံသွင်းခြင်းများကို မှတ်မိနိုင်သည်။ မည်သည့်ရာထူးကို သိမ်းဆည်းထားသနည်း၊ မော်တော်ယာဥ်ပြုလုပ်ထားပြီး ရုပ်ပိုင်းဆိုင်ရာ ကိရိယာတန်ဆာပလာပြောင်းလဲမှု လိုအပ်သည့်အရာများကို မေးမြန်းပါ။ နည်းပညာ၏လုပ်ငန်းစဉ် automation စာရွက်စာတမ်းရွေးချယ်သူ၊ deflashing နှင့် leak-tester ရာထူးများအတွက် ဖော်မက်-လင့်ခ်ဆက်တင်များကို လုပ်ငန်းနမူနာတစ်ခု ပေးသည်။ ၎င်းသည် သတ်မှတ်ရန် နယ်ပယ်ကို သရုပ်ဖော်သည်။ ၎င်းသည် စက်တိုင်းတွင် ထိုလုပ်ဆောင်ချက်များကို မသတ်မှတ်ပါ။
သဘောတူထားသည့်နည်းလမ်းအရ ဖော်မတ်တစ်ခု၏ နောက်ဆုံးလက်ခံထားသောအပိုင်းမှ နောက်တစ်ခု၏ပထမလက်ခံသည့်အပိုင်းအထိ အပြောင်းအလဲကာလကို သတ်မှတ်ပါ။ ကိရိယာတန်ဆာပလာလုပ်ငန်း၊ ချိန်ညှိမှုများ၊ ပစ္စည်းအကူးအပြောင်းနှင့် အရည်အသွေး သီးခြားထုတ်လွှတ်မှုတို့ကို မှတ်တမ်းတင်ပါ။ ၎င်းသည် ပိုမိုမြန်ဆန်သော စာရွက်ပြန်လည်သိမ်းဆည်းခြင်းသည် အမှန်တကယ် ကယ်တင်နိုင်သည်နှင့် စက်ပိုင်းဆိုင်ရာ သို့မဟုတ် လုပ်ငန်းစဉ်တစ်ခုအဖြစ် ကျန်ရှိနေသည်များကို ဖော်ထုတ်ပေးပါသည်။
လက်ခံထားသော ကွန်တိန်နာတစ်ခုအတွက် ကုန်ကျစရိတ်ကို နှိုင်းယှဉ်ပါ၊ အလိုအလျောက်စနစ် အညွှန်းများ မဟုတ်ပါ။
semi-automatic နှင့် အပြည့်အ၀ အလိုအလျောက်မှုတ်ပုံသွင်းစက်နှင့် နှိုင်းယှဉ်ခြင်းသည် တူညီသောထုတ်ကုန်နှင့် ထုတ်လုပ်မှုအချိန်ဇယားဖြင့် စတင်သင့်သည်။ မဟုတ်ပါက၊ စျေးသက်သာသော quotation သည် အခြားသော quotation တွင်ပါဝင်သည့် ကိုင်တွယ်ခြင်း၊ စမ်းသပ်ခြင်း သို့မဟုတ် ထုပ်ပိုးခြင်းများကို ဖယ်ထုတ်ခြင်းမျိုး ဖြစ်နိုင်သည်။ စက်ပစ္စည်းစုစုပေါင်းများကို မနှိုင်းယှဉ်မီ တူညီသောပေးပို့မှုနယ်နိမိတ်များကို နှိုင်းယှဉ်ပါ။
သတ်မှတ်ထားသော ထပ်တလဲလဲ ကန့်သတ်ချက်များကို ဖယ်ရှားသည့်အခါ အလိုအလျောက်စနစ်သည် အကာကွယ်ပေးနိုင်ဆုံးဖြစ်သည်။ ၎င်းမှာ လက်ဖြင့်ဖလက်ရှ်ဖယ်ရှားခြင်း၊ တသမတ်တည်း လွှဲပြောင်းခြင်း၊ ခက်ခဲသော စစ်ဆေးခြင်းလက်လွှတ်ခြင်း သို့မဟုတ် အရှိန်မထိန်းနိုင်သော ထုပ်ပိုးခြင်းလုပ်ငန်းဖြစ်နိုင်သည်။ ကန့်သတ်ချက်ကို မဖော်ထုတ်ဘဲ အလိုအလျောက်စနစ် ပိုမိုဝယ်ယူခြင်းသည် လက်ခံထားသော ထုတ်ကုန်ကို တိုးတက်အောင်မလုပ်ဘဲ ပြုပြင်ထိန်းသိမ်းမှုနှင့် ပြောင်းလဲခြင်းလုပ်ငန်းကို ပေါင်းထည့်နိုင်သည်။
ကုန်ကျစရိတ်နယ်နိမိတ်ကို အထွက်နယ်နိမိတ်အတိုင်း ကျယ်အောင်ထားပါ။
လက်ခံကွန်တိန်နာတစ်ခုအတွက် ကုန်ကျစရိတ် = သဘောတူညီထားသည့် ထုတ်လုပ်မှုနယ်နိမိတ်အတွင်း စုစုပေါင်းကုန်ကျစရိတ် ÷ ထိုနယ်နိမိတ်အတွင်း ပေးပို့လက်ခံထားသော ကွန်တိန်နာများ
ပိုင်းဝေသည် နှိုင်းယှဉ်မှုနှင့်သက်ဆိုင်သည့် ကုန်ကျစရိတ်များ ပါဝင်သင့်သည်- ပစ္စည်း၊ လုပ်အား၊ အသုံးအဆောင်များ၊ ကိရိယာတန်ဆာပလာများ၊ ပြုပြင်ထိန်းသိမ်းမှုနှင့် ရွေးချယ်ထားသော အရင်းအနှီး သို့မဟုတ် စရိတ်စက ကုန်ကျစရိတ်များ ပါဝင်သင့်သည်။ ရွေးချယ်စရာနှစ်ခုလုံးအတွက် တူညီသောစာရင်းကိုင်နည်းလမ်းကို အသုံးပြုပါ။ ရေအောက်စက်ရုပ်သည် ၎င်း၏ကုန်ကျစရိတ်သည် ပုံသွင်းစက် quotation အပြင်ဘက်တွင်ရှိနေသောကြောင့် အလကားမဟုတ်ပါ။
ထပ်တလဲလဲလုပ်နေသော လူသားတာဝန်များကို စာရင်းပြုစုပါ။ တစ်စုံတစ်ဦးသည် ပစ္စည်းအား ပြန်လည်ဖြည့်တင်းခြင်း၊ အပိုင်းအစများကို ရွှေ့ခြင်း၊ နမူနာအစိတ်အပိုင်းများ၊ ပုံးများကို အစားထိုးခြင်း၊ ကိရိယာတန်ဆာပလာများကို ထိန်းသိမ်းခြင်းနှင့် နှိုးစက်များကို တုံ့ပြန်ခြင်းတို့ ပြုလုပ်နိုင်ပါသည်။ အလိုအလျောက် အစီအစဥ်လည်ပတ်နေချိန်တွင်သာမဟုတ်ဘဲ ပုံမှန်အပြောင်းအရွှေ့တစ်ခုအတွင်း အလုပ်ပမာဏကို ခန့်မှန်းပါ။ နှောင့်နှေးစစ်ဆေးမှုများ သို့မဟုတ် ပြန်လည်ရယူခြင်းမရှိဘဲ အော်ပရေတာတစ်ခုသည် ဆဲလ်တစ်ခုထက်ပို၍ လုံခြုံစွာဝန်ဆောင်မှုပေးနိုင်ခြင်းရှိမရှိ ဆုံးဖြတ်ပါ။
လေ့လာရေးကာလအတွက် kWh တွင် လျှပ်စစ်စွမ်းအင်ကို အသုံးပြုပြီး ထိုကာလအတွင်း လက်ခံထားသော ကွန်တိန်နာများကို အသုံးပြုပါ။ kW တွင် ပါဝါသည် မတူညီသော ပမာဏဖြစ်သည်။ အထူးသဖြင့် ကွန်ပရက်ဆာ၊ အအေးခံစက် သို့မဟုတ် ကြိတ်စက်သည် အဆိုပြုချက်များကြားရှိ ကွန်ပရက်ဆာ၊ အအေးခံစက် သို့မဟုတ် ကြိတ်စက်တစ်ခု ပြောင်းလဲပါက ပြီးပြည့်စုံသောလိုင်းကို နှိုင်းယှဉ်သည့်အခါ သဘောတူထားသည့် အရန်အကူများကို ထည့်သွင်းပါ။ ဟိအသုံးဝင်မှုလိုအပ်ချက်လမ်းညွှန်ချိတ်ဆက်ပါဝါနှင့် လည်ပတ်မှုဝယ်လိုအားမှာလည်း အဘယ်ကြောင့် သီးခြားရှိနေသင့်သည်ကို ရှင်းပြသည်။
မကြာခဏ ဖော်မတ်ပြောင်းလဲမှုအတွက် SKU တစ်ခုစီအတွက် လိုအပ်သော ကိရိယာများနှင့် အပိုကိရိယာများကို ဆန်းစစ်ပါ။ နိမ့်သော ကနဦးဆဲလ်စျေးနှုန်းကို ခက်ခဲသောပြောင်းလဲမှုများ သို့မဟုတ် အပိုဖော်မတ်အပိုင်းများဖြင့် ထေမိနိုင်ပါသည်။ အပြန်အလှန်အားဖြင့်၊ ဆန်းပြားသောလွှဲပြောင်းမှုစနစ်သည် လက်တွေ့ဆန်သောလက်ဖြင့် အပြီးသတ်သည့်လမ်းကြောင်းဖြင့် ထုထည်နိမ့်ထုတ်ကုန်အတွက် မလိုအပ်ပါ။
၎င်းတို့ဖယ်ရှားလိုက်သော ထုတ်လုပ်မှုကန့်သတ်ချက်၊ ၎င်းတို့ အတည်ပြုနိုင်သော လက်ခံထားသော ထွက်ပေါက်နှင့် နောက်ကျကျန်ခဲ့သော ထပ်တလဲလဲ အလုပ်များအလိုက် အဆိုပြုချက်များကို အဆင့်သတ်မှတ်ရန် အကြံပြုအပ်ပါသည်။ ထိုအကျိုးခံစားခွင့်များသည် စက်ရုံ၏ တကယ့်အချိန်ဇယားနှင့် ကိုက်ညီသောအခါတွင် နောက်ထပ် အလိုအလျောက် ဆဲလ်တစ်ခုသည် ၎င်း၏နေရာကို ရရှိပါသည်။ “မောင်းသူမဲ့” သည် လုံလောက်သော ငွေကြေးဆိုင်ရာ ငြင်းခုံမှုမဟုတ်ပါ။
universal payback အရေးဆိုမှုထက် အာရုံခံနိုင်သောကိစ္စများကို တောင်းဆိုပါ။ မျှော်မှန်းထားသော ဝယ်လိုအား၊ အသုံးပြုမှုနည်းပြီး ဝယ်သူ၏ကိုယ်ပိုင်ကုန်ကျစရိတ်များကို အသုံးပြု၍ မကြာခဏ အပြောင်းအလဲများကို နှိုင်းယှဉ်ပါ။ ၎င်းသည် အရောင်းပမာဏ သို့မဟုတ် ထုတ်ကုန်ရောနှောပြောင်းလဲနေချိန်တွင်ပင် ရင်းနှီးမြှုပ်နှံမှုဆုံးဖြတ်ချက်ကို အသုံးဝင်စေသည်။
အမှာစာမတင်မီ ဖွဲ့စည်းမှုပုံစံကို အတည်ပြုပါ။
ရွေးချယ်ထားသော အယူအဆကို ဝယ်ယူမှုအမှာစာမတိုင်မီ သဘောတူထားသည့် ပစ္စည်းစာရင်း၊ ဆဲလ်အပြင်အဆင်နှင့် လက်ခံမှုပရိုတိုကောအဖြစ်သို့ ပြောင်းပါ။ စျေးအကြီးဆုံး မရှင်းလင်းမှုသည် မကြာခဏ ပျောက်နေသော အာရုံခံကိရိယာ မဟုတ်ပါ။ ပါတီတစ်ခုစီသည် အခြားသူတစ်ဦးနှင့် သက်ဆိုင်သည်ဟု ယူဆသော နယ်နိမိတ်ဖြစ်သည်။
ကျစ်လျစ်သောပုလင်းပရောဂျက်အတွက်၊2 L ဘူတာရုံပလပ်ဖောင်းခိုင်မာတဲ့ အစမှတ်ကို ပေးထားပါတယ်။ ၎င်း၏ထုတ်ဝေထားသော ပုံစံခွက်စာအိတ်နှင့် သေးငယ်သော-ပုလင်းမျိုးစုံ ထွက်ပေါက်ရွေးချယ်မှုများသည် ကနဦး အံဝင်ခွင်ကျ ပြန်လည်သုံးသပ်မှုကို ခွင့်ပြုသည်။ အမှန်တကယ် ပုံဆွဲခြင်း၊ အစေး၊ ဦးခေါင်း စီမံခြင်းနှင့် ရေအောက်ပိုင်း နယ်ပယ်သည် အဆိုပြုထားသော တည်ဆောက်မှုကို ဆုံးဖြတ်သည်။ volume တစ်ခုတည်းမှ ထိုဖွဲ့စည်းပုံကို မရွေးချယ်ပါနှင့်။
အစမ်းဝယ်ယူခြင်းမေးခွန်းများကို ဖြေဆိုပါ။
စမ်းသပ်မှုတွင် သဘောတူထားသော ထုတ်ကုန်အဓိပ္ပါယ်ဖွင့်ဆိုချက်ကို အသုံးပြုပြီး ကိုးကားထားသောထွက်ရှိမှုကို ပံ့ပိုးပေးသည့် လုပ်ဆောင်ချက်များ ပါဝင်သင့်သည်။ ယိုစိမ့်စမ်းသပ်ခြင်း သို့မဟုတ် ဖြတ်တောက်ခြင်းသည် ပေးပို့မှုနယ်နိမိတ်၏ တစ်စိတ်တစ်ပိုင်းဖြစ်ပါက၊ မသက်ဆိုင်သော သီးခြားစက်ဝန်းတစ်ခုကို တင်ပြမည့်အစား ၎င်းကို ဆဲလ်ဖြင့် ပြသပါ။ နေရာများစွာတွင် အားနည်းသော ထွက်ပေါက် သို့မဟုတ် အပေါက်ကို ဝှက်ထားနိုင်သည့် နမူနာအထောက်အထားကို ထိန်းသိမ်းပါ။
လက်ခံမှုမှတ်တမ်းသည် တောင်းဆိုမှုတစ်ခုစီကို နည်းလမ်းတစ်ခု၊ ကန့်သတ်ချက်နှင့် စောင့်ကြည့်ထားသောရလဒ်တစ်ခုနှင့် ချိတ်ဆက်သင့်သည်။ အရင်းခံအခြေအနေမရှိဘဲ "လွန်" ကဲ့သို့သော စကားလုံးသည် ဝယ်သူ၏စက်ရုံတွင် ၀န်ဆောင်ခပေးခြင်းကို လမ်းညွှန်မပေးနိုင်ပါ။ ဟိKinggle FAT လမ်းညွှန်ထိုအထောက်အထားအတွက် ပိုမိုပြည့်စုံသောမူဘောင်ကို ပေးဆောင်သည်။
- အထောက်အထားကို တည်ဆောက်ပါ-စက်၊ ကိရိယာတန်ဆာပလာ၊ ထိန်းချုပ်မှုဗားရှင်းနှင့် ပါဝင်သော မော်ဂျူးများ။
- စမ်းသပ်မှုအခြေအနေများ-ထုတ်ကုန်၊ အစေး၊ တက်ကြွသောရာထူးများနှင့် အသုံးဝင်မှုအခြေအနေများ။
- အရည်အသွေး-အရေးကြီးသော တိုင်းတာမှုများ၊ လုပ်ဆောင်မှုဆိုင်ရာ စမ်းသပ်မှုများနှင့် အကြောင်းပြချက်များကို ငြင်းပယ်ခြင်း။
- လိုင်းစွမ်းဆောင်ရည်-လက်ခံထားသောရေတွက်မှု၊ စောင့်ကြည့်ကာလ၊ ရပ်နားမှုများနှင့် ကြားဝင်ဆောင်ရွက်ပေးမှုများ။
- ပြန်လည်ရယူခြင်း-သဘောတူညီထားသည့် အမှားအယွင်းများ နှင့် ပြန်လည်စတင်သည့် အစီအစဉ်ကို သရုပ်ပြသည်။
- လက်လွှဲသည်:ပုံများ၊ လက်စွဲများ၊ ကိရိယာအချက်အလက်၊ အရန်များနှင့် ဖွင့်ထားသော အရာများ။
တင်ပို့ခြင်းမပြုမီ စက်ရုံဝန်ဆောင်မှုများ သို့မဟုတ် ပြင်ပပစ္စည်းကိရိယာများကို ပြန်လည်ထုတ်လုပ်၍မရသော စက်ရုံလက်ခံခြင်းမှ စက်ရုံလက်ခံမှုအား သီးခြားခွဲထုတ်ပါ။ ကျန်ရှိသည့် စစ်ဆေးမှုများကို ကြိုတင်သိရှိပြီး တာဝန်ပေးအပ်ပါ။ စက်ရုံစမ်းသပ်မှုတွင် ၎င်းမပါဝင်သည့် အခြေအနေများကို စစ်ဆေးရန် တိတ်တဆိတ် တောင်းဆိုခြင်းမပြုသင့်ပါ။
လေ့ကျင့်ရေးသည် သာမန်လုပ်ငန်းလည်ပတ်မှုကို အကျုံးဝင်မည်ဖြစ်ပြီး အလိုအလျောက်စနစ်ဖြင့် အလုပ်များ နောက်ကျကျန်ခဲ့သည်။ အော်ပရေတာများသည် မအောင်မြင်သောလွှဲပြောင်းမှုကို အသိအမှတ်ပြုရန်၊ စတင်သည့်နှိုးဆော်ချက်ကို အဓိပ္ပာယ်ဖွင့်ဆိုရန်နှင့် အတည်ပြုထားသော ပြန်လည်ရယူရေးနည်းလမ်းကို လိုက်နာရန် လိုအပ်သည်။ ပြုပြင်ထိန်းသိမ်းမှုတွင် ဆဲလ်များကို ပံ့ပိုးရန်အတွက် ပုံဆွဲခြင်း၊ ဝတ်ဆင်မှုဆိုင်ရာ အချက်အလက်များနှင့် အသုံးပြုခွင့်တို့ လိုအပ်သည်။
Kinggle ဖြင့် အလိုအလျောက် ထုတ်ယူမှု မှုတ်ပုံသွင်းမှု ပုံစံကို ဆွေးနွေးပါ။ကွန်တိန်နာပုံဆွဲခြင်း၊ အစေးအဆင့်၊ အချောထည်အလေးချိန်၊ လိုအပ်သောစမ်းသပ်မှုများ၊ ထုတ်လုပ်မှုအချိန်ဇယားနှင့် စီစဉ်ထားသော ရေအောက်ပိုင်းလုပ်ငန်းများကို ပေးပို့ပါ။စီမံကိန်းစုံစမ်းရေးစာမျက်နှာ.
ဆက်သွယ်ရန်-sales@kinggle.com · +86-574-87103665. သတ်မှတ်ထားသော ထုတ်ကုန်နှင့် လိုင်းနယ်နိမိတ်သည် စက်တစ်လုံးတည်းအတွက် တောင်းဆိုမှုထက် စီစဉ်သတ်မှတ်မှု ပြန်လည်သုံးသပ်ခြင်းကို ပိုမိုအသုံးဝင်စေသည်။
မေးလေ့ရှိသောမေးခွန်းများ
အလိုအလျောက် လေမှုတ်ပုံသွင်းစက်သည် ပြီးပြည့်စုံသော ထုတ်လုပ်မှုလိုင်းနှင့် တူညီပါသလား။
နံပါတ်။ အလိုအလျောက်စက်သည် ထုတ်ကုန်ဖယ်ရှားခြင်း၊ ချုံ့ခြင်း၊ စစ်ဆေးခြင်း သို့မဟုတ် ထုပ်ပိုးခြင်း သီးခြားရှိနေသော်လည်း ပုံသွင်းခြင်းလှုပ်ရှားမှုများကို ထိန်းချုပ်နိုင်သည်။ ပြီးပြည့်စုံသော ထုတ်လုပ်မှုလိုင်းသည် ထိုလုပ်ငန်းများကြားတွင် လွှဲပြောင်းမှု၊ ထိန်းချုပ်မှုနှင့် အရည်အသွေးပိုင်းခြားမှုကို သတ်မှတ်သည်။ ပါဝင်သော module တစ်ခုစီတိုင်း၊ manual task နှင့် excluded service တို့ကို သိရှိနိုင်သော စက်ပစ္စည်းများစာရင်းနှင့် အပြင်အဆင်ကို တောင်းဆိုပါ။ ဝယ်ယူမှုသတ်မှတ်ချက်သည် အလိုအလျောက် ဟူသော စကားလုံးမဟုတ်ဘဲ မည်သည့်အရာများ ရောက်ရှိလာမည်ကို ဆုံးဖြတ်ပေးသည်။
အပြည့်အဝ အလိုအလျောက်မှုတ်ပုံသွင်းစက်သည် အော်ပရေတာများ လိုအပ်နေသေးပါသလား။
ဟုတ်ကဲ့။ ပစ္စည်းပြန်လည်ဖြည့်တင်းခြင်း၊ အရည်အသွေးနမူနာယူခြင်း၊ ကိရိယာတန်ဆာပလာများ ပြောင်းလဲခြင်း၊ ပြုပြင်ထိန်းသိမ်းခြင်းနှင့် ချွတ်ယွင်းချက်ပြန်လည်ရယူခြင်းတွင် ပေးအပ်ထားသောတာဝန်များ လိုအပ်နေသေးသည်။ ထုတ်လုပ်မှု လုပ်ငန်းတိုင်းကို မဖယ်ရှားဘဲ ထပ်ခါတလဲလဲ ကိုင်တွယ်မှုကို အလိုအလျောက် ဖယ်ရှားနိုင်သည်။ ထုပ်ပိုးခြင်းနှင့် အပိုင်းအစများ ကိုင်တွယ်ခြင်း အပါအဝင် အမှန်တကယ် ဝန်ဆောင်မှု အသွင်အပြင်ကို အပြည့်အ၀ ဝန်ထမ်းခန့်ထားရန် စီစဉ်ပါ။ ပံ့ပိုးရေးဝန်ထမ်းများသည် ကင်မရာဘောင်အပြင်ဘက်တွင် ရှိနေသည့် တိုတောင်းသော သရုပ်ပြမှုမှ အလုပ်သမား ခန့်မှန်းချက်ကို မရယူပါနှင့်။
အလိုအလျောက် ဖောက်ပြန်ခြင်း၊ ပုလင်းယိုစိမ့်ခြင်း စမ်းသပ်ခြင်းနှင့် ထုပ်ပိုးခြင်းတို့ကို စံအဖြစ် ပါဝင်ပါသလား။
မယူဆပါနဲ့။ ကိုးကားချက်သည် လည်ပတ်မှုတစ်ခုစီ၊ ပံ့ပိုးပေးထားသည့် စက်ကိရိယာများ၊ ထုတ်ကုန်အလိုက် ကိရိယာတန်ဆာပလာများ၊ စမ်းသပ်မှုနည်းလမ်းနှင့် ငြင်းပယ်သည့်လမ်းကြောင်းတို့ကို ခွဲခြားသတ်မှတ်သင့်သည်။ ထုတ်ယူသည့်ယူနစ်သည် ယိုစိမ့်စမ်းသပ်သူမဟုတ်ပါ၊ အလိုအလျောက် သယ်ယူကိရိယာသည် အလိုအလျောက်ထုပ်ပိုးသည့်စနစ်မဟုတ်ပါ။ ကိုးကားထားသော သင်ခန်းစာတစ်ခုစီအတွက်၊ မပြီးဆုံးသေးသော အခြေအနေများကို ၎င်းလက်ခံရရှိပြီး မည်သည့်လက်ခံသည့်အခြေအနေသို့ ပေးပို့သည်ကို မေးမြန်းပါ။
ရှိပြီးသား extrusion လေမှုတ်ပုံသွင်းစက်သည် အလိုအလျောက်လုပ်ဆောင်နိုင်ပါသလား။
ဖြစ်နိုင်သည်၊ သို့သော် ဖြစ်နိုင်ချေသည် ရှိပြီးသားထိန်းချုပ်မှုစနစ်၊ အစောင့်အကြပ်၊ ရရှိနိုင်သောနေရာ၊ မှိုဖွင့်ခြင်း၊ ထုတ်ကုန်ထုတ်လွှတ်ခြင်းနှင့် လွှဲပြောင်းခြင်းအစီအစဉ်အပေါ် မူတည်ပါသည်။ အပိုင်းသည် အဆိုပြုထားသော ဆုပ်ကိုင်မှု၊ ဖြတ်တောက်မှုနှင့် စစ်ဆေးရေးကိရိယာများနှင့်လည်း ကိုက်ညီရပါမည်။ စက်ရုပ် သို့မဟုတ် သယ်ယူကိရိယာကို သီးခြားမဝယ်မီ ဆဲလ်အပြည့်အစုံကို ပြန်လည်သုံးသပ်ပါ။ ပြန်လည်ပြင်ဆင်မှုတွင် သတ်မှတ်ထားသော ပေါင်းစပ်တာဝန်၊ မွမ်းမံထားသော အန္တရာယ်အကဲဖြတ်မှုနှင့် သဘောတူညီထားသည့် ထုတ်လုပ်မှုစမ်းသပ်မှုတို့ ပါဝင်သင့်သည်။
ဝယ်ယူသူများသည် အော်တိုလိုင်းတစ်ခု၏ အထွက်ကို မည်သို့အတည်ပြုသင့်သနည်း။
သတ်မှတ်ထားသော စောင့်ကြည့်ကာလတစ်ခုအတွင်း သဘောတူထားသည့် နောက်ဆုံးထွက်ပေါက်အမှတ်တွင် လက်ခံထားသောကွန်တိန်နာများကို ရေတွက်ပါ။ အစေး၊ ထုတ်ကုန်၊ မှို၊ တက်ကြွသော ရာထူး၊ အသုံးအဆောင်များနှင့် ရေအောက်ပိုင်း လုပ်ဆောင်ချက်များ ပါဝင်သည်ကို ခွဲခြားသတ်မှတ်ပါ။ ငြင်းပယ်ခြင်း၊ ရပ်တန့်ခြင်းနှင့် လူကိုယ်တိုင်ဝင်ရောက်စွက်ဖက်မှုများကို မှတ်တမ်းတွင် ထားရှိပါ။ လက်ခံထားသော လိုင်းထွက်ရှိမှုမှ သီးခြားပုံသွင်းခြင်း ရလဒ်ကို အစီရင်ခံပါ။ ကက်တလောက် ခြောက်သွေ့စက်ဝန်းတန်ဖိုးသည် ဤထုတ်လုပ်မှုစမ်းသပ်မှုအတွက် အစားထိုးမဟုတ်ပါ။