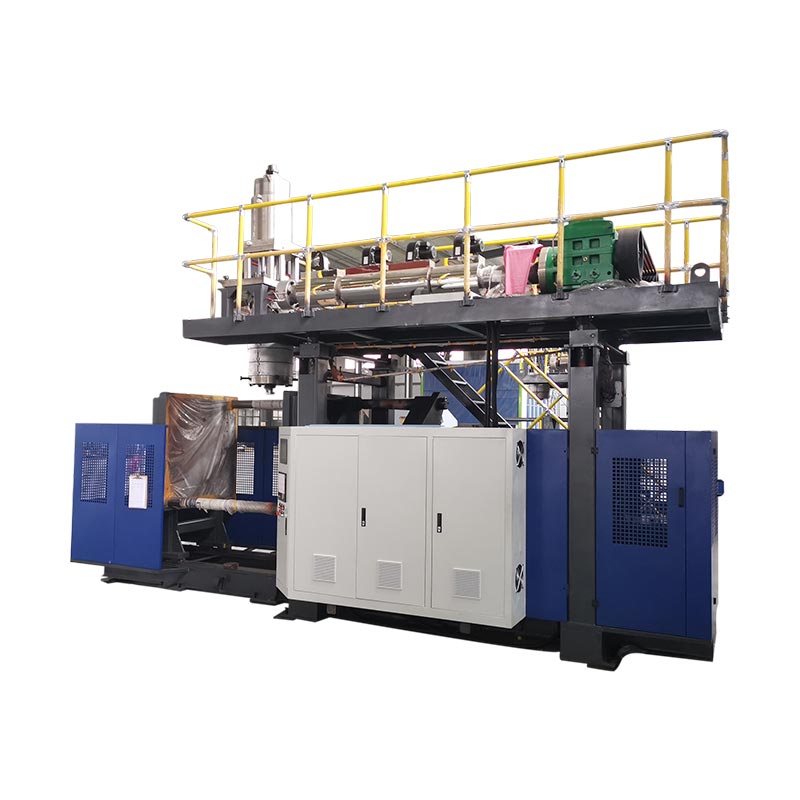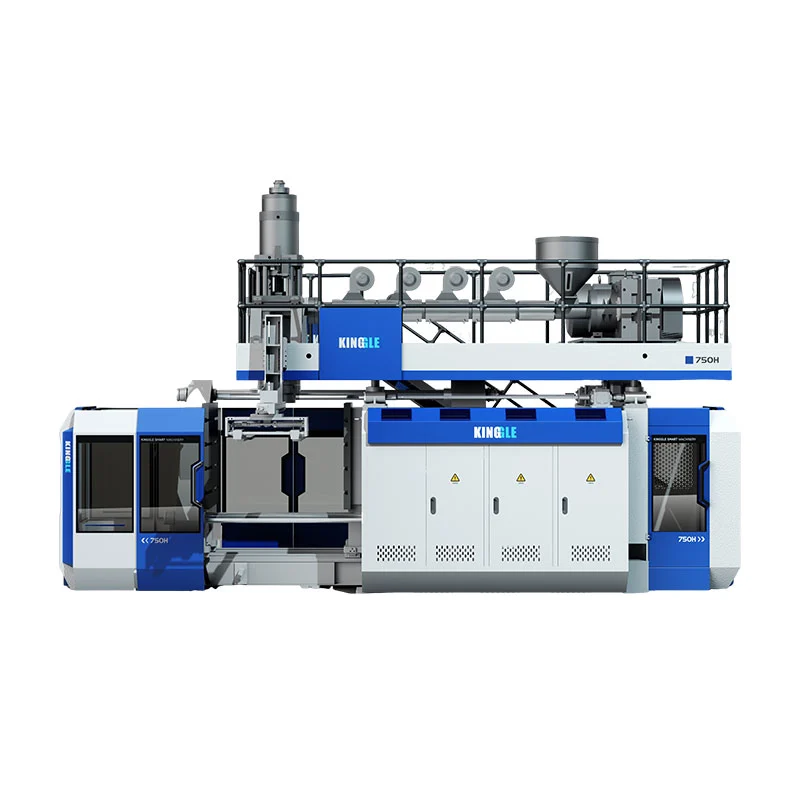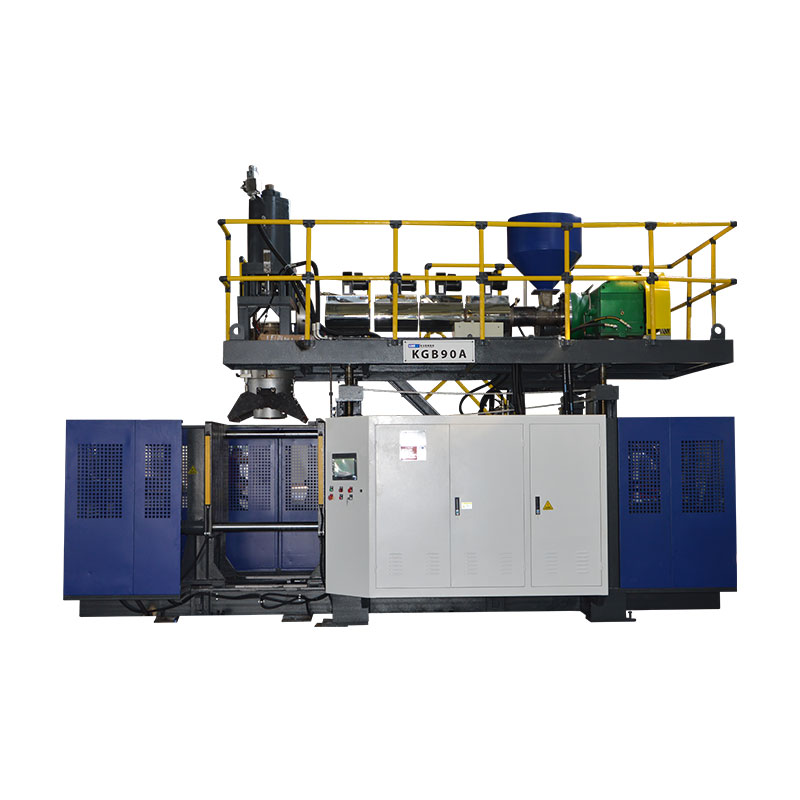
မော်တော်ကားမှုတ်ပုံသွင်းခြင်းသည် လေပြွန်များနှင့် အရည်လှောင်ကန်များကဲ့သို့ အခေါင်းပေါက်များကို ထုတ်လုပ်နိုင်သည်။ စက်ပစ္စည်းကို ရွေးချယ်ရာတွင် ပုံဆွဲအပိုင်း၊ သတ်မှတ်ထားသော အစေးနှင့် လက်ခံမှုလိုအပ်ချက်များဖြင့် စတင်သည်။ စက်တစ်ခု၏ ကြော်ငြာထည့်သည့် ကွန်တိန်နာ ပမာဏတစ်ခုတည်းက ၎င်းသည် သီးခြားပြွန်တစ်ခု ဖွဲ့စည်းမည်၊ ၎င်း၏မှိုကို လိုက်လျောညီထွေဖြစ်စေရန် သို့မဟုတ် လိုအပ်သော အချောထည်အထွက်ကို ပေးပို့မည်ဆိုသည်ကို မသတ်မှတ်နိုင်ပါ။
အသုံးဝင်သောဝယ်ယူမှုပြန်လည်သုံးသပ်ခြင်းသည် ပြီးပြည့်စုံသောလုပ်ငန်းစဉ်အားဖြင့် အပိုင်းကိုလိုက်နာသည်- ဖွဲ့စည်းခြင်း၊ ဖယ်ရှားခြင်း၊ ချုံ့ခြင်း၊ တပ်ဆင်ခြင်းနှင့် စစ်ဆေးခြင်း။ အမည်ခံထွက်ရှိမှု သို့မဟုတ် ဈေးနှုန်းကို မနှိုင်းယှဉ်မီ မဖြစ်မနေ ထုတ်ကုန်နှင့် ကိရိယာတန်ဆာပလာလိုအပ်ချက်များကို ဖြေရှင်းပါ။ သို့မဟုတ်ပါက၊ လျင်မြန်သောပုံသွင်းမှုစက်ဝန်းသည် ၎င်း၏ပေးပို့မှုပန်းတိုင်ကို လွဲချော်နေဆဲဖြစ်သော ထုတ်လုပ်မှုဆဲလ်တစ်ခုကို ဖုံးကွယ်နိုင်သည်။

လေမှုတ်ပုံသွင်းခြင်း မော်တော်ကားအစိတ်အပိုင်းများ- အသုံးချမှုများနှင့် လုပ်ငန်းစဉ် သင့်လျော်မှု
မော်တော်ယာဥ် အစိတ်အပိုင်းများကို ၎င်းတို့လုပ်ဆောင်ရမည့်အရာဖြင့် အုပ်စုဖွဲ့၍ အခေါင်းပေါက်ဖြစ်နေခြင်းထက် အခန်းတွင်းလေပြွန်တစ်ခု၊ အင်ဂျင်လေဝင်ပေါက်အစိတ်အပိုင်းတစ်ခုနှင့် အရည်လှောင်ကန်သည် ကွဲပြားသောသုံးသပ်ချက်များကို လိုအပ်သည်။ ၎င်းတို့၏လည်ပတ်မှုအခြေအနေများနှင့် အင်တာဖေ့စ်များသည် စက်အဆိုပြုချက်တစ်ခုဖြေဆိုရမည့်မေးခွန်းများကို ဆုံးဖြတ်ပေးသည်။
| မိသားစုအပိုင်း | သွင်းအားစုများ တည်ထောင်ရန် | စက်ပစ္စည်းနှင့် ကိရိယာဆိုင်ရာ မေးခွန်းများ |
|---|---|---|
| Cabin HVAC ပြွန်များ | လေလမ်းကြောင်း၊ ချိတ်ဆက်မှုဂျီဩမေတြီ၊ တပ်ဆင်နေရာနှင့် သတ်မှတ်ထားသော လုပ်ဆောင်မှုဆိုင်ရာ စစ်ဆေးမှုများ | အဆိုပြုထားသောလမ်းကြောင်းသည် ခန္ဓာကိုယ်ဖွဲ့စည်းပုံဖြစ်ပြီး ဝင်ရောက်နိုင်သော ဖြတ်တောက်မှုနှင့် စစ်ဆေးရေးတည်နေရာများကို ချန်ထားခဲ့နိုင်ပါသလား။ |
| အင်ဂျင်လေဝင်ပေါက်များ | သတ်မှတ်ထားသော အပူချိန်၊ ဖိအား သို့မဟုတ် လေဟာနယ်အခြေအနေများ၊ မီဒီယာထိတွေ့မှုနှင့် ချိတ်ဆက်မှုလိုအပ်ချက်များ | အစေးဖွဲ့စည်းပုံ၊ လမ်းကြောင်းနှင့် ဆဲလ် အပြည့်အစုံသည် ထိုအခြေအနေများနှင့် ကိုက်ညီပါသလား။ |
| အရည်လှောင် | အရည်၊ ဝန်ဆောင်မှုအခြေအနေများ၊ ဆိပ်ကမ်းများ၊ တပ်ဆင်ခြင်းအင်္ဂါရပ်များနှင့် လက်ခံမှုစံနှုန်းများ | ကိုယ်ထည်၊ အင်တာဖေ့စ်များနှင့် နောက်ဆက်တွဲ တပ်ဆင်မှုများကို မည်သို့ထုတ်လုပ်ပြီး အတည်ပြုမည်နည်း။ |
| အခြားအခေါင်းပေါက်နည်းပညာပိုင်းဆိုင်ရာအစိတ်အပိုင်းများ | အမှုတွဲများ၊ အတိုင်းအတာများ၊ တပ်ဆင်မှုအင်္ဂါရပ်များနှင့် ရည်ရွယ်အသုံးပြုမှုကို တင်ပါ။ | မှုတ်ပုံသွင်းခြင်း သင့်လျော်သလား၊ သို့မဟုတ် အခြားဖွဲ့စည်းခြင်း သို့မဟုတ် ပူးပေါင်းခြင်းလမ်းကြောင်းကို နှိုင်းယှဉ်သင့်ပါသလား။ |
လောင်စာဆီစနစ် ပရောဂျက်များကို သီးခြားခွင့်ပြုချက်လမ်းကြောင်းပေါ်တွင် ထားရှိပါ။ ဥပမာအားဖြင့်,RISE သည် ပလတ်စတစ် လောင်စာတိုင်ကီ မီးလောင်မှု စမ်းသပ်ခြင်းကို ဖော်ပြသည်။ကုလသမဂ္ဂ စည်းမျဉ်း ၃၄၊ နောက်ဆက်တွဲ ၅၊ အပိုဒ် ၅ အရ၊ ၎င်းသည် တိကျသော စမ်းသပ်မှုနယ်ပယ်၊ ပြီးပြည့်စုံသော အတည်ပြုချက်စာရင်းမဟုတ်ပါ။ အမှန်တကယ်လောင်စာဆီစနစ်ပရောဂျက်အတွက် သက်ဆိုင်သောစျေးကွက်၊ လိုအပ်ချက်များနှင့် ခွင့်ပြုချက်တာဝန်များကို ထူထောင်ပါ။ “ကားတိုင်ကီများ” စာရင်းပြုစုထားသော စက်ကတ်တလောက်သည် လိုက်လျောညီထွေရှိသော ဆီတိုင်ကီထုတ်လုပ်မှုကို မသတ်မှတ်ပါ။
လေမှုတ်ပုံသွင်းထားသော HVAC ပြွန်များ- ဂျီသြမေတြီ၊ ကြားခံများနှင့် စက်လိုအပ်ချက်များ
လေမှုတ်ပုံသွင်းထားသည့် HVAC ပြွန်များအတွက်၊ လေလမ်းကြောင်းနှင့် ချိတ်ဆက်မှုတိုင်းကို အတူတကွ ပြန်လည်သုံးသပ်ပါ။ ဖွဲ့စည်းနိုင်သော ကိုယ်ထည်သည် ဖြတ်ညှပ်ကပ်၊ တည်ရှိပြီး စစ်ဆေးနိုင်သည့် အပေါက်များ လိုအပ်နေသေးသည်။ ထို့ကြောင့် စိတ်ကြိုက်ပလပ်စတစ်ပြွန်လုပ်ငန်းသည် ပုံသွင်းထားသော ဂျီသြမေတြီနှင့် ရည်ရွယ်ထားသည့် အပြီးသတ် ဂျီသြမေတြီ နှစ်ခုလုံးဖြင့် ကိုးကားသည့်အဆင့်သို့ ရောက်ရှိသင့်သည်။
အင်ဂျင်လေဝင်ပေါက်လိုအပ်ချက်များနှင့် အခန်းတွင်းလေဝင်လေထွက်ကို ခွဲခြားထားသည်။
အင်ဂျင်လေဝင်လေထွက်ပစ္စည်း သို့မဟုတ် စမ်းသပ်မှုအခြေအနေနှစ်ခုလုံးသည် လေသယ်ဆောင်သွားသောကြောင့် အခန်းတွင်းပြွန်သို့ မလွှဲပြောင်းပါနှင့်။ တပ်ဆင်မှုပတ်ဝန်းကျင်၊ အတည်ပြုထားသောပစ္စည်းနှင့် သီးခြားအစိတ်အပိုင်းအတွက် လိုအပ်သောစစ်ဆေးမှုများကို မှတ်တမ်းတင်ပါ။ ဖိအား၊ လေဟာနယ်၊ အပူချိန် စက်ဘီးစီးခြင်း သို့မဟုတ် အရည်ထိတွေ့မှု အရေးကြီးပါက ပရောဂျက်သတ်မှတ်ချက်ရှိ သက်ဆိုင်ရာ အခြေအနေများကို ခွဲခြားသတ်မှတ်ပါ။
ပုံသွင်းထားသော အဖွင့်သာမကဘဲ ပြီးသွားသော ချိတ်ဆက်မှုကို ပြန်လည်သုံးသပ်ပါ။
ချိတ်ဆက်မှုအဆုံးသတ်ခြင်း၊ datums တပ်ဆင်ခြင်း၊ အပိုင်းပြောင်းလဲမှုများနှင့် ပုံတွင်ဖော်ပြထားသော ဖြတ်တောက်ခြင်းတည်နေရာများကို အမှတ်အသားပြုပါ။ ထို့နောက် အပိုင်းကို အပြီးသတ် သို့မဟုတ် စစ်ဆေးရေးကိရိယာတွင် မည်သို့မည်ပုံထိုင်မည်ကို စစ်ဆေးပါ။ အသုံးဝင်သော ပြန်လည်သုံးသပ်ခြင်းမေးခွန်းမှာ တူညီသော datum စနစ်သည် ဖြတ်တောက်ခြင်း၊ တိုင်းတာခြင်းနှင့် တပ်ဆင်ခြင်းအတွင်း အစိတ်အပိုင်းကို တသမတ်တည်း ရှာဖွေနိုင်မလား။
ဆဲလ်ကို သတ်မှတ်ခြင်းမပြုမီ လိုအပ်သော စီးဆင်းမှု၊ ဖြတ်သန်းမှု၊ အံဝင်ခွင်ကျ သို့မဟုတ် အလုံပိတ်စစ်ဆေးခြင်းကို သတ်မှတ်ပါ။ ဤစစ်ဆေးမှုများသည် သီးသန့်တပ်ဆင်မှုများ သို့မဟုတ် သီးခြားဘူတာရုံများ လိုအပ်နိုင်သည်။ လေမှုတ်ပုံသွင်းစက်ဖြင့် လာသည်ဟု ယူဆရမည့်အစား ၎င်းတို့တွင် တာဝန်ပေးအပ်သူနှင့် လက်ခံသည့်နည်းလမ်း ရှိသင့်သည်။
စက်အရွယ်အစားကို မရွေးချယ်မီ လုပ်ငန်းစဉ်လမ်းကြောင်းကို ရွေးချယ်ပါ။
ပိုကြီးသောစက်ကိုမရွေးချယ်မီ parison သည် မှိုပေါက်အတွင်းသို့ မည်သို့ရောက်ရှိမည်ကို ဆွေးနွေးပါ။ parison ဆိုသည်မှာ ဖြစ်စဉ်ပုံစံများ နှင့် ပေါက်ထွက်နေသော hot hollow tube ဖြစ်သည်။ ၎င်း၏ ကိုင်တွယ်ပုံနှင့် နေရာချထားမှုသည် ဂျီသြမေတြီနှင့် ကိုက်ညီရမည်။
သမားရိုးကျ extrusion နှင့် 3D စုတ်ယူမှုနှပ် molding
Toray ၏ 3D စုပ်စက်မှုတ်ခြင်းဆိုင်ရာ နည်းပညာဆိုင်ရာ ရှင်းလင်းချက်ရှည်လျားပြီး ရှုပ်ထွေးသော အခေါင်းပေါက်ပုံသဏ္ဍာန်များအတွက် parison ကို မှိုပေါက်ထဲသို့ မိတ်ဆက်ပေးသည့် စုပ်ယူမှုကို ဖော်ပြသည်။ ဤသည်မှာ ထူးခြားသော လုပ်ငန်းစဉ်တစ်ခုဖြစ်သည်။ တစ်စိတ်တစ်ပိုင်း ဖယ်ရှားသည့် စက်ရုပ်ပါရှိသော သမားရိုးကျ ထုခွဲမှုတ်မှုတ်စက်ကို ထိုစွမ်းရည်၏ သာဓကအဖြစ် မမှတ်ယူသင့်ပါ။
အဆင်မပြေသောလမ်းကြောင်းအတွက်၊ အမှန်တကယ် ဂျီသြမေတြီနှင့် အစေးတို့ကို အသုံးပြု၍ ဖွဲ့စည်းလမ်းကြောင်း ပြန်လည်သုံးသပ်ရန် တောင်းဆိုပါ။ သမားရိုးကျ extrusion မှုတ်ပုံသွင်းခြင်း၊ အထူးပြုနေရာချထားခြင်း သို့မဟုတ် စုပ်ယူခြင်းလမ်းကြောင်းနှင့် သင့်လျော်သောနေရာတွင် ပုံသွင်းထားသောအပိုင်းများကို နှိုင်းယှဉ်ပါ။ နှိုင်းယှဥ်မှုသည် မော်တော်ယာဥ်ပြွန်တိုင်းနှင့် ကိုက်ညီသည်ဟု ယူဆရမည့်အစား လမ်းကြောင်းတစ်ခုသည် ဖြစ်နိုင်ချေ၊ အင်တာဖေ့စ်များနှင့် အောက်ပိုင်းအလုပ်များကို ပုံဖော်သင့်သည်။
အရည်ပျော်သော ပို့ဆောင်မှုကို ထားရှိကာ သီးသန့်ဖွဲ့စည်းမှုပုံစံကို မောင်းနှင်ပါ။
အဆက်မပြတ် ထုတ်ယူခြင်းနှင့် ပေါင်းစုခြင်း-ဦးခေါင်း လည်ပတ်မှု အရည်ပျော်ခြင်းတို့ကို ဖော်ပြသည်။ Parison placement သည် လုပ်ငန်းစဉ်၏ မတူညီသော အစိတ်အပိုင်းကို ဖော်ပြသည်။ ဟိုက်ဒရောလစ်၊ ဆာဗို-ဟိုက်ဒရောလစ်နှင့် လျှပ်စစ်ဒရိုက်များသည် လှုံ့ဆော်မှုကို ဖော်ပြသည်။ ၎င်းတို့ကို သီးခြား axes များပေါ်တွင် နှိုင်းယှဉ်ခြင်းဖြင့် ကိုးကားချက်များကို အဓိပ္ပာယ်ဖွင့်ဆိုရန် ပိုမိုလွယ်ကူစေပြီး အလိုအလျောက် တံဆိပ်တစ်ခု ပုံဖော်နိုင်စွမ်းအတွက် ရပ်တည်ခြင်းမှ တားဆီးပေးပါသည်။
အမှန်တကယ် မော်တော်ယာဥ်အပလီကေးရှင်းအတွက် လေမှုတ်ပုံသွင်းခြင်းအစေးများကို ရွေးချယ်ပါ။
ပိုလီမာမိသားစုသာမကဘဲ အဆင့်သတ်မှတ်ပါ။ "PA" သို့မဟုတ် "PP" သည် အားဖြည့်မှု၊ ပြုပြင်မွမ်းမံမှု၊ ရည်ရွယ်ထားသော အစိတ်အပိုင်းအတွက် သင့်လျော်မှုနှင့် ပတ်သက်သည့် မေးခွန်းများကို ချန်ထားသည်။ Envalior ရဲ့Durethan PA6 အစုစုဥပမာအားဖြင့်၊ လေမှုတ်ပုံသွင်းခြင်းအဆင့်များနှင့် ပြွန်များနှင့် လေပြွန်များအတွက် အားဖြည့်အဆင့်များကို ခွဲခြားထားသည်။ မိသားစုအမည်သည် လဲလှယ်နိုင်သော ဟင်းချက်နည်းကို မဖော်ပြပါ။
ပစ္စည်းပြင်ဆင်မှုနှင့် ပလတ်စတစ်ဆာဂျရီကို အဆင့်နှင့်ကိုက်ညီအောင်ပြုလုပ်ပါ။
လက်ရှိအဆင့်သတ်မှတ်ထားသော လုပ်ဆောင်မှုညွှန်ကြားချက်များကို ရယူပါ။ အဆိုပြုထားသော အခြောက်ခံခြင်းနှင့် အစာကျွေးခြင်းအစီအစဉ်၊ လိုအပ်သည့်နေရာတွင် အစိုဓာတ်တိုင်းတာခြင်း၊ ဝက်အူနှင့် ဦးခေါင်းနှင့် သင့်လျော်မှု၊ အပူချိန်ထိန်းညှိခြင်းနှင့် ဓာတ်ပေါင်းစုအတွက် လိုအပ်သော ဝတ်ဆင်မှုခံနိုင်ရည်ရှိသော သတ်မှတ်ချက်များကို စစ်ဆေးပါ။ ဤအရာများသည် အင်ဂျင်နီယာ ပလတ်စတစ်အားလုံးအတွက် အခြောက်ခံသည့် အပူချိန်တစ်ခုတည်းကို ထုတ်ပြန်ရန် အကြောင်းပြချက်မဟုတ်ဘဲ နည်းပညာဆိုင်ရာ အတည်ပြုချက်အတွက် ပစ္စည်းများဖြစ်သည်။
Toray သည် လေမှုတ်ပုံသွင်းခြင်းအစေးအတွက် သင့်လျော်မှုအဖြစ် ပျစ်ပျစ်အရည်ပျော်မှုနှင့် ပုံသဏ္ဍာန်ထိန်းသိမ်းမှုတည်ငြိမ်မှုကို ခွဲခြားသတ်မှတ်သည်။ စမ်းသပ်မှုတစ်ခုအတွင်း ပစ္စည်းအခြေအနေနှင့် လုပ်ငန်းစဉ်ဆက်တင်များကို မှတ်တမ်းတင်ထားပါက လူသိများသော ဟင်းချက်နည်းတစ်ခုနှင့် စပ်လျဉ်း၍ ဖွဲ့စည်းထားသော ပြဿနာကို စုံစမ်းစစ်ဆေးနိုင်သည်။ အခြားအစေးဖြင့် ၎င်း၏ပေးပို့မှုနှုန်းကို သက်သေအဖြစ် စက်၏ထုတ်ဝေထားသော HDPE ထုတ်ယူမှုနှုန်းကို လက်မခံပါနှင့်။
အတည်ပြုထားသော ဟင်းချက်နည်းအတွင်း ပြန်လည်ကြိတ်ထားပါ။
အရင်းအမြစ်၊ လုပ်ဆောင်မှုမှတ်တမ်းနှင့် ဖောက်သည်ခွင့်ပြုချက်နှင့် ချက်နည်းအရည်အသွေးပြည့်မီရန် လိုအပ်သည့်စစ်ဆေးမှုများနှင့်အတူ အရင်းအမြစ်၊ စီမံဆောင်ရွက်ချက်နှင့် အဆိုပြုထားသော အချိုးအစားကို မှတ်တမ်းတင်ပါ။ ရည်ရွယ်ထုတ်လုပ်ထားသော ရောနှောမှုကို စမ်းသပ်ပါ။ virgin resin တစ်ခုတည်းကို အသုံးပြု၍ စမ်းသပ်ခြင်းသည် နောက်ပိုင်းတွင် ပြန်ကြိတ်ခြင်းနှင့်အတူ စွမ်းဆောင်ရည်ကို မသတ်မှတ်ပါ။
ပုံဆွဲခြင်းအပိုင်းကို blow molding equipment လိုအပ်ချက်အဖြစ် ဘာသာပြန်ပါ။
လေမှုတ်ပုံသွင်းကိရိယာများကို ပြန်လည်သုံးသပ်ရန် လိုအပ်ချက်များ-သက်သေ ဇယားကို အသုံးပြုပါ။ မဖြစ်မနေလိုအပ်ချက်တစ်ခုစီသည် သက်ဆိုင်ရာ သတ်မှတ်ချက်၊ ပုံဆွဲခြင်း သို့မဟုတ် စမ်းသပ်မှုမှတ်တမ်းတစ်ခု လိုအပ်ပါသည်။ မဖြေရှင်းရသေးသည့်အရာများကို တာဝန်ရှိပုဂ္ဂိုလ်က ၎င်းတို့အား ပိတ်သည်အထိ မြင်နိုင်မည်ဖြစ်သည်။
| လိုအပ်ချက် | အဆိုပြုချက်ကို စစ်ဆေးပါ။ | အထောက်အထားနဲ့ ပိတ်တယ်။ |
|---|---|---|
| ပစ္စည်းနှင့် စုစုပေါင်း လိုအပ်ချက် | အဆင့်အလိုက် ပလပ်စတစ်ပြုလုပ်ခြင်း၊ အသုံးပြုနိုင်သော ရိုက်ချက်နှင့် ပေးပို့ခြင်း၊ အလေးချိန်တစ်ခုတည်းမဟုတ်ဘဲ လုပ်ငန်းစဉ်အပိုင်းအစများပါ၀င်သည်။ | ပစ္စည်းမှတ်တမ်းနှင့် ကိုယ်စားလှယ်ရုံးချိန်းများ ဖွဲ့ခြင်း၊ |
| မှိုတပ်ဆင်ခြင်း။ | စာအိတ်၊ တပ်ဆင်ခြင်း၊ မှိုအထူနှင့် အစုလိုက်အပြုံလိုက်၊ အသုံးအဆောင်များနှင့် ဝန်ဆောင်မှုရယူခြင်း။ | မှို-စက်ကြားခံပုံဆွဲ |
| ဖွင့်လှစ်ခြင်းနှင့်ဖယ်ရှားခြင်း။ | အဖွင့်နေရာ၊ လိုအပ်သော မှိုလှုပ်ရှားမှု၊ လက်ကိုင်ပတ်လမ်းကြောင်းနှင့် ပူသောအစိတ်အပိုင်းအတွက် ရှင်းလင်းခြင်း။ | အဆိုကို ပြန်လည်သုံးသပ်ပြီး ဖယ်ရှားမှု အပိုင်းကို မျက်မြင်တွေ့ရှိခဲ့သည်။ |
| အရေးပါသော မြို့ရိုးဒေသများ | ဦးခေါင်းကိရိယာတန်ဆာပလာများ၊ ရပ်ကွက်ထိန်းချုပ်မှုနှင့် အဆိုပြုထားသည့် စစ်ဆေးရေးနေရာများ | ပုံဆွဲကန့်သတ်ချက်များနှင့် တိုင်းတာမှုများ |
| ပြီးသွားသော အင်တာဖေ့စ်များ | ဖြတ်တောက်ခြင်း၊ ချိတ်ဆက်ခြင်း၊ တပ်ဆင်ခြင်းနှင့် နေရာချထားခြင်း ကိရိယာများ | ပြီးစီးမှုအပိုင်း အတိုင်းအတာနှင့် လုပ်ဆောင်မှုဆိုင်ရာ စစ်ဆေးမှုများ |
| လက်ခံရရှိမှု | ဆဲလ်များ၊ ရေတွက်သည့်အချက်၊ အနှောင့်အယှက်ပေးသော စည်းမျဉ်းများကို ပြီးမြောက်အောင် လုပ်ဆောင်ပြီး ကိုင်တွယ်မှုကို ငြင်းပယ်ပါ။ | လက်ခံထားသော ပမာဏဖြင့် အချိန်ကိုက် အစမ်းသုံးခြင်းနှင့် ရပ်တန့်ခြင်း မှတ်တမ်းများ |
မော်တော်ကားမှုတ်ထုတ်ခြင်း ပရောဂျက်ကို ဘယ်လိုသုံးသပ်မလဲ။
မော်တော်ကားမှုတ်ပုံသွင်းခြင်း ပရောဂျက်အတွက်၊ စက်စွမ်းရည်ကို မဆွေးနွေးမီ ပုံဆွဲခြင်းအပိုင်းကို ပြန်လည်သုံးသပ်ပါမည်။ ကျွန်ုပ်၏စတင်မေးခွန်းများသည် ပစ္စည်းအဆင့်၊ လည်ပတ်မှုပတ်ဝန်းကျင်၊ ချိတ်ဆက်မှုအချက်များနှင့် လက်ခံမှုလိုအပ်ချက်များနှင့် သက်ဆိုင်ပါသည်။ စက်၏အမည်ခံကွန်တိန်နာပမာဏသည် ပြွန်တစ်ခု သို့မဟုတ် ပုံမှန်ရေလှောင်ကန်ကို အတည်ပြုခြင်းအတွက် အခြေခံမဟုတ်ဘဲ စိစစ်ရေးအကိုးအကားအဖြစ် ရှိနေမည်ဖြစ်သည်။
စမ်းသပ်မှုအပိုင်းတစ်ခုသည် ၎င်း၏အလေးချိန်ပစ်မှတ်ကို ပြည့်မီသော်လည်း ဒေသတွင်း နံရံအထူစစ်ဆေးမှုကို မအောင်မြင်ပါက၊ အစိတ်အပိုင်းတစ်ခုလုံး၏အလေးချိန်ကို မတိုးမြှင့်မီ ပစ္စည်းဖြန့်ဖြူးမှုကို စုံစမ်းစစ်ဆေးမည်ဖြစ်သည်။ သတ်မှတ်ထားသော စစ်ဆေးရေးတည်နေရာများကို parison profile၊ ပစ္စည်းပြင်ဆင်မှု၊ tooling နှင့် recorded process settings တို့နှင့် နှိုင်းယှဉ်ပါမည်။ နေရာတိုင်းတွင် ပစ္စည်းထည့်ခြင်းသည် ပြဿနာကို ဖြေရှင်းကြောင်း သက်ဆိုင်ရာ အစိတ်အပိုင်း စစ်ဆေးမှုများ မပြသမချင်း အဆိုပြုထားသော အပြောင်းအလဲအဖြစ် ရှိနေမည်ဖြစ်သည်။
ကိရိယာတန်ဆာပလာကို ပြန်လည်သုံးသပ်ခြင်းသည် ပလတ်ပြားများကြားမှမှိုနှင့် ကိုက်ညီမှုရှိမရှိထက်ပို၍ အကျုံးဝင်မည်ဖြစ်သည်။ တပ်ဆင်ခြင်း၊ မှိုအထူ၊ အဖွင့်နေရာ၊ လိုအပ်သော လှုပ်ရှားမှုများနှင့် အစိတ်အပိုင်းများကို ဖယ်ရှားခြင်း လမ်းကြောင်းကို ကျွန်ုပ် စစ်ဆေးပါမည်။ ဆိပ်ကမ်းများနှင့် တပ်ဆင်ခြင်းအင်္ဂါရပ်များသည် ပုံသွင်းပြီးနောက် ဖြတ်တောက်ခြင်း၊ နေရာချထားခြင်းနှင့် စစ်ဆေးခြင်းအတွက် ရှင်းလင်းသော အစီအစဉ်တစ်ခု လိုအပ်ပါသည်။
သတ်မှတ်ထားသော အင်ဂျင်နီယာ-ပလတ်စတစ်အဆင့်အတွက်၊ ကျွန်ုပ်သည် ၎င်း၏လုပ်ဆောင်မှုလမ်းညွှန်ချက်ကို တောင်းဆိုပြီး အဆိုပြုထားသော အခြောက်ခံခြင်း၊ အစာကျွေးခြင်း၊ ဝက်အူနှင့် ဦးခေါင်းအစီအစဉ်ကို စစ်ဆေးအတည်ပြုပေးပါမည်။ အခြားအစေးဖြင့် စွမ်းဆောင်ရည်သက်သေအဖြစ် HDPE ဖြတ်သန်းမှုပုံသဏ္ဍာန်ကို ကျွန်ုပ်မသုံးပါ။ အဆိုပြုထားသည့် regrind စာရွက်သည် သက်ဆိုင်ရာပစ္စည်းနှင့် ဝယ်ယူသူလိုအပ်ချက်များပေါ်တွင် မူတည်နေမည်ဖြစ်သည်။
ထုတ်လုပ်ရေးဆဲလ်ကို အတည်ပြုခြင်းမပြုမီ၊ ကျွန်ုပ်သည် အစမ်းသုံးအစီအစဉ်တွင် ရေအောက်ပိုင်းအလုပ်များကို ထည့်သွင်းပါမည်။ ပုံသွင်းပြွန်တစ်ခုသည် သဘောတူညီထားသည့် ဖြတ်တောက်ခြင်း၊ တပ်ဆင်ခြင်းနှင့် စစ်ဆေးခြင်းအဆင့်များကို ကျော်ဖြတ်ရန် လိုအပ်နေသေးသည်။ လက်ခံထားသော အထွက်၊ အနှောက်အယှက်များနှင့် လူကိုယ်တိုင် ချိန်ညှိမှုများကို မှတ်တမ်းတင်ထားမည်ဖြစ်ပြီး၊ ထို့နောက် ပြုပြင်မှု သို့မဟုတ် နောက်ထပ်အထောက်အထား လိုအပ်သည့်အရာများမှ ဖြတ်သန်းသွားသော လိုအပ်ချက်များကို ခွဲထုတ်ပါမည်။
ကျွန်ုပ်၏အကြံပြုချက်သည် ထိုတွေ့ရှိချက်များအပေါ် မူတည်ပါသည်။ ပိုကြီးသောစက်သည် ထုတ်လုပ်မှုပြတ်တောက်မှုအတွက် ကျွန်ုပ်၏ အလိုအလျောက်တုံ့ပြန်မှုမဟုတ်ပေ။ ကန့်သတ်ချက်သည် ပုံသွင်းခြင်း၊ ကိုင်တွယ်ခြင်း၊ ပြီးစီးခြင်း သို့မဟုတ် စစ်ဆေးခြင်းမှ ဆင်းသက်ခြင်း ရှိ၊
လေမှုတ်မှိုဒီဇိုင်း၊ နံရံဖြန့်ချီရေးနှင့် အရေးပါသော မျက်နှာပြင်များ
အချောထည်အစိတ်အပိုင်း၏အလေးချိန်သည် အရာဝတ္တုတစ်ခုလုံး၏ အတိုင်းအတာတစ်ခုဖြစ်သည်။ ကွေးခြင်း၊ ချိတ်ဆက်ခြင်း သို့မဟုတ် pinch-off တွင် အထူကို မခွဲခြားနိုင်ပါ။ ပုံဆွဲခြင်းနှင့် လုပ်ဆောင်ချက်များမှ စစ်ဆေးရေးတည်နေရာများကို တည်ဆောက်ပြီးနောက် သတ်မှတ်ထားသော အစိတ်အပိုင်းအခြေအနေတစ်ခုတွင် ပြုလုပ်ထားသော တိုင်းတာမှုများကို နှိုင်းယှဉ်ပါ။
အလျားလိုက် နှင့် ပတ်ပတ်လည် ထိန်းချုပ်မှု ခွဲခြားထားသည်။
အစိတ်အပိုင်း၏ လုံးပတ်ပတ်လည်ရှိ နံရံဖြန့်ချီခြင်းမှ သီးခြားစီ အရှည်လိုက် parison programming ကို ပြန်လည်သုံးသပ်ပါ။ Toray သည် ၎င်း၏ 3D စုပ်ယူခြင်းလုပ်ငန်းစဉ် ဆွေးနွေးမှုတွင် အချင်းဝက်နံရံအထူထိန်းချုပ်မှုကို ဖော်ပြသည်။ အဆိုပြုထားသော စနစ်၏ အမှန်တကယ် ထိန်းချုပ်မှု လုပ်ဆောင်ချက်များကို အတည်ပြုပါ။ ကြီးမားသော ပရိုဂရမ်းမင်းအမှတ် အရေအတွက် တစ်ခုတည်းသည် အရေးကြီးသော နေရာတိုင်းသည် ၎င်း၏ ကန့်သတ်ချက် ပြည့်မီမည်ကို သက်သေမပြပါ။
ဒေသဆိုင်ရာ ချို့ယွင်းမှုတစ်ခုအတွက်၊ တိုင်းတာမှုအပိုင်းတွင် ၎င်း၏ အနေအထားကို မြေပုံဆွဲပြီး သက်ဆိုင်ရာ လုပ်ငန်းစဉ်နှင့် ကိရိယာတန်ဆာပလာများကို ကွဲလွဲမှုများကို စုံစမ်းစစ်ဆေးပါ။ အပြောင်းအလဲများကို ခြေရာခံနိုင်စေရန် ၎င်းတို့၏သက်ရောက်မှုများကို စစ်ဆေးနိုင်ပါသည်။ ရှိပြီးသားparison programming လမ်းညွှန်ထိန်းချုပ်မှုအကြောင်းအရာကို အသေးစိတ်ရှင်းပြထားသည်။
အချောထည်နှင့် တပ်ဆင်ခြင်းမှတဆင့် datums များကို သယ်ဆောင်ပါ။
အပေါက်များ၊ ဖြတ်တောက်ထားသော အစွန်းများနှင့် တပ်ဆင်ခြင်းအင်္ဂါရပ်များကို သတ်မှတ်ထားသည့် datums များနှင့် ဆက်စပ်တိုင်းတာမည်ကို သတ်မှတ်ပါ။ အစိတ်အပိုင်း၏ ပံ့ပိုးမှုနှင့် တိုင်းတာမှုအခြေအနေအပေါ် သဘောတူသည်။ ဤအင်တာဖေ့စ်များကို အသုံးပြု၍ ပုံစံခွက်နှင့် တပ်ဆင်ရောင်းချသူများနှင့် ပြန်လည်သုံးသပ်ပါ။မှိုဒီဇိုင်းနှင့် စက်မျက်နှာပြင်စစ်ဆေးမှုများမှိုအတည်ပြုပြီးနောက် သီးခြားကိစ္စတစ်ခုအဖြစ် ပြီးအောင် ကုသခြင်းထက်၊
ပြီးပြည့်စုံသော မော်တော်ကားမှုတ်ပုံသွင်းဆဲလ်ကို သတ်မှတ်ပါ။
အစေးပြင်ဆင်မှုမှ လက်ခံသည့်အပိုင်းရေတွက်သည့်နေရာအထိ လမ်းကြောင်းကို ဆွဲပါ။ အစိတ်အပိုင်းကို လိုအပ်သည့်နေရာတွင်သာ ဖယ်ရှားခြင်း၊ ချုံ့ခြင်း၊ အဖွင့်၊ ချိတ်ဆက်ခြင်း၊ တပ်ဆင်ခြင်းနှင့် စစ်ဆေးခြင်းများ ပါဝင်သည်။ လုပ်ဆောင်ချက်တစ်ခုစီအတွက်၊ ပေးသွင်းသူအမည်၊ လက်ခံမှုအထောက်အထားနှင့် ပေါင်းစပ်မှုအတွက် တာဝန်ရှိသည်။
ဘူတာရုံကြားခံများကို စစ်ဆေးပါ- အစိတ်အပိုင်းတစ်ခု လွှဲပြောင်းပုံ၊ ၎င်းတည်ရှိပုံ၊ ရေအောက်ဘူတာရုံ ရပ်သွားသည့်အခါ ဘာဖြစ်မည်နှင့် ငြင်းပယ်ထားသော အစိတ်အပိုင်းများကို ခွဲခြားထားသည်။ ကိုးကားချက်တစ်ခုသည် စက်တည်ဆောက်သူမှ ပံ့ပိုးပေးသော စက်ပစ္စည်းများကို အခြားသူများမှ ပံ့ပိုးပေးသည့် ပစ္စည်းများနှင့် ခွဲခြားသင့်သည်။ ဟိအလိုအလျောက်လိုင်းဖွဲ့စည်းပုံလမ်းညွှန်ဤထောက်ပံ့ရေးနယ်နိမိတ်များကို လွှမ်းခြုံထားသည်။
အစိတ်အပိုင်း၏ လုပ်ဆောင်ချက်နှင့် သတ်မှတ်ချက်များမှ စစ်ဆေးမှုများကို ရွေးချယ်ပါ။ လိုအပ်သည့်နေရာတွင် ယိုစိမ့်စမ်းသပ်မှုတစ်ခုသည် အတိုင်းအတာ၊ ဖြတ်သန်းမှု၊ တပ်ဆင်မှု သို့မဟုတ် တာရှည်ခံမှုဆိုင်ရာ အထောက်အထားများကို အစားထိုးမည်မဟုတ်ပါ။ မော်တော်ယာဥ်အပလီကေးရှင်းတိုင်းအတွက် ယေဘုယျစမ်းသပ်စာရင်းတစ်ခုကို ရှောင်ပါ။
အပိုင်းနှင့် ထုတ်လုပ်မှုလုပ်ငန်းစဉ်ကို သီးခြားစီ သက်သေပြပါ။
ပုံဆွဲတည်းဖြတ်မှု၊ အတည်ပြုထားသောပစ္စည်းနှင့် ရည်ရွယ်ထားသော စာရွက်တစ်ဝိုက်တွင် ကိုယ်စားလှယ်အစမ်းခန့်ကို စီစဉ်ပါ။ ပုံစံခွက်၊ တပ်ဆင်မှု၊ ပစ္စည်းအများအပြားနှင့် တိုင်းတာမှုအစီအစဉ်ကို မှတ်တမ်းတင်ပါ။ လက်ခံထားသောပမာဏကို သိမ်းထားပါ၊ အကြောင်းပြချက်များကို ငြင်းပယ်ခြင်း၊ ရပ်တန့်ခြင်းများနှင့် လူကိုယ်တိုင်ဝင်ရောက်စွက်ဖက်မှုများကို စက်ဝန်းမှတ်တမ်းနှင့်အတူ ထားရှိပါ။
ပေးသွင်းသူ၏ စက်စမ်းသပ်မှုနှင့် ဖောက်သည်၏ ထုတ်လုပ်မှုအပိုင်း အတည်ပြုချက်သည် မတူညီသော ရည်ရွယ်ချက်များကို ဆောင်ရွက်ပေးသည်။AIAG ၏ အများသူငှာ PPAP ခြုံငုံသုံးသပ်ချက်အမှန်တကယ် ထုတ်လုပ်မှုနှုန်းထားဖြင့် ထုတ်လုပ်မှုလည်ပတ်နေချိန်အတွင်း ထုတ်လုပ်မှုအပိုင်း အတည်ပြုချက်အား ဒီဇိုင်းမှတ်တမ်းများနှင့် သတ်မှတ်ချက်များနှင့် ကိုက်ညီမှုရှိသည်။ ထိုနယ်ပယ်သည် စက်လှုပ်ရှားမှုကိုပြသခြင်း သို့မဟုတ် လက်ခံနိုင်သောနမူနာတစ်ခုထုတ်လုပ်ခြင်းထက် ပိုမိုကျယ်ပြန့်သည်။
| လုပ်ဆောင်ချက် | လိပ်စာမေးပါ။ | သတ်မှတ်ရန်အထောက်အထား | သူ့ဘာသာသူ မထူထောင်ဘူး။ |
|---|---|---|---|
| စက် သို့မဟုတ် ဆဲလ် FAT | ပံ့ပိုးပေးထားသည့် စက်ပစ္စည်းများသည် သဘောတူလက်ခံထားသည့် အတိုင်းအတာကို ကျေနပ်မှုရှိပါသလား။ | စာချုပ်ဆိုင်ရာ စစ်ဆေးမှုများ၊ ဖွဲ့စည်းမှုပုံစံ၊ စမ်းသပ်မှုအခြေအနေများနှင့် အဖွင့်ပစ္စည်းများ မှတ်တမ်း | ပြီးသွားသော အစိတ်အပိုင်း လုပ်ဆောင်ချက်များအားလုံး သို့မဟုတ် ဖောက်သည် ထုတ်လုပ်မှု ခွင့်ပြုချက် |
| တစ်စိတ်တစ်ပိုင်း လုပ်ဆောင်မှုဆိုင်ရာ အတည်ပြုချက် | ပြီးသွားသောအပိုင်းသည် သတ်မှတ်ထားသော အသုံးပြုမှုလိုအပ်ချက်များနှင့် ကိုက်ညီပါသလား။ | အသုံးပြုနိုင်သော အတိုင်းအတာ၊ တပ်ဆင်မှု၊ လုပ်ဆောင်မှုနှင့် တာရှည်ခံမှု မှတ်တမ်းများ | အကဲဖြတ်သည့် အခြေအနေများ ပြင်ပတွင် စဉ်ဆက်မပြတ် ထုတ်လုပ်မှု စွမ်းဆောင်ရည် |
| ဖောက်သည်ထုတ်လုပ်မှုအပိုင်းအတည်ပြုချက် | ရည်ရွယ်ထားသော ထုတ်လုပ်မှုလုပ်ငန်းစဉ်သည် ဖောက်သည်၏ သက်ဆိုင်သောခွင့်ပြုချက်လိုအပ်ချက်များနှင့် ကိုက်ညီပါသလား။ | လိုအပ်သည့်နေရာတွင် PPAP အပါအဝင် ဝယ်ယူသူသတ်မှတ်ထားသော တင်ပြမှုများနှင့် ထုတ်လုပ်မှု အထောက်အထားများ | မလိုအပ်ဘဲ ပြောင်းလဲထားသော ပစ္စည်း၊ ပုံဆွဲခြင်း သို့မဟုတ် လုပ်ငန်းစဉ်အတွက် အတည်ပြုချက် |
နမူနာပမာဏ၊ အစမ်းခန့်ကြာချိန်၊ တိုင်းတာမှုနည်းလမ်းများနှင့် ပရောဂျက်လက်ခံမှုအစီအစဉ်ရှိ မည်သည့်ကိန်းဂဏန်းစံသတ်မှတ်ချက်များကို သတ်မှတ်ပါ။ universal Cpk ပစ်မှတ်ကို မချေးပါနှင့် သို့မဟုတ် ယေဘူယျစက်ဆောင်းပါးမှ ကြာချိန်ကို မသုံးပါနှင့်။ စက်ပစ္စည်းအပိုင်းအတွက်၊FAT စီမံကိန်းလမ်းညွှန်သဘောတူချက်လက်မှတ်များ တည်ထောင်ရန်။
မှန်ကန်သောအလုပ်နှင့် ပြန်လည်စမ်းသပ်မှု လိုအပ်သည် သို့မဟုတ် အတည်ပြုပြီးပါက လိုအပ်ချက်တစ်ခုစီကို ပိတ်ပါ။ ပိုင်ရှင်တစ်ဦးကို သတ်မှတ်ပေးပြီး ပိတ်သိမ်းခြင်းဆိုင်ရာ အထောက်အထားများကို နောက်ဆုံးအမျိုးအစားနှစ်ခုတွင် သတ်မှတ်ပါ။ ဤအခြေအနေများကို သီးခြားထားရှိခြင်းဖြင့် မပြည့်စုံသောစမ်းသပ်မှုကို ထင်ရှားသောထုတ်လုပ်ဖြန့်ချိမှုဖြစ်လာစေရန် တားဆီးပေးပါသည်။
လက်ခံထားသောအပိုင်းနယ်နိမိတ်ရှိ ထုတ်လုပ်မှုနှင့် ကုန်ကျစရိတ်ကို နှိုင်းယှဉ်ပါ။
သဘောတူထားသောစစ်ဆေးမှုများအောင်မြင်သော မော်တော်ယာဥ်အချောထည်အစိတ်အပိုင်းများကို ရေတွက်ပါ။ ပစ်မှတ်တွင် အပြောင်းအလဲများ၊ အနှောက်အယှက်များနှင့် ရေစုန်လည်ပတ်မှုများ ပါဝင်ခြင်းရှိမရှိ ဖော်ပြပြီး ဘူတာတိုင်းအတွက် တူညီသောအချိန်ကို အသုံးပြုပါ။ ကြည့်ပါ။ထုတ်လုပ်မှုနှုန်းတွက်ချက်မှုလမ်းညွှန်nominal cycles နှင့် လက်ခံထားသော output အကြားခြားနားချက်အတွက်။
HVAC ပြွန်ဆဲလ်တစ်ခုကို ၎င်း၏ပုံသွင်းစက်ဝန်းထက်ကျော်လွန်၍ အကဲဖြတ်ခြင်း။
ဟန်ချက်ညီသော မော်တော်ကား HVAC ပြွန်ပရောဂျက်အတွက်၊ သတ်မှတ်ချိန်အတွင်း တစ်နာရီလျှင် လက်ခံထားသော အစိတ်အပိုင်း ၉၅ ခု၏ လိုအပ်ချက်တစ်ခုဖြင့် စတင်ပါမည်။ တစ်ခုတည်းသော မှိုတစ်ခု၊ 32 စက္ကန့် ပုံသွင်းစက်၊ 90% ပုံသွင်းခြင်းအဆင့် ရရှိနိုင်မှုနှင့် ပြီးပြည့်စုံသော လုပ်ငန်းစဉ်တစ်လျှောက် နောက်ဆုံးလက်ခံထားသော အထွက်နှုန်း 96% ဟု ယူဆပါ။
အမည်ခံပုံသွင်းမှုနှုန်းသည် 3,600 ÷ 32 သို့မဟုတ် တစ်နာရီလျှင် အစိတ်အပိုင်း 112.5 ဖြစ်သည်။ ယူဆရသည့် ပြေးနိုင်မှုအား အသုံးချခြင်းဖြင့် သတ်မှတ်ထားသော တစ်နာရီလျှင် အစိတ်အပိုင်းများ 101.25 ၏ ပုံသွင်းခြင်းအဆင့်ကို ချန်ထားခဲ့ပါမည်။
ထိုကိန်းဂဏန်းသည် အချောထည်ထွက်ရှိမှုကို မသတ်မှတ်နိုင်ပေ။ ဖြတ်တောက်ခြင်း၊ ကိုင်တွယ်ခြင်းနှင့် စစ်ဆေးခြင်းစွမ်းရည်တို့ကိုလည်း နှိုင်းယှဉ်ကြည့်ပါမည်။ အောက်ဖော်ပြပါဇယားတွင် ဘူတာရုံရပ်နားမှုများကြားတွင် နောက်ထပ်လွှဲပြောင်းဆုံးရှုံးမှုများ သို့မဟုတ် အပြန်အလှန်တုံ့ပြန်မှုများမရှိဟု ယူဆရသည့် အစီအစဉ်ဆွဲသည့်အခြေအနေနှစ်ခုကို ပြသထားသည်။ ရေအောက်ပိုင်း စွမ်းဆောင်ရည် ကိန်းဂဏန်း နှစ်ခုစလုံးသည် အချိန်ဇယားဆွဲထားသော နာရီများကို အသုံးပြုထားပြီး ယူဆရသည့် ဘူတာရုံ အနှောင့်အယှက်များအတွက် ခွင့်ပြုထားပြီးဖြစ်သည်။ 96% အထွက်နှုန်းကို အဆုံးတွင် တစ်ကြိမ် အသုံးချသည်။
| အစီအမံ | အစပိုင်းရေစုန်အခြေအနေ | ရေအောက်ပိုင်း မြင်ကွင်းကို ပြန်လည်ပြင်ဆင်ထားသည်။ |
|---|---|---|
| ပုံသွင်း-စင်မြင့်စွမ်းရည် | 101.25 အပိုင်း/နာရီ | 101.25 အပိုင်း/နာရီ |
| မြစ်အောက်ပိုင်း လုပ်ဆောင်နိုင်စွမ်း | 90 အပိုင်း / နာရီ | 105 အစိတ်အပိုင်းများ / နာရီ |
| နောက်ဆုံးလက်ခံထားသော အထွက်နှုန်းဟု ယူဆရသည်။ | ၉၆% | ၉၆% |
| ခန့်မှန်းထားသော အထွက်ကို လက်ခံပါသည်။ | 86.4 အပိုင်း/နာရီ | 97.2 အပိုင်း/နာရီ |
| လိုအပ်သော လက်ခံရရှိမှု | 95 အပိုင်း / နာရီ | 95 အပိုင်း / နာရီ |
ကနဦးအခြေအနေတွင်၊ downstream စွမ်းရည်သည် နောက်ဆုံးအထွက်နှုန်းမပေးအပ်မီ တစ်နာရီလျှင် အပိုင်း 90 အထိ ဆဲလ်ကိုကန့်သတ်မည်ဖြစ်သည်။ ပရောဂျက်ဖြင့် လက်ခံထားသော အထွက်နှုန်းသည် လိုအပ်ချက်အောက်တွင် တစ်နာရီလျှင် 90 × 0.96 = 86.4 အစိတ်အပိုင်းများ ဖြစ်လိမ့်မည်။
တစ်နာရီလျှင် အပိုင်း ၁၀၅ ပိုင်း လုပ်ဆောင်နိုင်သည့် ရေအောက်ပိုင်း အစီအစဉ်ကို နောက်တစ်ကြိမ် အကဲဖြတ်ပါမည်။ ပုံသွင်းခြင်းအဆင့်ပြီးနောက် ထောက်ပံ့မှုကိုကန့်သတ်ခြင်းဖြင့်၊ ခန့်မှန်းလက်ခံထားသောအထွက်သည် တစ်နာရီလျှင် 101.25 × 0.96 = 97.2 အစိတ်အပိုင်းများဖြစ်လာမည်ဖြစ်သည်။
ပြန်လည်ပြင်ဆင်ထားသော တွက်ချက်မှုသည် တစ်နာရီလျှင် အပိုင်း ၂.၂ ပိုင်းသာ ကျော်လွန်မည်ဖြစ်သည်။ အတည်ပြုထားသော ထုတ်လုပ်မှုနှုန်းကို သက်သေမပြဘဲ ၎င်းကို ကန့်သတ်ထားသော အစီအစဉ်အဖြစ် သဘောထားပါမည်။ ကိုယ်စားလှယ်ဆဲလ် စမ်းသပ်မှုတစ်ခုသည် အမှန်တကယ် လည်ပတ်မှု၊ အနှောင့်အယှက်များ၊ ရေအောက်ပိုင်း စွမ်းဆောင်ရည်နှင့် လက်ခံထားသော အထွက်နှုန်းကို ထူထောင်ရန် လိုအပ်နေသေးသည်။
ဤနှိုင်းယှဥ်မှုသည် ပိုကြီးသော လေမှုတ်ပုံသွင်းစက်ကို မတောင်းဆိုမီ ပြီးစီးမှုနှင့် စစ်ဆေးရေးအစီအစဥ်အား အင်ဂျင်နီယာဆိုင်ရာ ပြန်လည်သုံးသပ်မှုကို ညွှန်ကြားမည်ဖြစ်သည်။
တူညီသောထုတ်လုပ်မှုနယ်ပယ်ကို နှိုင်းယှဉ်ပါ။
အဆိုပြုချက်တစ်ခုစီတွင် စက်၊ မှို၊ ပစ္စည်းပြင်ဆင်မှု၊ အပြီးသတ်ပစ္စည်းများ၊ စစ်ဆေးခြင်း၊ ပေါင်းစပ်ခြင်းနှင့် အစမ်းသုံးစရိတ်များကို ခွဲခြားပါ။ စက်တစ်လုံးတည်းသောစျေးနှုန်းကို ဆဲလ်အပြည့်အစုံစျေးနှုန်းနှင့် တိုက်ရိုက်နှိုင်းယှဉ်၍မရပါ။ လက်ခံထားသော ထုတ်လုပ်မှုနှင့် ပရောဂျက်လိုအပ်ချက်နှင့် ဆန့်ကျင်ဘက် အပိုစွမ်းရည်ကို အကဲဖြတ်ပါ။ ပိုကြီးတဲ့စက်က မြစ်အောက်ပိုင်း ပိတ်ဆို့မှုကို ဖယ်ရှားမယ်လို့ မယူဆပါနဲ့။
Kinggle အတွက် မော်တော်ကားအစိတ်အပိုင်း RFQ ကို ပြင်ဆင်ပါ။
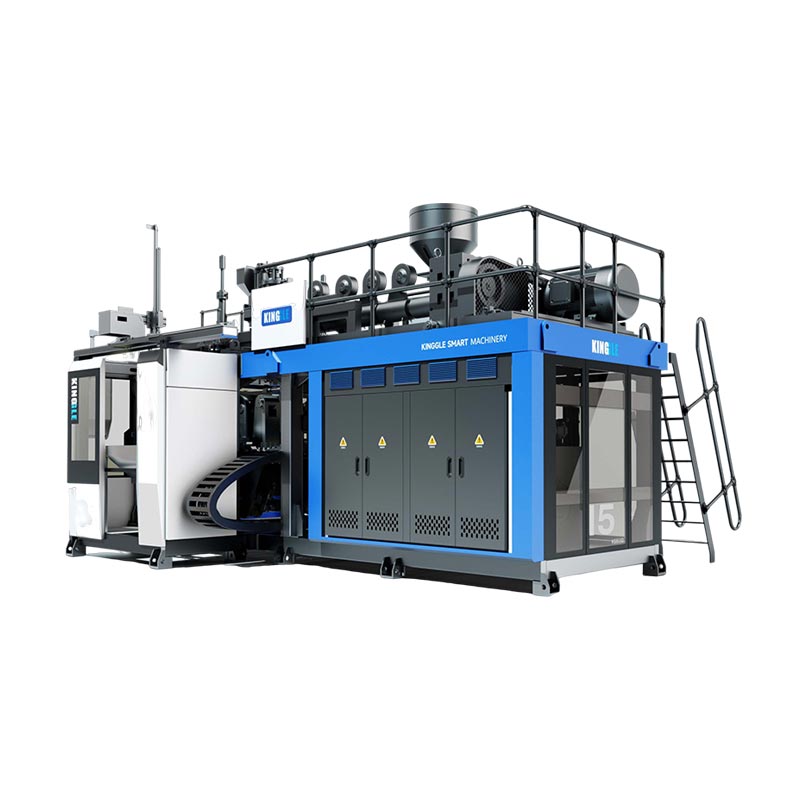
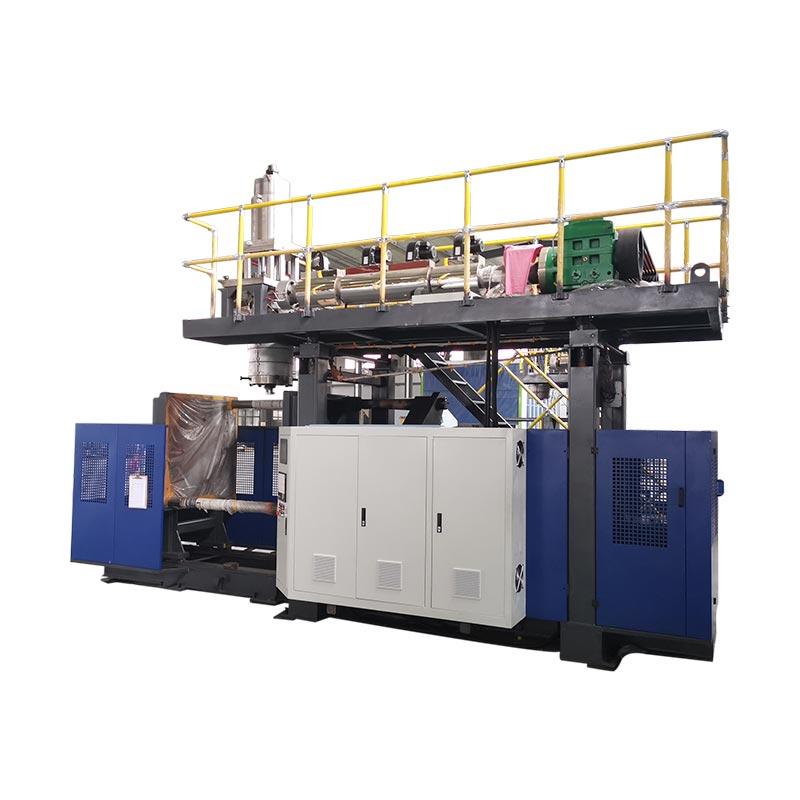
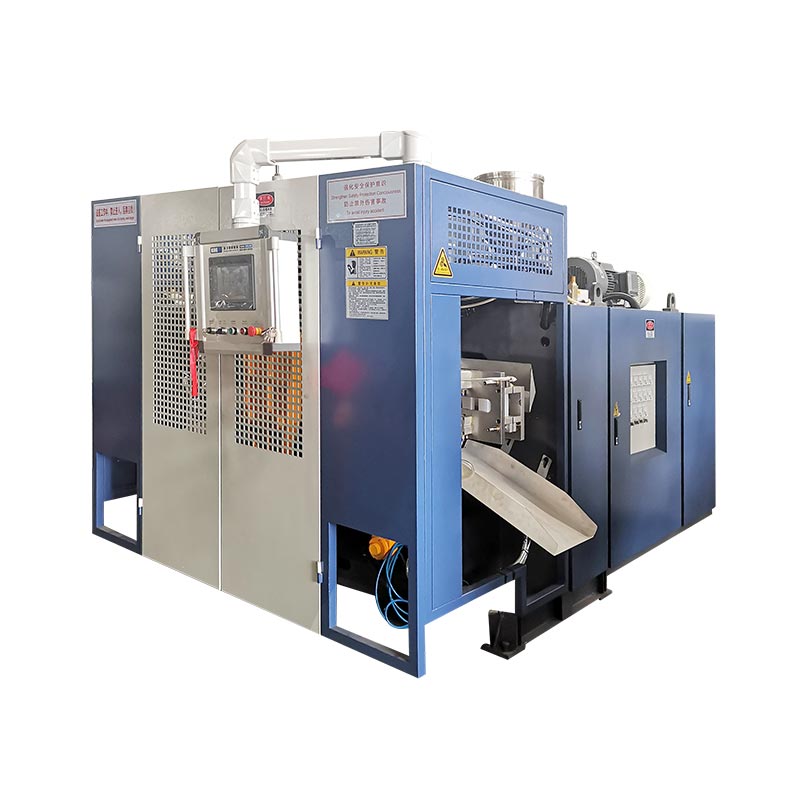
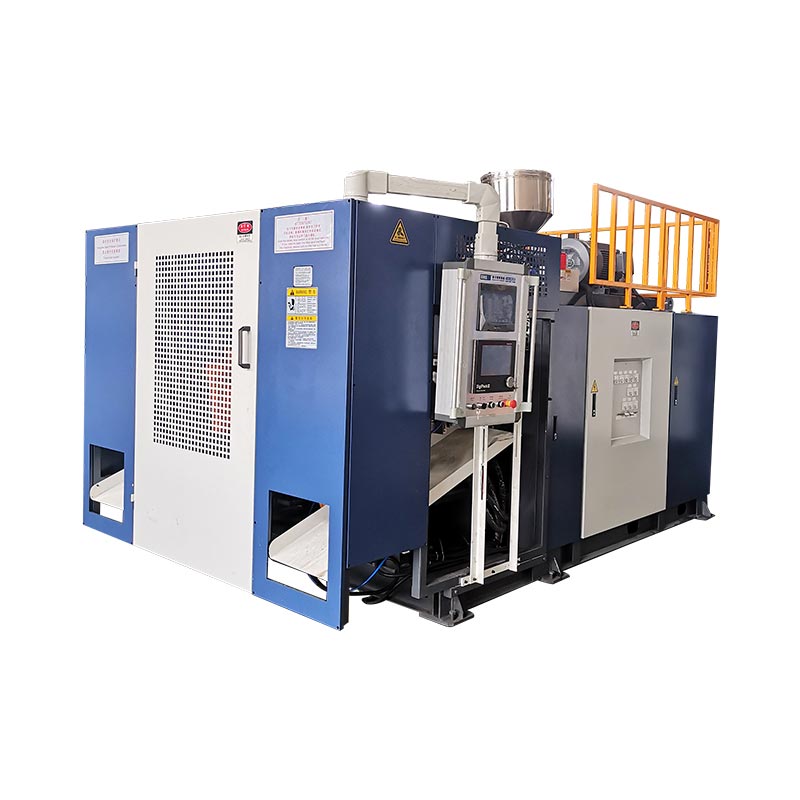
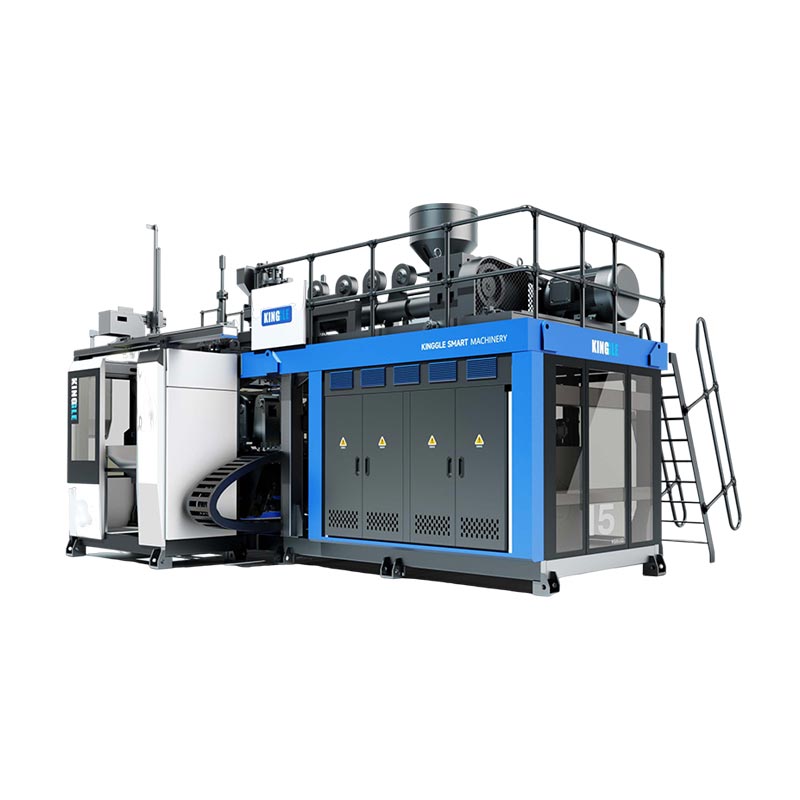
Kinggle ၏ထုတ်ဝေထားသော accumulator ပလပ်ဖောင်းများသည် ကနဦးဆွေးနွေးမှုအတွက် သတ်မှတ်ချက်ကိုးကားချက်များကို ပေးပါသည်။ ၎င်းတို့သည် သီအိုရီပြွန်နမူနာအတွက် သို့မဟုတ် မော်တော်ယာဥ်အစိတ်အပိုင်းတိုင်းအတွက် အလိုအလျောက်ရွေးချယ်မှုများမဟုတ်ပေ။ အဆိုပြုထားသော ပစ္စည်း၊ မှိုနှင့် ပြီးပြည့်စုံသော ထုတ်လုပ်မှုနယ်ပယ်သည် နည်းပညာဆိုင်ရာ ပြန်လည်သုံးသပ်ရန် လိုအပ်နေသေးသည်။
| အကိုးအကားနယ်ပယ် | KGB80A | KGB100B |
|---|---|---|
| အများဆုံး ကွန်တိန်နာ ပမာဏကို ကြော်ငြာထားသည်။ | 30 L | 120 L |
| Clamping အင်အား | 215 kN | 440 kN |
| မှိုပြားအရွယ်အစား၊ W × H | 750 × 860 မီလီမီတာ | 1,200 × 1,200 မီလီမီတာ |
| အများဆုံးမှိုအရွယ်အစား၊ W × H | 520 × 860 မီလီမီတာ | 920 × 1,200 မီလီမီတာ |
| မှိုအထူ | 360 မှ 420 မီလီမီတာ | 510 မှ 600 မီလီမီတာ |
| စာရင်းသွင်းထားသော အပလီကေးရှင်းချိတ်ဆက်မှု | အော်တို အစိတ်အပိုင်းများ ပိုက်လိုင်းများ | ကားအစိတ်အပိုင်းများနှင့် ကားတိုင်ကီများ |
ဇယားသည် လင့်ခ်ချိတ်ထားသော Kinggle ထုတ်ကုန်စာမျက်နှာများမှ ရွေးချယ်ထားသော အကွက်များကို ပြန်ထုတ်ပေးသည်။ ပလတ်စတစ်အရွယ်အစားနှင့် အများဆုံးမှိုအရွယ်အစားသည် မတူညီသောနယ်ပယ်များဖြစ်သည်။ ပြီးပြည့်စုံသောရွေ့လျားမှုစာအိတ်၊ အဆင့်သတ်မှတ်ထားသောအထွက်၊ အထူးပြုစုပ်ယူမှုလုပ်ငန်းစဉ် သို့မဟုတ် လောင်စာဆီစနစ်၏အတည်ပြုချက်ကို အတည်မပြုပါ။ အဆိုပြုထားသော တည်ဆောက်မှုအတွက် အင်တာဖေ့စ်ပုံဆွဲခြင်းနှင့် ဖွဲ့စည်းမှုပုံစံကို တောင်းဆိုပါ။

တောင်းဆိုထားသော စက်ထုထည်တစ်ခုမျှသာမဟုတ်ဘဲ ပြန်လည်သုံးသပ်မှုအထုပ်ကို ပေးပို့ပါ။
- ပြန်လည်ပြင်ဆင်မှုများ၊ ဂျီသြမေတြီ၊ ဒေတာနှင့် အရေးကြီးသော နံရံ သို့မဟုတ် အင်တာဖေ့စ်လိုအပ်ချက်များပါရှိသော 3D နှင့် 2D အပိုင်းပုံများ။
- သတ်မှတ်ထားသော အစေးအဆင့်၊ အတည်ပြုထားသော ထုတ်လုပ်မှု စာရွက်နှင့် သက်ဆိုင်ရာ စီမံဆောင်ရွက်မှု ညွှန်ကြားချက်များ။
- အစိတ်အပိုင်းအလေးချိန်၊ စီစဉ်ထားသောမှိုအစီအစဉ်၊ ရှိပြီးသားကိရိယာအချက်အလက်နှင့် အဆိုပြုထားသော အပြီးသတ်အစီအစဉ်။
- ၎င်း၏အချိန်အခြေခံ၊ နှစ်စဉ်ဝယ်လိုအား၊ ထုတ်ကုန်ရောနှောမှုနှင့် စစ်ဆေးရေးလိုအပ်ချက်များဖြင့် လိုအပ်သော လက်ခံရရှိမှု။
- ဆိုဒ်အခြေအနေများနှင့် ပုံစံခွက်၊ အရန်ပစ္စည်းများ၊ ပြီးစီးမှု၊ စစ်ဆေးခြင်းနှင့် ပေါင်းစပ်ပေးဆောင်သူ၏ ရှင်းလင်းသောစာရင်း။
ဤထည့်သွင်းမှုများသည် စက်ဖွဲ့စည်းပုံစနစ် အပြီးသတ်ခြင်းမပြီးမီ နည်းပညာပိုင်းဆိုင်ရာ သုံးသပ်ချက်လိပ်စာကို ကိုက်ညီအောင်၊ မဖြေရှင်းရသေးသော လိုအပ်ချက်များနှင့် စမ်းသပ်မှုအခြေအနေများကို ဖြည့်ဆည်းပေးသည်။
မေးလေ့ရှိသောမေးခွန်းများ
မော်တော်ကား လေပြွန်တိုင်းကို သမားရိုးကျ လေမှုတ်ပုံသွင်းစက်ဖြင့် ပြုလုပ်နိုင်ပါသလား။
နံပါတ်၊ ဂျီသြမေတြီ၊ သတ်မှတ်ထားသော အစေး၊ အင်တာဖေ့စ်များနှင့် ကိရိယာအသုံးပြုခွင့်တို့ကို ပြန်လည်သုံးသပ်ပါ။ ပုံသဏ္ဍာန်အချို့သည် အထူးပြု parison နေရာချထားမှု၊ စုပ်ယူမှုပုံသွင်းခြင်း သို့မဟုတ် ချိတ်ဆက်ထားသောအပိုင်းများကို အကဲဖြတ်ရန် အာမခံသည်။ သမားရိုးကျ စက်ရုပ်တစ်ရုပ်ပါရှိသော စက်သည် ထိုဖွဲ့စည်းပုံဆိုင်ရာ စွမ်းရည်များကို သူ့ဘာသာသူ မဖန်တီးပေးပေ။
မော်တော်ယာဥ်အစိတ်အပိုင်းအတွက် စက်ကိုရွေးချယ်ရန် accumulator ပမာဏ လုံလောက်ပါသလား။
နံပါတ်၊ အသုံးပြုနိုင်သော ရိုက်ချက်လိုအပ်ချက်၊ ပစ္စည်း-သီးသန့်ပေးပို့မှု၊ မှိုတပ်ဆင်မှု၊ အဖွင့်နေရာ၊ လိုအပ်သော လှုပ်ရှားမှုများ၊ အစိတ်အပိုင်းများကို ဖယ်ရှားခြင်းနှင့် ရေအောက်ပိုင်းလုပ်ဆောင်ခြင်းတို့ကိုလည်း ပြန်လည်သုံးသပ်ရန် လိုအပ်ပါသည်။ ကြော်ငြာထားသော ကွန်တိန်နာ ပမာဏသည် ပုံမှန်မဟုတ်သော နည်းပညာပိုင်းဆိုင်ရာ အစိတ်အပိုင်းအတွက် ပြီးပြည့်စုံသော ရွေးချယ်မှုနည်းလမ်း မဟုတ်သော်လည်း စိစစ်ခြင်း ရည်ညွှန်းချက်ဖြစ်သည်။
HDPE စက်သည် သတ်မှတ်ထားသော အင်ဂျင်နီယာ-ပလပ်စတစ်အဆင့်ကို လုပ်ဆောင်နိုင်ပါသလား။
၎င်းသည် ပစ္စည်းပြင်ဆင်မှု၊ ပလပ်စတစ်ပြုလုပ်မှု၊ ခေါင်းကိရိယာတန်ဆာပလာ၊ ထိန်းချုပ်မှုများနှင့် အဆိုပြုထားသည့် လုပ်ငန်းစဉ်များကို အဆင့်အလိုက် ပြန်လည်သုံးသပ်ရန် လိုအပ်သည်။ ထုတ်ဝေထားသော HDPE ထုတ်ယူမှုနှုန်းသည် အခြားအစေးဖြင့် ထွက်ရှိမှုကို သက်သေမပြပါ။ ဖွဲ့စည်းပုံကို အတည်ပြုပြီး ရည်ရွယ်ထားသော ပစ္စည်းဖြင့် ကိုယ်စားလှယ် စမ်းသပ်မှုကို လုပ်ဆောင်ပါ။
အစိတ်အပိုင်းတစ်ခုသည် ၎င်း၏အလေးချိန်ပစ်မှတ်ကို ပြည့်မီနိုင်သော်လည်း နံရံအထူစစ်ဆေးမှုကို အဘယ်ကြောင့်မအောင်မြင်နိုင်သနည်း။
အလေးချိန်သည် တည်နေရာကို တိုင်းတာနေချိန်တွင် အစိတ်အပိုင်းတစ်ခုလုံးကို ဖော်ပြပါသည်။ စုစုပေါင်းအလေးချိန်တွင် သက်ဆိုင်သော ပြောင်းလဲမှုမရှိဘဲ ပစ္စည်းကို ဒေသများအကြား ကွဲပြားစွာ ဖြန့်ဝေနိုင်သည်။ မအောင်မြင်သောတည်နေရာကို မြေပုံဆွဲပြီး သက်ဆိုင်ရာပစ္စည်းများ၊ ကိရိယာတန်ဆာပလာများနှင့် လုပ်ငန်းစဉ်အခြေအနေများကို စူးစမ်းလေ့လာပါ။
စက်ကို FAT ဖြတ်သွားခြင်းသည် ဖောက်သည်ထုတ်လုပ်မှုအပိုင်း၏ အတည်ပြုချက်ကို ပြီးမြောက်စေပါသလား။
နံပါတ် FAT သည် သဘောတူထားသော ပစ္စည်းလက်ခံမှုနယ်ပယ်ကို အကျုံးဝင်သည်။ ပြီးသွားသည့်အပိုင်းကို တရားဝင်အတည်ပြုခြင်းနှင့် ဖောက်သည်ထုတ်လုပ်ခြင်းဆိုင်ရာ အတည်ပြုချက်တို့သည် ၎င်းတို့၏ ကိုယ်ပိုင်သက်ဆိုင်ရာ အထောက်အထားများ လိုအပ်သည်။ PPAP လိုအပ်သည့်အခါ၊ စက်ပစ္စည်းပေးပို့ခြင်းကို ခွင့်ပြုချက်အဖြစ် လက်ခံခြင်းထက် ဖောက်သည်၏တင်ပြမှုနှင့် ထုတ်လုပ်မှုဆိုင်ရာလိုအပ်ချက်များကို အတည်ပြုပါ။
မော်တော်ယာဥ် လေမှုတ်ပုံသွင်းစက်ကို ဝယ်ယူခြင်းသည် စိတ်ကြိုက် လေမှုတ်ပုံသွင်းသည့် အစိတ်အပိုင်းများကို ရှာဖွေခြင်းနှင့် အတူတူပင်လား။
နံပါတ်။ စက်ပစ္စည်းဝယ်ယူရေးသည် ထုတ်လုပ်မှုလုပ်ငန်းစဉ်တစ်ခုအတွက် စက်ယန္တရားများ၊ ကိရိယာတန်ဆာပလာများ ပေါင်းစပ်မှုနှင့် လက်ခံမှုနယ်ပယ်တို့နှင့် သက်ဆိုင်သည်။ အချောထည်ပစ္စည်းများကို ၀ယ်ယူခြင်းသည် ထိုအစိတ်အပိုင်းများကို ထုတ်လုပ်ခြင်းနှင့် ထောက်ပံ့ပေးခြင်းအတွက် ထုတ်လုပ်သူ၏ တာဝန်ဖြစ်သည်။ ပေးသွင်းသူများကို မနှိုင်းယှဉ်မီ မည်သည့်အတိုင်းအတာကို တောင်းဆိုထားကြောင်း ရှင်းလင်းပါ။
မော်တော်ကားအစိတ်အပိုင်း စက်ပစ္စည်းများကို ပြန်လည်သုံးသပ်ရန်အတွက် ပုံဆွဲခြင်းနှင့် ပစ္စည်းလိုအပ်ချက်များကို ပေးပို့ပါ။Kinggle ၏ ဆက်သွယ်ရန် စာမျက်နှာသို့မဟုတ် အီးမေးလ်sales@kinggle.com. တယ်လီဖုန်း-+86-574-87103665. ကုမ္ပဏီ အချက်အလက်များ ကို အဆိုပါ တွင် ရရှိနိုင်ပါသည်။Kinggle About စာမျက်နှာ.
စက်သို့မအပ်နှံမီ ထုတ်လုပ်မှုလမ်းကြောင်းကို အတည်ပြုပါ။
အစိတ်အပိုင်းနှင့် ပစ္စည်းဖြင့် စတင်ပါ၊ ဖွဲ့စည်းခြင်းလမ်းကြောင်းကို ဖြေရှင်းပြီး ပုံဆွဲခြင်းကို တိကျပြတ်သားသော ပစ္စည်းကိရိယာများနှင့် တရားဝင်မှုဆိုင်ရာ လိုအပ်ချက်များအဖြစ် ပြောင်းလဲပါ။ ထို့နောက် လက်ခံထားသောအပိုင်း နယ်နိမိတ်ရှိ ပြီးပြည့်စုံသော အဆိုပြုချက်များကို နှိုင်းယှဉ်ပါ။ အံဝင်ခွင်ကျမဖြစ်မနေ ပြဿနာဖြေရှင်းရန် လိုအပ်သည်။ ပိုမြန်သော စက်ဝန်း သို့မဟုတ် စျေးနှုန်းနိမ့်သော ဝယ်ယူမှုသည် ၎င်းကို ပိတ်၍မရပါ။