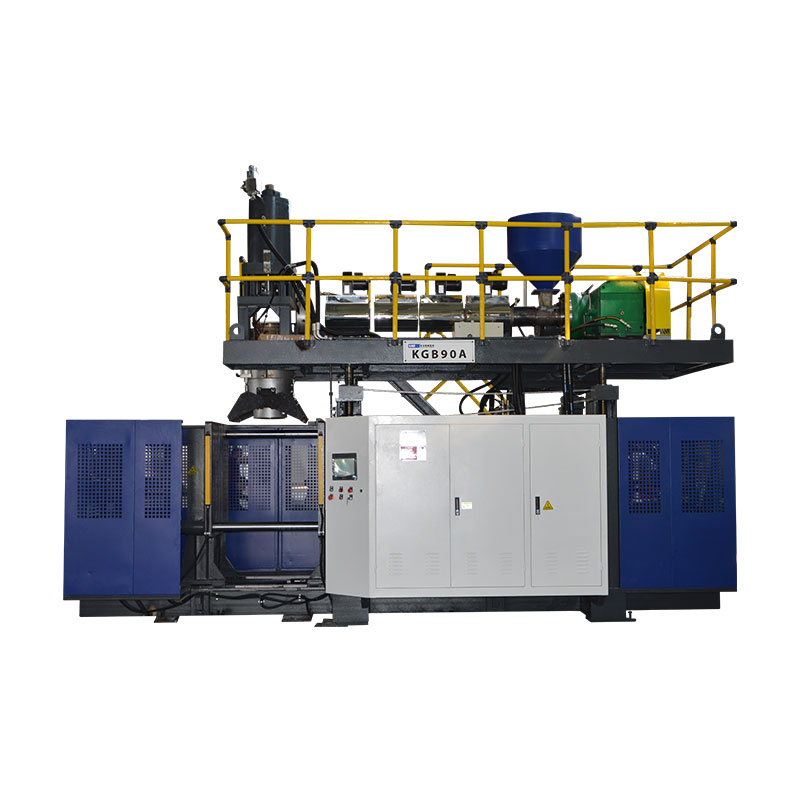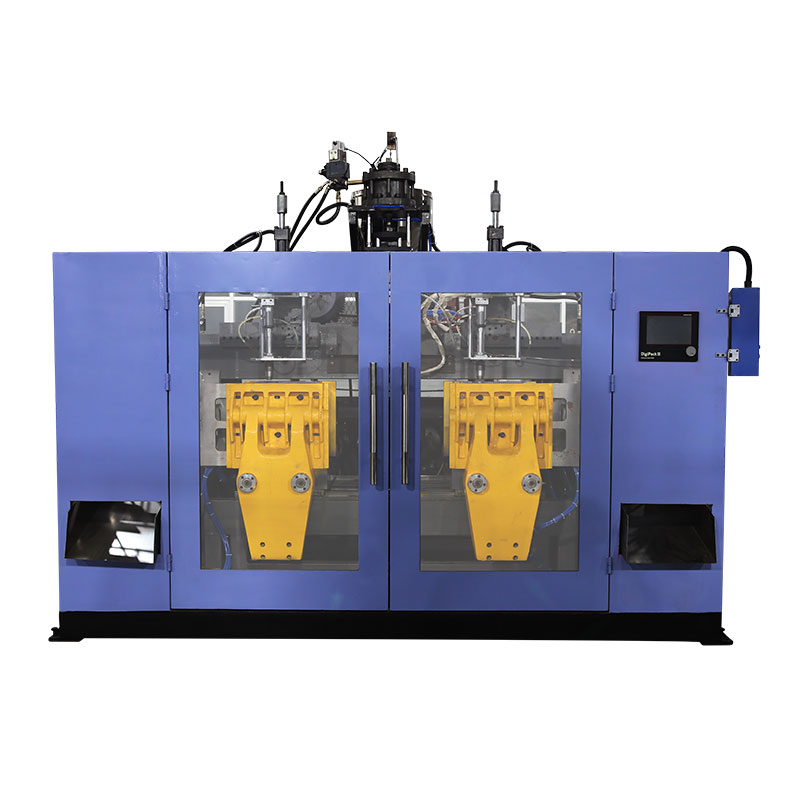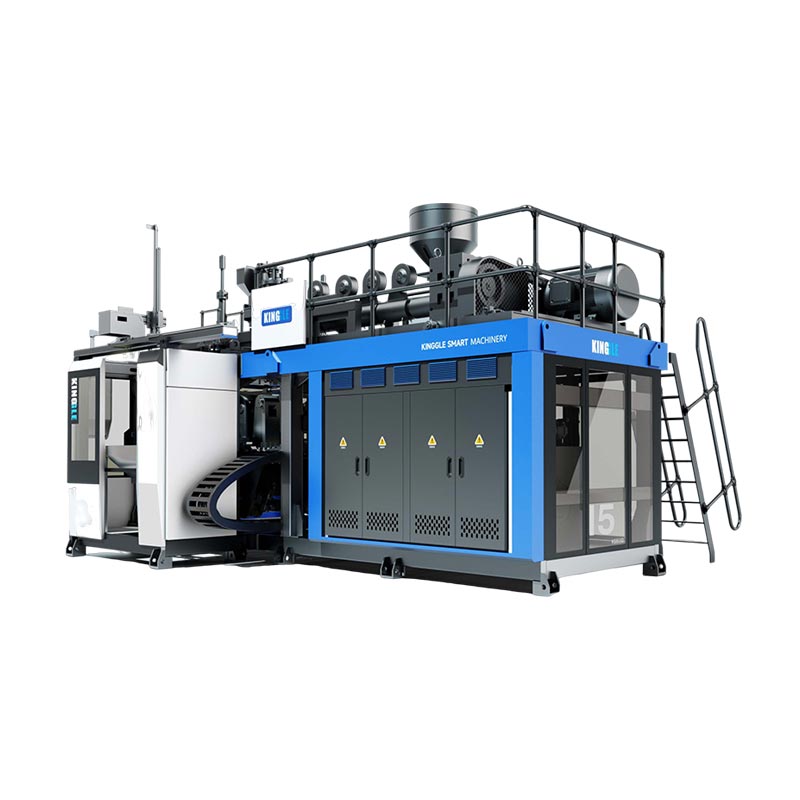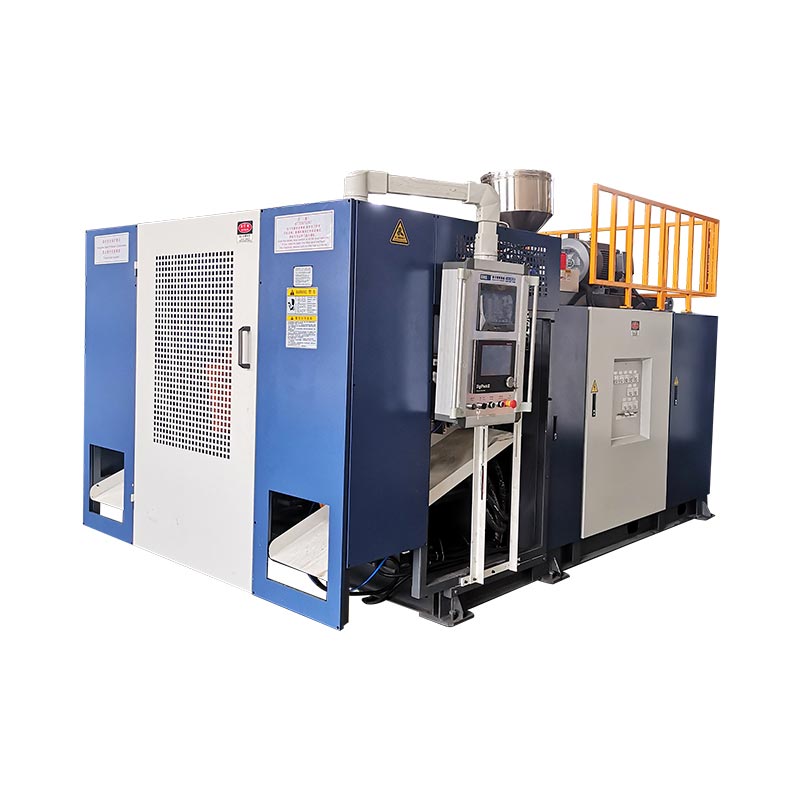
လက်ရှိစက်ဝန်းကို သုံးစွဲနေသည့်အဖွဲ့မှ တိုင်းတာပြီး လက်ခံထားသောအပိုင်းသည် ၎င်း၏သတ်မှတ်ချက်များနှင့် ကိုက်ညီနေသေးကြောင်း အတည်ပြုပြီးမှသာ လေမှုတ်စက်လည်ပတ်ချိန်ကို လျှော့ချသင့်သည်။အအေးပေးခြင်းသည် အကြီးမားဆုံးသော ပိတ်ဆို့ခြင်းကို မကြာခဏ ခံရလေ့ရှိသော်လည်း parison ပေးပို့မှု၊ ကုပ်ကုပ်လှုပ်ရှားမှု၊ လေမှုတ်ထုတ်ခြင်း၊ အိတ်ဇောထုတ်ခြင်း နှင့် ရေအောက်ပိုင်း စောင့်ဆိုင်းခြင်းတို့သည် အရှိန်အဟုန်ကို သတ်မှတ်နိုင်သည်။ တည်ငြိမ်သော အခြေခံမျဉ်းကို တည်ဆောက်ပါ၊ သက်သေပြထားသော ကန့်သတ်ချက်ကို အမည်တပ်ပါ၊ ၎င်းကို ထိန်းချုပ်သည့် ကိန်းရှင်ကိုသာ ပြောင်းပါ၊ ထို့နောက် လက်ခံထားသော အထွက်နှုန်း၊ နံရံဖြန့်ဝေမှု၊ အတိုင်းအတာ၊ ထုတ်လွှတ်ပြီးနောက် ပုံသဏ္ဍာန်၊ လိုအပ်သော လုပ်ဆောင်ချက်ဆိုင်ရာ စမ်းသပ်မှုများနှင့် ချို့ယွင်းချက်များ တိုတောင်းသော စက်ဝန်းကို မထိန်းသိမ်းမီ၊ ထုတ်ကုန်၊ အစေး၊ မှို၊ အသုံးဝင်မှု အခြေအနေနှင့် အပြီးသတ် ချက်ပြုတ်နည်း တည်းဖြတ်မှုဖြင့် မှတ်တမ်းတင်ထားသောကြောင့် အခြားပြောင်းလဲမှုရလဒ်ကို ထပ်ခါထပ်ခါ လုပ်ဆောင်နိုင်ပါသည်။

ထုတ်လုပ်ရေးအဖွဲ့များမှ အသုံးပြုသည့် ဝေါဟာရများ-blow molding cycle time optimization၊ extrusion blow molding cycle time၊ bottle blowing machine cycle time, blow molding machine output, cycle reduction, cooling time optimization and blow molding production efficiency. ဤစည်းကမ်းချက်များသည် တူညီသောစီးပွားရေးပန်းတိုင်ကို ညွှန်ပြသော်လည်း နည်းပညာဆိုင်ရာအလုပ်သည် ပစ်မှတ်ရာခိုင်နှုန်းထက် တိုင်းတာသည့်လုပ်ငန်းစဉ်ဖြင့် စတင်သည်။
သံသရာကို ချုပ်တည်းနိုင်သော အရပ်ခြောက်ပါး
| သံသရာတုံး | စက်မှာ တိုင်းတာပါ။ | အတိုချုံးမချမီ အထောက်အထား | နောင်တွင် ပေါ်လာနိုင်သည့် ပျက်ကွက်မှု |
|---|---|---|---|
| Parison သို့မဟုတ် ပစ်ချက် | ထပ်ခါတလဲလဲလုပ်နိုင်သော အစ/အဆုံး အချက်ပြမှု၊ ကွင်းအရှည်၊ ရိုက်ချက် သို့မဟုတ် ဓာတ်စုပုံအနေအထား | ပုံသွင်းပိတ်ရန် တည်ငြိမ်သောပေးပို့မှုနှင့် မှန်ကန်သောဆက်ဆံရေး | Sag၊ short parison၊ webbing၊ weight သို့မဟုတ် profile shift |
| ပိတ်ပြီးသော့ခတ်ပါ။ | ညွှန်ကြားချက်၊ အနေအထား တုံ့ပြန်ချက်နှင့် ပြီးမြောက်မှု အခြေအနေ | ရှင်းလင်းသောလှုပ်ရှားမှု၊ အပြည့်အဝပိတ်ပြီး စက်အခြေအနေအား အတည်ပြုသည်။ | ဖလက်ရှ်၊ အပျက်အစီးများ၊ မပြီးပြတ်သော ပိတ်ခြင်း သို့မဟုတ် တိုက်မိခြင်း။ |
| မှုတ်နှင့် အိတ်ဇော | အချိန်ကိုက်၊ စက်အတွင်း လေအေးပေးစက်နှင့် ဖိအားအပြုအမူ | ပြီးပြည့်စုံသော ငွေကြေးဖောင်းပွမှု၊ အသေးစိတ်မှု၊ လေထုတ်မှုနှင့် ဘေးကင်းသော လွတ်မြောက်မှု | မပြည့်စုံသောအပိုင်း၊ လေမှုတ်ထုတ်ခြင်း၊ ကပ်ခြင်း သို့မဟုတ် စောစီးစွာဖွင့်ခြင်း။ |
| အအေးခံခြင်း။ | ဆားကစ်၊ မှိုအပူချိန်ပုံစံ နှင့် ထုတ်လွှတ်ချိန်တွင် အစိတ်အပိုင်းအခြေအနေအလိုက် ထောက်ပံ့မှုနှင့် ပြန်ပေးသည်။ | တည်ငြိမ်သောအတိုင်းအတာ၊ နံရံ၊ လည်ပင်း၊ အောက်ခြေနှင့် ထုတ်လွှတ်ပြီးနောက် ပုံသဏ္ဍာန် | Warpage၊ ဘဲဥပုံလည်ပင်း၊ ကျုံ့သွားခြင်း၊ rocker အောက်ခြေ သို့မဟုတ် အပူပိုင်းဖြတ်တောက်ခြင်း။ |
| ထုတ်ယူ၍ ရေစုန်၊ | စက်ရုပ်၊ သယ်ယူကိရိယာ၊ ညှပ်စက်နှင့် စမ်းသပ်ကိရိယာ အစီအစဥ် | အပိုင်းသည် ထုတ်လုပ်မှုနှုန်းတွင် အင်တာဖေ့စ်တစ်ခုစီကို ရှင်းလင်းသည်။ | ယာဉ်တိုက်မှုများ၊ ယာဉ်ကြောပိတ်ဆို့မှုများ၊ အပျက်အစီးများ ဖြတ်တောက်ခြင်း သို့မဟုတ် စမ်းသပ်သူ၏ နောက်ကွယ်မှ ပစ္စည်းများ |
01/ အခြေခံအချက်လိုင်းသည် အမှန်တကယ် လည်ပတ်နေသည့် စက်ဝန်းဖြင့် စတင်ပါ။
စက်ဝန်း-အချိန်ပရောဂျက်တစ်ခုသည် ထပ်ခါတလဲလဲ တိုင်းတာနိုင်သော အမှတ်တစ်ခု လိုအပ်သည်။ စဉ်ဆက်မပြတ် extrusion line တွင်၊ ထိုအချက်သည် parison cut နှင့် ဆက်စပ်နေသည့် အချက်ပြမှု သို့မဟုတ် နောက်ထပ်ထပ်ခါတလဲလဲ စက်အစီအစဥ်၏ အစဖြစ်နိုင်သည်။ ဓာတ်ပေါင်းစက်တစ်ခုတွင်၊ ပစ်ခတ်မှုပြင်ဆင်မှု၊ ဓာတ်ပေါင်းစုသည့်နေရာ၊ တွန်းထုတ်ခြင်းနှင့် ပုံသွင်းခြင်းအစီအစဥ်အားဖြင့် ထုတ်လုပ်မှုကို ပိုမိုနားလည်နိုင်သည်။ ပြီးပြည့်စုံသော ဖွဲ့စည်းမှုဖြစ်ရပ်တစ်ခုအတွက် တစ်ကြိမ်ပေါ်လာသည့် အချက်ပြတစ်ခုကို ရွေးချယ်ပြီး ၎င်းကို မှတ်တမ်းတင်ပါ။ စက်တစ်လုံးမှ HMI ပစ်မှတ်ကို အခြားတစ်ခုမှ လက်ဖြင့်အချိန်သတ်မှတ်ထားသော စူးစမ်းမှုဖြင့် မနှိုင်းယှဉ်ပါနှင့်။
Kinggle မှ လက်ခံကျင်းပသည်။Moog DigiPack III လက်စွဲစာအုပ်ခြားနားချက်ကို ရှင်းလင်းစွာဖော်ပြသည်။ စဉ်ဆက်မပြတ် extrusion အတွက်၊ controller သည် parison profile ကို cycle time နှင့် ဆက်စပ်နိုင်ပြီး ဆက်တိုက် start signals များကြားကာလကို တိုင်းတာနိုင်သည်။ ဓာတ်ပေါင်းစက်အတွက်၊ ပစ္စည်းကို တွန်းထုတ်နေစဉ်တွင် parison profile သည် accumulator အနေအထားနှင့် ဆက်စပ်နေသည်။ တူညီသောအချိန်ကိုက်တည်းဖြတ်မှုသည် စက်တစ်ခုပေါ်ရှိ နံရံပရိုဖိုင်ကို အခြားစက်တစ်ခုပေါ်တွင် ကွဲပြားစွာအကျိုးသက်ရောက်မှုရှိစေပြီး ၎င်းကွာခြားချက်မှာ အရေးပါသည်။
ပုံမှန်ကွဲလွဲမှုကိုကြည့်ရန် အနည်းဆုံးဆက်တိုက်ဖြစ်ရပ်များကို လုံလောက်စွာ မှတ်တမ်းတင်ပါ။ စက်ရုံသည် နမူနာကာလကို ရွေးချယ်သင့်သည်၊ သို့သော် ၎င်းသည် အမှန်တကယ်လည်ပတ်မှုပုံစံကို အကျုံးဝင်ရမည်- ဘူတာနှစ်ထပ်လိုင်းတစ်ခုရှိ ဘူတာနှစ်ခုလုံး၊ သက်ဆိုင်ရာသေဆုံးသည့်ပလပ်ပေါက်များ သို့မဟုတ် အပေါက်များအားလုံး၊ ပုံမှန်အပိုင်းကို ဖယ်ရှားခြင်းနှင့် စွန့်ပစ်ပစ္စည်းများကို ထိန်းချုပ်သည့် ရေအောက်ပိုင်းရှိ စက်ရုံများ။ နှိုးစက်များ၊ ခေတ္တရပ်နားမှုများနှင့် လူကိုယ်တိုင်ကြားဝင်မှုများကို သီးခြားစီ မှတ်သားထားပါ။ အမျိုးအစားခွဲခြားမထားသော စက်ရပ်ချိန်ပါဝင်သည့် ပျမ်းမျှသည် သံသရာကို ဖုံးကွယ်ထားသော်လည်း အကောင်းဆုံးဖြစ်ရပ်တစ်ခုသည် ထပ်ခါထပ်ခါဖြစ်နိုင်မှုကို ဖုံးကွယ်ထားသည်။
လက်ခံထားသောအပိုင်းကို အချိန်ကိုက်မှတ်တမ်းဘေးတွင် ထားပါ။ ထုတ်ကုန်နှင့် မှိုပြန်လည်ပြင်ဆင်မှု၊ အစေးအဆင့်နှင့် အများအပြား၊ အရောင် သို့မဟုတ် စည်းကမ်းချက်၊ ဟင်းချက်နည်းပြန်လည်ပြင်ဆင်မှု၊ အမှန်တကယ် အပူချိန်အခြေအနေ၊ စက်-ဝင်လေထွက်ပေါက်နှင့် အအေးခံရေအခြေအနေ၊ အစိတ်အပိုင်းအလေးချိန်၊ အရေးကြီးသော နံရံတည်နေရာများ၊ အတိုင်းအတာများနှင့် လိုအပ်သော လုပ်ဆောင်မှုဆိုင်ရာ စမ်းသပ်မှုများကို ဖမ်းယူပါ။ ဤမှတ်တမ်းသည် အခြေခံအချက်ဖြစ်သည်။ တိုတောင်းသော အစမ်းသုံးမှု မအောင်မြင်ပါက၊ အဖွဲ့သည် ၎င်းကို မှတ်ဉာဏ်မှ ပြန်လည်တည်ဆောက်ခြင်းထက် သိရှိထားသည့် လုပ်ငန်းစဉ်သို့ ပြန်သွားနိုင်သည်။
၀၂/ရောဂါလက္ခဏာနောက်သံသရာကို ကန့်သတ်ထားသည့် အဖြစ်အပျက်ကို ခြေရာခံပါ။
HMI အများစုသည် အချိန်ဆက်တင်များကို တည်းဖြတ်ရန် လွယ်ကူစေသည်။ ယင်းအဆင်ပြေမှုသည် ၎င်းအား ထိန်းချုပ်ထားသည်ကို မရှာဖွေမီတွင် မြင်နိုင်သော အကြီးဆုံးနံပါတ်ကို လျှော့ချရန် အဖွဲ့တစ်ဖွဲ့ကို ဦးဆောင်နိုင်သည်။ သံသရာကို ရုပ်ပိုင်းတုံးများအဖြစ် ဖြတ်ပြီး ၎င်းတို့၏ နယ်နိမိတ်များကို ကြည့်ရှုပါ- parison သို့မဟုတ် shot ပြင်ဆင်မှု၊ မှိုလွှဲပြောင်းမှု၊ အနီးကပ် လော့ခ်ချမှု၊ လေမှုတ်တံလှုပ်ရှားမှု၊ ဖောင်းပွမှု၊ အအေးခံမှု၊ အိတ်ဇော၊ အဖွင့်၊ ထုတ်ယူခြင်းနှင့် ရေအောက်ပိုင်း ကိုင်တွယ်ခြင်း။ အချို့သောလုပ်ကွက်များသည် ဆက်တိုက်ဖြစ်ပေါ်သည်။ အခြားသူများ ထပ်နေပါသည်။ နောက်ထပ်ဖွဲ့စည်းခြင်းအစီအစဉ်မစတင်မီ အပြီးသတ်ရမည့်လမ်းကြောင်းဖြင့် စုစုပေါင်းစက်ဝန်းကို သတ်မှတ်သည်။
ရိုးရှင်းသော အချိန်ဇယားသည် ဆက်တင်စာရင်းများထက် ပိုမိုအသုံးဝင်သည်။ ဘလောက်တစ်ခုစီအတွက် စတင်ခြင်းနှင့် အပြီးသတ်အချက်ပြခြင်းကို မှတ်တမ်းတင်ပြီး အမိန့်ကို အမှန်တကယ်တုံ့ပြန်ချက်နှင့် နှိုင်းယှဉ်ပါ။ အအေးခံခြင်းပြီးဆုံးသွားသော်လည်း စက်သည် စက်ရုပ်ရှင်းလင်းသည့်အချက်ပြမှုကို စောင့်ဆိုင်းပါက၊ အအေးခံချိန်ကို လျှော့ချခြင်းဖြင့် စက်ဝန်းကို ပြောင်းလဲခြင်းမရှိဘဲ ပိုမိုပူပြင်းသည့်အပိုင်းကို ဖန်တီးပေးနိုင်သည်။ မှိုပြန်တက်လာသောအခါတွင် နောက်ထပ် parison အဆင်သင့်မဖြစ်ပါက၊ ပိုမြန်သောအဖွင့်သည် အထွက်ကိုတိုး၍မရပါ။ ညှပ်စက်သည် အရှိန်အသစ်တွင် အစိတ်အပိုင်းများကို မရှင်းလင်းနိုင်ပါက၊ ကန့်သတ်ချက်သည် ရေအောက်သို့ ရွေ့သွားပါပြီ။
Kinggle ရဲ့HMI ဆက်တင်များနှင့် နှိုးစက်လမ်းညွှန်ဤအကြောင်းကြောင့် သတ်မှတ်တန်ဖိုးများကို အမှန်တကယ်တန်ဖိုးများနှင့် ခွဲခြားထားသည်။ ကွန်ထရိုးသည် တောင်းဆိုသည့်အရာကို ပြသည်။ အာရုံခံကိရိယာ အခြေအနေ၊ အနေအထား တုံ့ပြန်ချက်နှင့် လုပ်ဆောင်ချက် ဖြစ်ပေါ်ခြင်း ရှိ၊ စက်၏နှိုးဆော်သံမှတ်တမ်းသည် စီးရီးကို အနှောင့်အယှက်ဖြစ်စေသော ပထမဆုံးသော့ချိတ် သို့မဟုတ် ခွင့်ပြုချက်ကိုလည်း ဖော်ပြနိုင်သည်။ ပြန်လည်သတ်မှတ်ခြင်းသည် အကောင်းဆုံးသဲလွန်စကို ဖယ်ရှားနိုင်သည်။
စာရွက်မတည်းဖြတ်မီ နှောင့်နှေးမှုတစ်ခုစီကို အမျိုးအစားခွဲပါ။ အစိတ်အပိုင်းကို တည်ငြိမ်အောင် ဖွဲ့စည်းရန်နှင့် ဖြစ်ထွန်းရန် အချိန်လိုအပ်သည်။ အခြေအနေအချိန်အခါသည် လှုပ်ရှားမှုကိုကာကွယ်ပေးသည် သို့မဟုတ် အတည်ပြုပြီးသည့်အခြေအနေကို စောင့်မျှော်နေပါသည်။ ရှောင်ရှားနိုင်သော စောင့်ဆိုင်းမှုသည် နောက်ကျသော စက်ရုပ်၊ မတည်မငြိမ်ဖြစ်သော အသုံးဝင်မှု၊ ပိတ်ဆို့ထားသော အအေးပတ်လမ်း၊ တစ်သမတ်တည်းဖြစ်သော parison၊ လက်စွဲအတည်ပြုချက် သို့မဟုတ် ရေစုန်ပိတ်ဆို့ခြင်းမှ လာပါသည်။ ပြုပြင်ထိန်းသိမ်းမှု ဆုံးရှုံးမှုသည် ဝတ်ဆင်မှု၊ ယိုစိမ့်မှု၊ ချောဆီညံ့ဖျင်းမှု၊ ပျက်စီးနေသော အာရုံခံကိရိယာများ သို့မဟုတ် ချိန်ညှိမှုပြဿနာများကြောင့် ဖြစ်ပေါ်လာသည်။ အတန်းတစ်ခုစီတွင် မတူညီသောပိုင်ရှင်နှင့် မတူညီသော ပြင်ဆင်မှုတစ်ခုရှိသည်။
03 / အပူဖယ်ရှားခြင်း။အအေးခံချိန်ကို မဖြတ်မီ အအေးခံနိုင်စွမ်းကို စစ်ဆေးပါ။
LyondellBasell ၏Polyolefin Blow Molding လမ်းညွှန်polyolefin မှုတ်ပုံသွင်းခြင်းဆိုင်ရာ အသုံးချမှုများစွာတွင် အအေးခံခြင်းသည် ပုံသွင်းစက်ဝန်း၏ အများစုကို ယူဆောင်သွားသည်ဟု ဖော်ပြထားသည်။ လမ်းညွှန်သည် အရည်ပျော်သည့်အပူချိန်၊ မှိုအပူချိန်၊ ရေစီးဆင်းမှုနှင့် လှိုင်းထန်မှုကဲ့သို့သော အပူလွှဲပြောင်းမှုအခြေအနေများနှင့် တိုတောင်းသောစက်ဝန်းများကို ချိတ်ဆက်ပေးကာ လိုချင်သောအစိတ်အပိုင်းအရည်အသွေးကို လိုအပ်နေသေးပါသည်။ ဤသည်မှာ universal Kinggle တန်ဖိုးများ အစုအဝေးမဟုတ်ဘဲ ရောဂါရှာဖွေခြင်းအတွက် အသုံးဝင်သော ဦးတည်ချက်ဖြစ်သည်။
အအေးခံရင်းမြစ်မှ စတင်ပြီး အမှန်တကယ် ဆားကစ်ကို လိုက်နာပါ။ chiller display တစ်ခုတည်းသာမကဘဲ တည်ငြိမ်သော ထုတ်လုပ်မှုတွင် coolant ထောက်ပံ့မှုနှင့် ပြန်အလာအခြေအနေကို မှတ်တမ်းတင်ပါ။ မှိုသည် သတ်မှတ်ထားသော စီးဆင်းမှုကို လက်ခံခြင်း ရှိ၊ မရှိ စစ်ဆေးပြီး အပြိုင်ဆားကစ်များ ဟန်ချက်ညီမှုရှိမရှိ စစ်ဆေးပါ။ အနွေးပတ်လမ်း၊ ကန့်သတ်ထားသောပိုက်၊ ညစ်ညမ်းသောချန်နယ်၊ မှားယွင်းသောချိတ်ဆက်မှု၊ လေအိတ်၊ ပေါက်ကြားသောတံဆိပ် သို့မဟုတ် အခြားစက်တစ်ခုနှင့်မျှဝေထားသည့် အပူဝန်ကိုရှာဖွေပါ။ ဟိblow molding machine utility လမ်းညွှန်အဘယ်ကြောင့်ဆိုသော် စက်ရုံထောက်ပံ့မှုနှင့် စက်ဝင်ပေါက်အခြေအနေတို့ကို ခွဲခြားသိမြင်ရကြောင်း ရှင်းပြသည်။
မှိုနှင့် ထုတ်လွှတ်သည့်အပိုင်းကို မြေပုံဆွဲပါ။ မျက်နှာပြင်တစ်ခုတည်းဖတ်ခြင်းသည် လည်ပင်းထည့်သွင်းမှု၊ လိမ်ဧရိယာများ၊ အထူလက်ကိုင်များ၊ နက်နဲသောခြေစွပ်များနှင့် သီးခြားဆားကစ်များပါသည့် မှိုကို ကိုယ်စားမပြုနိုင်ပါ။ အပင်၏ခွင့်ပြုထားသော တိုင်းတာမှုနည်းလမ်းကို အသုံးပြုပြီး ထပ်တလဲလဲလုပ်နိုင်သော တည်နေရာများကို နှိုင်းယှဉ်ပါ။ ပုံသဏ္ဍာန်ပုံသဏ္ဍာန် ပေါ်လာသည့်အခါ သတိပြုပါ- မှိုအတွင်းပိုင်း၊ ထုတ်ယူချိန်အတွင်း၊ ဖြတ်တောက်ရာတွင်၊ အအေးခံသည့် သယ်ယူပေးပို့သူ သို့မဟုတ် အခန်းအခြေအနေသို့ ရောက်ရှိပြီးနောက် အစိတ်အပိုင်းကို သတိပြုပါ။ တစ်မိနစ်လောက် လက်ခံနိုင်ဖွယ်ရှိသည့် ပူပြင်းသောအစိတ်အပိုင်းသည် နောက်ပိုင်းတွင် ဘဲဥပုံလည်ပင်း၊ လှုပ်နေသောအောက်ခြေ၊ ကျုံ့သွားခြင်း သို့မဟုတ် အတိုင်းအတာတစ်ခုအထိ ပျံ့သွားသည်ကို ပြသနိုင်သည်။
ဖော်မိုဆာ ပလတ်စတစ်များPolyethylene Extrusion Blow Molding လုပ်ငန်းစဉ်လမ်းညွှန်အစိတ်အပိုင်းတစ်ခု ပူလွန်းသောအခါ ဖြစ်နိုင်သော အကြောင်းရင်းများထဲတွင် မှိုအပူချိန် မြင့်မားခြင်းနှင့် အအေးခံလမ်းကြောင်းများ တိုတောင်းသော လည်ပတ်မှုကို ဖော်ပြသည်။ ၎င်းသည် မလုံလောက်သောမှိုအေးခြင်းကို warpage နှင့် ချိတ်ဆက်ပြီး ရေစီးဆင်းမှု၊ မှိုအပူချိန်နှင့် ချန်နယ်အခြေအနေတို့ကို စစ်ဆေးရန် အကြံပေးသည်။ ဤဆက်ဆံရေးများသည် အအေးခံစစ်ဆေးမှုကို ပံ့ပိုးပေးသော်လည်း အစေးအဆင့်၊ မှိုနှင့် ထုတ်ကုန်သတ်မှတ်ချက်များသည် လက်ခံနိုင်သောလည်ပတ်မှုဝင်းဒိုးကို ဆုံးဖြတ်ပေးသည်။
အအေးခံ အပူချိန်ကို အလေ့အထဖြင့် မလျှော့ပါနှင့်။ ငွေ့ရည်ဖွဲ့မှုသည် မျက်နှာပြင် အပူချိန်၊ ပတ်ဝန်းကျင် အပူချိန်နှင့် စိုထိုင်းဆတို့အကြား ဆက်စပ်မှုအပေါ် မူတည်သည်။ မှိုပေါ်ရှိ သို့မဟုတ် အနီးတစ်ဝိုက်တွင် ရေသည် အစိတ်အပိုင်းကို ထိခိုက်စေနိုင်ပြီး စက်ကိရိယာ သို့မဟုတ် လုပ်ငန်းခွင် ပြဿနာများ ဖန်တီးနိုင်သည်။ ငွေ့ရည်ဖွဲ့လည်ပတ်မှုနယ်နိမိတ်အနီးတွင်ရှိသော အခန်းအခြေအနေအား မှတ်တမ်းတင်ပြီး chiller၊ မှိုနှင့် အပင်လုပ်ထုံးလုပ်နည်းများကို လိုက်နာပါ။ စီးဆင်းမှုဖြန့်ဖြူးမှုကို ပိုမိုကောင်းမွန်အောင်ပြုလုပ်ခြင်း သို့မဟုတ် ကန့်သတ်ထားသောပတ်လမ်းကို သန့်ရှင်းရေးလုပ်ခြင်းဖြင့် အပူချိန်ပစ်မှတ်ကို မရွှေ့ဘဲ အပူလွှဲပြောင်းခြင်းကို ပြန်လည်ရရှိနိုင်ပါသည်။
၀၄/ အပိုင်း ဒီဇိုင်းနံရံဖြန့်ချီရေးမှိုကို ဖယ်ရှားရမည့်အပူမည်မျှ ပြောင်းလဲသည်။
အအေးခံရန် လိုအပ်ချက်သည် ပလတ်စတစ် အစိတ်အပိုင်း၏ အတိုင်းဖြစ်သည်။ ထူထပ်သော ဧရိယာသည် ပါးလွှာသော ဧရိယာထက် ပိုပူသော အရာများ ပါ၀င်ပြီး အနီးနားရှိ နံရံများ ထုတ်လွှတ်ရန် အသင့်ဖြစ်ပြီးနောက် ပျော့ပျောင်းနေနိုင်သည်။ အအေးခံစတိတ်တစ်ခုလုံးကို ဖြန့်ကျက်ထားခြင်းဖြင့် ထိုတည်နေရာကို ကာကွယ်နိုင်သော်လည်း ၎င်းသည် မှိုအတွင်းရှိ အခြားဧရိယာအားလုံးကို ကြာရှည်ထိန်းထားနိုင်သည်။ ရှောင်လွှဲ၍မရသော သံသရာရှည်ကြီးကို လက်ခံခြင်းမပြုမီ၊ တိုင်းတာထားသော နံရံမြေပုံကို ဒီဇိုင်းလိုအပ်ချက်နှင့် parison မှ အပေါက်ဆီသို့ မျှော်မှန်းထားသော ဆန့်ဆန့်ကို နှိုင်းယှဉ်ပါ။
Kinggle မှလုပ်ဆောင်သော Moog DigiPack III လက်စွဲစာအုပ်တွင် parison programming သည် ထုတ်ကုန်အရှည်တစ်လျှောက် သေဆုံးကွာဟမှုကို ထိန်းချုပ်ကြောင်း ရှင်းပြထားသည်။ ၎င်းသည် မလိုအပ်သော လေးလံသော နံရံအပိုင်းများကို ပိုကြာအောင် အအေးခံခြင်းဖြင့်လည်း ချိတ်ဆက်ပြီး အစမ်းသုံးကွန်တိန်နာများတွင် တိုင်းတာထားသော နံရံအထူနှင့် ပရိုဖိုင်ကို စစ်ဆေးသင့်သည်ဟု ရှင်းပြသည်။ ဤဆက်ဆံရေးကို ဂရုတစိုက်အသုံးပြုပါ။ ပြန်လည်ပြင်ဆင်ထားသောအပိုင်းသည် အလေးချိန်၊ အနိမ့်ဆုံး-နံရံ၊ သက်ရောက်မှု၊ ထိပ်ဝန်၊ ကျဆင်းမှု၊ ဖိအား၊ ဓာတု-ခံနိုင်ရည်နှင့် အတိုင်းအတာလိုအပ်ချက်များနှင့် မပြည့်မီသေးပါက ပစ္စည်းကို ဖယ်ရှားခြင်းသည် စက်ဝန်းအချိန်ဖြတ်လမ်းမဟုတ်ပါ။
ပြီးသွားသည့်အပိုင်းတွင် ပူသော သို့မဟုတ် ပုံပျက်နေသော နေရာကို အရင်ရှာပါ။ ထို့နောက် ထိုနေရာကို parison program၊ မှိုဆန့်ခြင်း၊ pinch-off နှင့် cooling circuit သို့ ချိတ်ဆက်ပါ။ လေးလံသောအခြေခံသည် ပရိုဖိုင်၊ အမြီးဖမ်းခြင်း သို့မဟုတ် ဂျီသြမေတြီတို့မှ လာနိုင်သည်။ ပူသောလက်ကိုင်သည် ဝဘ်ဆွဲခြင်း၊ စက်တွင်းဆန့်ခြင်း၊ လေဝင်လေထွက် သို့မဟုတ် အအေးခံခြင်းတို့ ပါဝင်နိုင်သည်။ ပူနွေးသောလည်ပင်းတွင် လေမှုတ်တံအဆက်အသွယ်၊ အအေးထည့်ခြင်း၊ ပိုလျှံနေသော ပစ္စည်း သို့မဟုတ် နှောင့်နှေးခြင်းများကို ထုတ်ပေးနိုင်သည်။ ဟိparison programming လမ်းညွှန်ပုံပန်းသဏ္ဍာန်အလိုက် အမှတ်များကို တည်းဖြတ်ခြင်းထက် ပရိုဖိုင်းရုပ်ကိုရွှေ့ရန်အတွက် တိုင်းတာမှုအခြေခံနည်းလမ်းကို ပံ့ပိုးပေးသည်။
မှိုဒီဇိုင်းသည် ရနိုင်သော အပူလွှဲပြောင်းလမ်းကြောင်းကိုလည်း သတ်မှတ်ပေးသည်။ ချန်နယ်နေရာချထားမှု၊ စီးဆင်းမှုလမ်းကြောင်း၊ ထည့်သွင်းမှုများ၊ လည်ပင်းတည်ဆောက်မှု၊ လေဝင်လေထွက်၊ မျက်နှာပြင်အဆက်အသွယ်နှင့် ခွဲထွက်သည့်လိုင်းဒီဇိုင်းသည် အစိတ်အပိုင်းကို မည်မျှမြန်မြန်တည်ငြိမ်စေသည်ကို ကန့်သတ်နိုင်သည်။ Kinggle ကိုသုံးပါ။extrusion မှုတ် molding မှိုဒီဇိုင်းလမ်းညွှန်တူညီသောပူပြင်းသောဒေသသည် အသုံးအဆောင်များအပြီးတွင် ကျန်ရှိနေသည့်အခါနှင့် အတည်ပြုထားသော နံရံဖြန့်ဖြူးမှုကို စစ်ဆေးအတည်ပြုပါသည်။ တည်မြဲသောဒေသခံကန့်သတ်ချက်တစ်ခုသည် အခြားအချိန်တိုင်းကိရိယာပြောင်းလဲမှုမဟုတ်ဘဲ ပုံစံခွက်ပြင်ဆင်မှုတစ်ခု လိုအပ်နိုင်သည်။

တစ်ခုတည်းသော ထိန်းချုပ်မှုမဟုတ်ဘဲ ရလဒ်အဖြစ် အတည်ပြုထားသော အစိတ်အပိုင်းအလေးချိန်ကို ထိန်းထားပါ။ တူညီသော စုစုပေါင်းအလေးချိန်ရှိသော အစိတ်အပိုင်းနှစ်ခုသည် မတူညီသော နံရံဖြန့်ဝေမှုများနှင့် အအေးပေးသည့် အပြုအမူများ ရှိနိုင်ပါသည်။ စွမ်းဆောင်ရည်ကို ထိန်းချုပ်သည့် တည်နေရာများကို အပိုင်းပိုင်း သို့မဟုတ် တိုင်းတာပြီး ထုတ်ကုန်ထိန်းချုပ်မှု အစီအစဉ်မှ သတ်မှတ်ထားသည့် အချိန်၌ ထုတ်လွှတ်သည့်ပုံစံကို စစ်ဆေးပါ။ ဤသည်မှာ နံရံအထူအလုပ်သည် ပစ္စည်းစုဆောင်းခြင်းနှင့်ပတ်သက်၍ ယေဘူယျတောင်းဆိုချက်ထက် အသုံးဝင်သည့် လုပ်ငန်းစဉ် အထောက်အထားဖြစ်လာသည်။
၀၅/စက်ဂျစ်စဉ်ဆက်မပြတ်နှင့် accumulator စက်များသည် ချိန်ကိုက်ပုံစံတစ်ခုမျှ မပါဝင်ပါ။
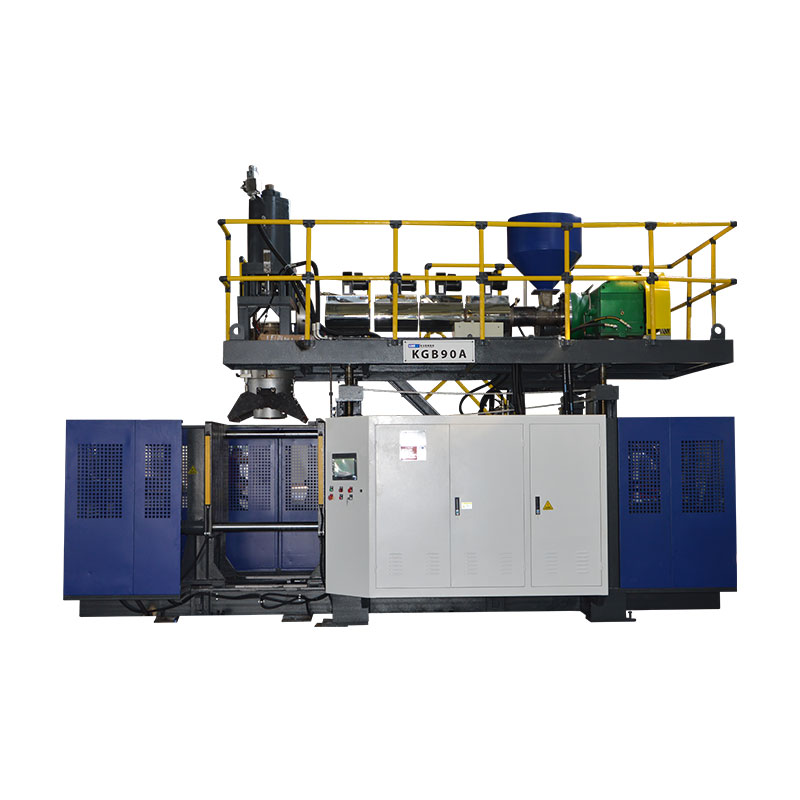
စဉ်ဆက်မပြတ် extrusion လေမှုတ်ပုံသွင်းစက်တွင်၊ extruder သည် မှိုစခန်းတစ်ခု သို့မဟုတ် တစ်ခုထက်ပိုသော မှိုစခန်းများကို ၎င်းတို့၏ အစီအစဉ်များအတိုင်း ရွေ့လျားနေချိန်တွင် extruder သည် parison တစ်ခုကို စဉ်ဆက်မပြတ် ပို့ဆောင်ပေးပါသည်။ Cycle time၊ parison length, cut time နှင့် wall-thickness program ကို ချိတ်ဆက်နိုင်သည်။ စက်ဝန်းပြောင်းလဲသွားပါက၊ ထိန်းချုပ်သူသည် ရည်ရွယ်ထားသော ပရိုဖိုင်ကို ရုပ်ပိုင်းဆိုင်ရာ parison နှင့် ပုံစံခွက်အတွင်းတွင် ဆက်လက်ထားရှိရပါမည်။ ပရိုဖိုင်ကို ပြောင်းစေသည့် ပိုတိုသော ဘူတာရုံစည်းရိုးသည် ကြားနေအမြန်နှုန်း ပြောင်းလဲခြင်းမဟုတ်ပါ။
Moog controller manual သည် စဉ်ဆက်မပြတ်စက်များအတွက် အချိန်-အခြေခံပရိုဖိုင်ထိန်းချုပ်မှုနှင့် accumulator စက်များအတွက် တည်နေရာအခြေခံထိန်းချုပ်မှုကို ဖော်ပြသည်။ စဉ်ဆက်မပြတ်ထည့်သွင်းမှုတွင်၊ ဆက်တိုက် parison ဖြတ်တောက်ခြင်းကဲ့သို့သော အစအချက်ပြမှုများကြားကာလမှ စက်ဝန်းအချိန်ကို ဆုံးဖြတ်နိုင်သည်။ ဓာတ်ပေါင်းစက် စနစ်ထည့်သွင်းမှုတွင်၊ နံရံပရိုဖိုင်သည် တွန်းထုတ်နေစဉ်အတွင်း စုပုံထားသော အနေအထားကို လိုက်နာသည်။ ဤထုတ်ဝေခဲ့သည့် ထူးခြားချက်မှာ အခြားစာကြောင်းမှ စက်ဝန်းအချိန်နည်းလမ်းကို မငှားမီ စက်ရုံတစ်ခုသည် စက်နှင့် ထိန်းချုပ်ကိရိယာမုဒ်ကို ခွဲခြားသတ်မှတ်သင့်သည်။
ပုံသွင်းခြင်းအစီအစဥ်ဆက်လက်လုပ်ဆောင်နေစဉ်တွင် ဓာတ်ပေါင်းစက်တစ်ခုသည် လိုအပ်သောရိုက်ချက်ပြင်ဆင်ရန် လိုအပ်သည်။ နောက်ရိုက်ချက်အတွက် မှိုသည် အဆင်သင့်မဖြစ်မီ ပလပ်စတစ်ပြုလုပ်ခြင်း သို့မဟုတ် စုဆောင်းခြင်း ပြီးသွားခြင်း ရှိ၊မရှိ မေးပါ။ accumulator သည် အားဖြည့်ဆဲဖြစ်ပါက၊ မှိုဖွင့်ခြင်းမှ စက္ကန့်များကို ဖြတ်တောက်ခြင်းသည် လည်ပတ်မှုအပြည့်ကို လျှော့ချနိုင်မည်မဟုတ်ပါ။ စုဆောင်းမှု စောလျင်စွာ ပြီးသွားပါက ပုံသွင်းခြင်းနှင့် အအေးခံခြင်းလမ်းကြောင်းသည် ကန့်သတ်ချက် ဖြစ်နိုင်သည်။ ပစ်မှတ်တန်ဖိုးတစ်ခုမှ အဆင်သင့်ကို ရည်ညွှန်းမည့်အစား အမှန်တကယ် ရိုက်ချက်ပြင်ဆင်မှု၊ ကူရှင် သို့မဟုတ် အဆုံးအနေအထား၊ အရည်ပျော်သည့်အခြေအနေနှင့် အစိတ်အပိုင်းအလေးချိန်တို့ကို မှတ်တမ်းတင်ပါ။
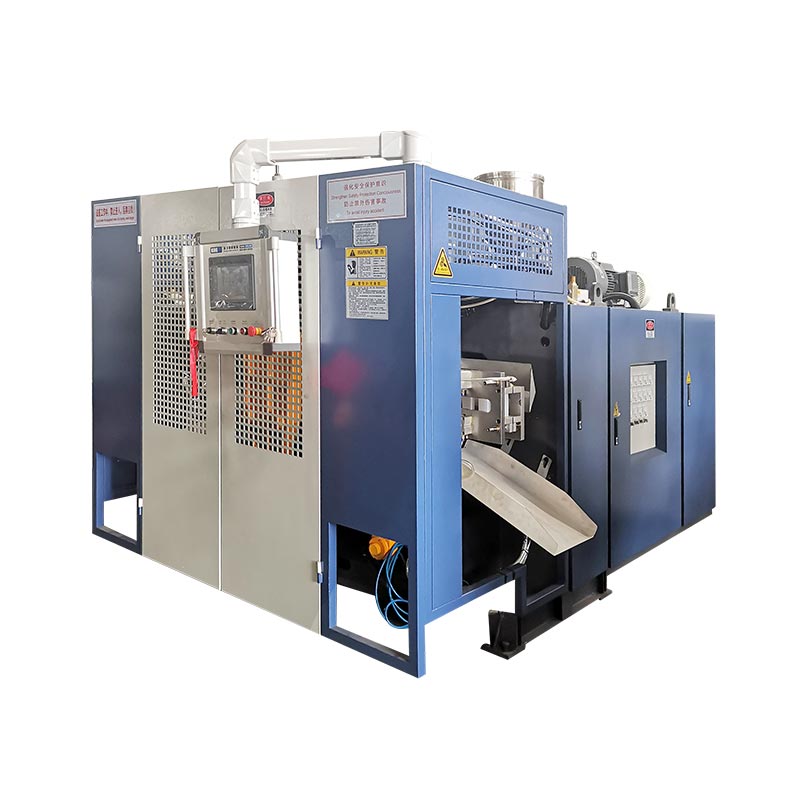
ဘူတာရုံအပြင်အဆင်သည် အချိန်ဇယားကိုလည်း ပြောင်းလဲစေသည်။ ဘူတာရုံနှစ်ထပ်ဆက်တိုက်စက်သည် အစိတ်အပိုင်းတစ်ခုကို အေးနေချိန်တွင် သို့မဟုတ် အစိတ်အပိုင်းတစ်ခုကို ထုတ်လွှတ်ချိန်တွင် ဘူတာတစ်ခုအား အသုံးပြုနိုင်ပြီး၊ သို့သော် extruder၊ Die head၊ transfer motion၊ cooling system နှင့် downstream equipment တို့သည် ထပ်နေမှုကို ပံ့ပိုးပေးရမည်ဖြစ်သည်။ Kinggle ရဲ့single-station နှင့် double-station နှိုင်းယှဉ်မှုဤစွမ်းရည်ဆုံးဖြတ်ချက်ကို ရှင်းပြသည်။ Multi-head နှင့် multi-cavity layout များသည် ပွဲတစ်ခုလျှင် အစိတ်အပိုင်းများနှင့် ပလပ်ပေါက်များ သို့မဟုတ် အပေါက်ကြားရှိ ချိန်ခွင်လျှာအပေါ် သက်ရောက်မှုရှိသည်။ အဆိုပါmulti-head နှင့် multi-cavity လမ်းညွှန်ထိုဝေါဟာရများကို ခွဲခြားထားသည်။
စက်များကို နှိုင်းယှဉ်သောအခါ မှန်ကန်သော ပိုင်းခြေကို အသုံးပြုပါ။ ဖွဲ့စည်းခြင်းကိစ္စသည် အမြဲတမ်း အစိတ်အပိုင်းတစ်ခုမဟုတ်ပါ။ သက်ဆိုင်ရာ ခေါင်းများ၊ အပေါက်များနှင့် ဘူတာရုံများမှ လက်ခံထားသော အစိတ်အပိုင်းများကို ရေတွက်ပြီးနောက် ထိုအစိတ်အပိုင်းများကို ရောင်းချနိုင်စေမည့် ကန့်သတ်ချက်များကို ထည့်သွင်းပါ။ လျင်မြန်စွာခြောက်သွေ့သောရွေ့လျားမှုရှိသောစက်သည် ထုတ်ယူမှု၊ အအေးခံမှု၊ ဖြတ်တောက်ခြင်း သို့မဟုတ် အရည်အသွေးတည်ငြိမ်မှုတို့ကို ထိန်းထားနိုင်ခြင်းမရှိပါက တစ်နာရီလျှင် လက်ခံသည့်အစိတ်အပိုင်းများကို အနည်းငယ်သာထုတ်လုပ်နိုင်သေးသည်။
၀၆/ တစ်ဆက်တည်းထပ်နေသောအန္တရာယ်များမရှိဘဲ စောင့်ဆိုင်းချိန်ကို ပြန်လည်ရယူပါ။
အအေးခံခြင်းနှင့် parison ပေးပို့ခြင်းတို့ကို နားလည်ပြီးနောက်၊ လုပ်ဆောင်ချက်များအကြား ကွာဟချက်များကို ဆန်းစစ်ပါ။ နှောင့်နှေးမှုသည် လိုအပ်သည်ထက် သမိုင်းဝင်ဖြစ်နိုင်သည်၊ သို့သော် ရှင်းလင်းမှု၊ ဖိအားတည်ငြိမ်မှု၊ အိတ်ဇော၊ အချက်ပြအတည်ပြုချက် သို့မဟုတ် ဘေးကင်းသော လက်လွှဲမှုများကိုလည်း ပေးနိုင်သည်။ နှောင့်နှေးမှုတစ်ခုစီသည် မည်သို့သောအခြေအနေများကို ခွဲခြားသိမြင်နိုင်မည်နည်း။ ထို့နောက် အဆိုပါအခြေအနေအတွက် ထိန်းချုပ်သူသည် ယုံကြည်စိတ်ချရသော တုံ့ပြန်ချက်ရှိမရှိ စစ်ဆေးပါ။ အတည်ပြုထားသော ပြီးစီးမှုအချက်ပြမှုဖြင့် သတ်မှတ်ထားသော စောင့်ဆိုင်းခြင်းကို အစားထိုးခြင်းသည် စက်ဒီဇိုင်းနှင့် အတည်ပြုထားသော ထိန်းချုပ်ယုတ္တိဗေဒကို ပံ့ပိုးသည့်အခါမှသာ ထပ်တလဲလဲလုပ်ဆောင်နိုင်မှုကို တိုးတက်စေနိုင်သည်။
Kinggle မှ လက်ခံကျင်းပခဲ့ပါသည်။အလိုအလျောက်မှုတ်ပုံသွင်းစက် လည်ပတ်မှုလမ်းညွှန်မှိုပိတ်ခြင်း၊ လေမှုတ်ချိန်၊ အိတ်ဇောနှင့်ပတ်သက်သည့် လုပ်ဆောင်ချက်များ၊ မှိုအဖွင့်အပိတ်၊ လေမှုတ်ပင်န်လှုပ်ရှားမှုနှင့် စက်ရုပ်နှောင့်နှေးမှုများကဲ့သို့သော အချိန်ကိုက်အမျိုးအစားများကို ခွဲခြားထားသည်။ လက်စွဲစာအုပ်သည် တန်ဖိုးများကို အမှန်တကယ် ထုတ်ကုန် သို့မဟုတ် ထုတ်လုပ်မှုအခြေအနေနှင့် ထပ်ခါတလဲလဲ ချိတ်ဆက်ထားသည်။ ၎င်း၏ မျက်နှာပြင်သည် မှတ်တမ်းတင်ထားသော စက်မိသားစုနှင့် သက်ဆိုင်ပြီး မော်ဒယ်၊ ရွေးချယ်မှု သို့မဟုတ် ဆော့ဖ်ဝဲဗားရှင်းအလိုက် ကွဲပြားနိုင်သောကြောင့် ၎င်းကို အကြံပြုထားသည့် စက္ကန့်များ၏ ယေဘုယျစာရင်းအဖြစ်သို့ မပြောင်းသင့်ပါ။
စက်လုပ်ထုံးလုပ်နည်းအရ ခွင့်ပြုထားသော လျှော့ချပြီး ထိန်းချုပ်ထားသော အခြေအနေများတွင် ရုပ်ပိုင်းဆိုင်ရာ အပိုင်းကို ကြည့်ပါ။ ပိုက်များ၊ ကေဘယ်များ၊ လေမှုတ်တံများ၊ အူတိုင်များ၊ ထုတ်ယူသည့်ကိရိယာများနှင့် အစိတ်အပိုင်းများသည် လမ်းကြောင်းအပြည့်ဖြင့် ရှင်းလင်းနေကြောင်း အတည်ပြုပါ။ အမိန့်နှင့် အကြံပြုချက်တို့ကို အတူတကွ ဖတ်ပါ။ ရွေ့လျားမှုတစ်ခုသည် စောစောစီးစီး အနေအထားသို့ ရောက်ရှိသော်လည်း အပိုင်းသည် စောင့်ဆိုင်းဆဲဖြစ်ပါက၊ ခွင့်ပြုချက်အတိအကျကို ရှာဖွေပါ။ တုံ့ပြန်ချက်သည် နောက်ကျခြင်း သို့မဟုတ် ပြတ်တောင်းပြတ်တောင်း ရောက်လာပါက၊ ၎င်းကို ဖုံးကွယ်ထားသည့် timer ကို မလျှော့ချမီ အာရုံခံကိရိယာ၊ ယန္တရား သို့မဟုတ် အသုံးဝင်မှု အကြောင်းရင်းကို ပြင်ဆင်ပါ။
အောက်ပိုင်းအလုပ်သည် တူညီသောအချိန်ဇယားပေါ်တွင်ရှိသည်။ စက်ရုပ်တစ်ရုပ်သည် မှိုကို လျင်မြန်စွာ ရှင်းလင်းနိုင်သော်လည်း အစိတ်အပိုင်းများကို ပြည့်နေပြီဖြစ်သော ပိုက်လိုင်းပေါ်၌ နေရာချထားပါ။ ညှပ်စက်သည် တည်ငြိမ်သော အစိတ်အပိုင်း အပူချိန် လိုအပ်နိုင်သည်။ စက်၏အထွက်နှုန်းတက်လာပြီးနောက် ယိုစိမ့်စမ်းသပ်ကိရိယာသည် ပိတ်ဆို့မှုများဖြစ်လာနိုင်သည်။ တန်းစီခြင်းအရှည်ကို မှတ်တမ်းတင်ပြီး စက်တွင် လည်ပတ်မှုအနည်းငယ်အတွင်းသာမဟုတ်ဘဲ ပထမဆုံး စဉ်ဆက်မပြတ်လည်ပတ်ခြင်းမှတဆင့် အကြောင်းရင်းများကို မှတ်တမ်းတင်ပါ။ ချွတ်ယွင်းချက်များ သို့မဟုတ် ပိတ်နေသော ဘူတာရုံတစ်ခု အဝေးသို့ ရွေ့သွားပါက အလုံခြုံဆုံးသော စက်လည်ပတ်မှုသည် အသုံးမဝင်ပါ။
၀၇/ စမ်းသပ်မှုအခြားအပြောင်းအရွှေ့တစ်ခု ထပ်လုပ်နိုင်သည့် ထိန်းချုပ်စက်ဝန်း-အချိန်အစမ်းကို လုပ်ဆောင်ပါ။
အသုံးဝင်သော စမ်းသပ်မှုတစ်ခုသည် "မှိုပတ်လမ်း B သည် ဘေးကင်းစွာ ထုတ်လွှတ်ခြင်းကို ကန့်သတ်ခြင်းရှိသလော" ကဲ့သို့သော မေးခွန်းတစ်ခုဖြင့် စတင်သည်။ သို့မဟုတ် "အာရုံခံကိရိယာကိုစစ်ဆေးပြီးနောက် စက်ရုပ်ရှင်းလင်းရေးနှောင့်နှေးမှု ရှိနေသလား" ၎င်းသည် "သံသရာကိုပိုမိုမြန်ဆန်အောင်လုပ်ပါ" နှင့်မစတင်ပါ။ သံသယရှိသောကန့်သတ်ချုပ်ချယ်မှု၊ ပြောင်းလဲမှု၊ မျှော်လင့်ထားသည့်တုံ့ပြန်မှုနှင့် အစမ်းစစ်ဆေးခြင်းကို ငြင်းပယ်နိုင်သည့် အပိုင်းများကို ဖော်ပြပါ။ ချက်ပြုတ်နည်းတည်းဖြတ်မှုများကို ထိန်းချုပ်ရန်နှင့် ရလဒ်များကို မှတ်တမ်းတင်ရန်အတွက် လူတစ်ဦးကို တစ်ဦးကို တာဝန်ပေးခြင်းဖြင့် နမူနာများကြားတွင် ချိန်ညှိမှုများစွာ မပြုလုပ်နိုင်ပါ။
-
အတည်ပြုထားသော အခြေခံလိုင်းကို ရပ်တန့်ထားပါ။ထွက်ရှိလာသော ဆက်တင်များကို သိမ်းဆည်းပါ သို့မဟုတ် ပရင့်ထုတ်ပါ၊ ထုတ်ကုန်ပက်ကေ့ချ်ကို ခွဲခြားသတ်မှတ်ပြီး လက်ခံထားသော နမူနာများကို ထိန်းသိမ်းပါ။ တည်ငြိမ်သော အခြေအနေများအောက်တွင် အမှန်တကယ် စက်ဝိုင်းကွဲလွဲမှုနှင့် လက်ခံထားသော ရလဒ်ကို မှတ်တမ်းတင်ပါ။
-
ကန့်သတ်ချက်တစ်ခုကို အမည်ပေးပါ။အစီအစဥ်အချိန်ဇယား၊ အအေးခံမြေပုံ၊ အသုံးဝင်ပုံများဖတ်ခြင်း၊ နှိုးစက်မှတ်တမ်းနှင့် ရေစုန်အောက်ပိုင်း စောင့်ကြည့်လေ့လာမှုများကို အသုံးပြုပါ။ ဤကန့်သတ်ချက်ကို ညွှန်ပြသော အထောက်အထားများကို ရေးပါ။
-
ခွင့်ပြုထားသော ပြောင်းလဲမှုကို သတ်မှတ်ပါ။စက်၊ မှိုနှင့် အစေးတို့ကို အသုံးပြုပါ။ ထိန်းချုပ်ထားသော ချိန်ညှိမှုကန့်သတ်ချက်နှင့် ပြန်ပေးသည့်အမှတ်ကို သတ်မှတ်ပါ။ လေ့လာရေးဝင်းဒိုးအတွင်း အခြားကိန်းရှင်ကို မပြောင်းပါနှင့်။
-
ငြင်းပယ်ခြင်းအစပျိုးမှုများကို သတ်မှတ်ပါ။မတည်ငြိမ်သော parison၊ မပြည့်စုံသောရွေ့လျားမှု၊ ပူနေသော သို့မဟုတ် ကပ်နေသောအစိတ်အပိုင်းများ၊ warpage၊ အတိုင်းအတာလှုပ်ရှားမှု၊ အလေးချိန် သို့မဟုတ် နံရံချို့ယွင်းမှု၊ ဖလက်ရှ်၊ လေမှုတ်ထုတ်ခြင်း၊ နှိုးစက်များ၊ ပိတ်ဆို့မှုများ သို့မဟုတ် မလုံခြုံသောအပြုအမူများကဲ့သို့သော သက်ဆိုင်ရာလက္ခဏာများ ပါဝင်သည်။
-
တည်ငြိမ်အောင် လုပ်ဆောင်ပါ။အပိုင်းများကို အချိန်၊ ဘူတာရုံ၊ ခေါင်း သို့မဟုတ် အပေါက်ဖြင့် အမှတ်အသားပြုပါ။ ပြောင်းလဲထားသောကိန်းရှင်သည် တည်ငြိမ်သောအခြေအနေသို့ရောက်ရှိရန် အချိန်လိုအပ်ပါက ပထမအပိုင်းမှ အခြေအနေအသစ်ကို အကဲဖြတ်ခြင်းမပြုပါနှင့်။
-
လက်ခံထားသော ထုတ်လုပ်မှုပြတင်းပေါက်ကို တိုင်းတာပါ။ထိန်းချုပ်ထားသော အမြင်အာရုံ၊ အလေးချိန်၊ နံရံ၊ အတိုင်းအတာနှင့် လုပ်ဆောင်နိုင်သော စစ်ဆေးမှုများကို အသုံးချပါ။ ရောင်းချနိုင်သောအပိုင်းကို သတ်မှတ်သောအခါတွင် ရေအောက်ပိုင်းဖြတ်တောက်ခြင်း၊ စမ်းသပ်ခြင်းနှင့် ထုပ်ပိုးခြင်းတို့ကို ထည့်သွင်းပါ။
-
သိမ်းထား၊ ငြင်းဆို သို့မဟုတ် စုံစမ်းပါ။သတ်မှတ်ထားသောဝင်းဒိုးဖြတ်သန်းပြီး လက်ခံထားသောအထွက်များ တိုးတက်ကောင်းမွန်လာမှသာ အပြောင်းအလဲကို ထိန်းသိမ်းပါ။ အရည်အသွေး သို့မဟုတ် ထိန်းချုပ်မှု ဆိုးရွားပါက အခြေခံလိုင်းကို ပြန်လည်ရယူပါ။ စမ်းသပ်မှုတွင် ရုပ်ပိုင်းဆိုင်ရာ အကြောင်းရင်းတစ်ခုကို ဖော်ထုတ်သည့်အခါ ကိရိယာတန်ဆာပလာ၊ အသုံးဝင်မှု သို့မဟုတ် ပြုပြင်ထိန်းသိမ်းမှုလုပ်ဆောင်ချက်ကို ဖွင့်ပါ။
နမူနာအစီအစဥ်သည် စာကြောင်းနှင့်ကိုက်ညီသင့်သည်။ ဘူတာရုံနှစ်ခုလုံးတွင် နှစ်ဖက်စလုံးပါဝင်ပါ။ ဦးခေါင်းအစုံထည့်သွင်းမှုတွင်၊ ဦးခေါင်းအထောက်အထားကို ထိန်းသိမ်းပါ။ လက်တွေ့ကျသော ကပေါက်ကျယ်သော ပုံစံခွက်တစ်ခုတွင်၊ ကလိုင်၏အထောက်အထားကို ထိန်းသိမ်းပါ။ ပျမ်းမျှအားဖြင့် hot circuit တစ်ခု သို့မဟုတ် ပါးလွှာသော output တစ်ခုကို ဖုံးကွယ်နိုင်သည်။ ဟိblow molding ချို့ယွင်းချက်လမ်းညွှန်ပုံသေနှင့် ကျပန်းပုံစံများသည် ကွဲပြားသောစစ်ဆေးမှုများဆီသို့ မည်ကဲ့သို့ မည်ကဲ့သို့ ပုံသေပြထားသည်။
စမ်းသပ်မှုမှတ်တမ်းများတွင် တန်ဖိုးဟောင်း၊ တန်ဖိုးအသစ်၊ ပြောင်းလဲချိန်၊ တာဝန်ရှိပုဂ္ဂိုလ်၊ အမှန်တကယ် လည်ပတ်ဖြန့်ဖြူးမှု၊ ပစ္စည်းအများအပြား၊ အသုံးဝင်မှုအခြေအနေ၊ နမူနာ ID များ၊ တိုင်းတာသည့်ရလဒ်များ၊ ငြင်းပယ်မှုများနှင့် နောက်ဆုံးဆုံးဖြတ်ချက်များ ပါဝင်သင့်သည်။ ဓာတ်ပုံများသည် ပုံသဏ္ဍာန်နှင့် ချို့ယွင်းနေသည့် တည်နေရာအတွက် အသုံးဝင်သော်လည်း တိုင်းတာမှုများကို အစားမထိုးပါ။ လုပ်ငန်းစဉ်သည် အခြေခံအဆင့်သို့ ပြန်သွားပါက ၎င်းကိုလည်း မှတ်တမ်းတင်ပါ။ မအောင်မြင်သော စမ်းသပ်မှုတစ်ခုသည် တူညီသောအကြံအစည်ကို ထပ်တလဲလဲလုပ်ခြင်းမှ နောက်ထပ်အပြောင်းအရွှေ့ကို ဟန့်တားနိုင်သည်။
၀၈/စွမ်းရည်ခြောက်သွေ့စက်ဝန်းရွေ့လျားမှုမဟုတ်ဘဲ လက်ခံထားသောအစိတ်အပိုင်းများမှထွက်ရှိမှုကို တွက်ချက်ပါ။
Dry-cycle output သည် ပစ္စည်းအပြည့်အစုံ၊ အအေးခံခြင်းနှင့် တစ်စိတ်တစ်ပိုင်းလက်ခံနိုင်မှုဆိုင်ရာ ဝန်ထုပ်ဝန်ပိုးမပါဘဲ စက်လှုပ်ရှားမှုကို ဖော်ပြသည်။ ၎င်းသည် ရွေ့လျားနိုင်မှုကို စစ်ဆေးရန်အတွက် အသုံးဝင်သော်လည်း ၎င်းသည် ရောင်းချနိုင်သော ထုတ်လုပ်မှု၏ ကတိတစ်ခုမဟုတ်ပါ။ ထုတ်လုပ်မှု တွက်ချက်မှုတစ်ခုတွင် အစစ်အမှန်အစိတ်အပိုင်း၊ အစေး၊ မှို၊ ဦးခေါင်း သို့မဟုတ် အပေါက်ရေတွက်မှု၊ အအေးခံစနစ်၊ ရေအောက်မှ စက်ကိရိယာများနှင့် လက်ခံမှုနည်းလမ်းတို့ကို အသုံးပြုရပါမည်။ အဲဒါကြောင့် Kinggle'sပရောဂျက်အချက်အလက်လုပ်ငန်းစဉ်စက်ကိုမအကြံပြုမီ ထုတ်ကုန်အရွယ်အစား၊ အလေးချိန်၊ ပစ္စည်း၊ အထူနှင့် အထွက်လိုအပ်ချက်များကို မေးမြန်းပါ။
ကိုယ်စားလှယ်ထုတ်လုပ်ရေးဝင်းဒိုးတစ်ခုပေါ်တွင် လက်ခံထားသော ထုတ်ကုန်ကို တိုက်ရိုက်တိုင်းတာပါ။ သတ်မှတ်ထားသော ထုတ်ဝေမှု စံနှုန်းများကို ကျော်သွားသော အစိတ်အပိုင်းများကိုသာ ရေတွက်ပြီး စီစဉ်ထားသော ရပ်နားမှုများ မှတ်တမ်းတင်ခြင်း၊ မစီစဉ်ထားသော ရပ်နားမှုများ၊ စနစ်ထည့်သွင်းခြင်း ဆုံးရှုံးမှုနှင့် သီးခြားစီ ငြင်းပယ်ခြင်းများ ပြုလုပ်ပါ။ မရှင်းပြနိုင်သော ထိရောက်မှုအချက်တစ်ခုတည်းတွင် ၎င်းတို့ကို မဝှက်ပါနှင့်။ လိုင်းသည် ပွဲတစ်ခုလျှင် အစိတ်အပိုင်းများစွာကို ထုတ်လုပ်ပါက၊ အရေအတွက်ကို ဘူတာရုံ၊ ဦးခေါင်း သို့မဟုတ် အပေါက်ဖြင့် ညှိနှိုင်းပြီး စုစုပေါင်းအတွင်းတွင် ပိတ်ထားသော output သည် ပျောက်မသွားပါ။
| မက်ထရစ် | တွက်ချက်ခြင်း သို့မဟုတ် စောင့်ကြည့်လေ့လာခြင်း။ | သုံးပါ။ | အဖြစ်များသော အစီရင်ခံမှု အမှား |
|---|---|---|---|
| စက္ကန့်တိုင်း သံသရာ | ထပ်ခါတလဲလဲ တည်ငြိမ်သော သံသရာတစ်လျှောက် တူညီသောဖြစ်ရပ်များကြားရှိ အချိန် | စက်-ဖြစ်ရပ် အရှိန်အဟုန်နှင့် ကွဲပြားမှုကို ပြသည်။ | အတိုဆုံး တစ်ခုတည်းသော ဖြစ်ရပ်ကို အစီရင်ခံခြင်း။ |
| ပွဲအလိုက် အပိုင်းများ | ရုပ်ပိုင်းဆိုင်ရာ အစိတ်အပိုင်းများ ပြီးပြည့်စုံသော ဖြစ်ရပ်တစ်ခုဖြင့် ထုတ်ပြန်လက်ခံထားသည်။ | ခေါင်းများ၊ အပေါက်များနှင့် ဘူတာများကို အသံအတိုးအကျယ်ဖြင့် ချိတ်ဆက်သည်။ | ထွက်ပေါက်တိုင်းက ထုတ်လုပ်နေတယ်လို့ ယူဆတယ်။ |
| သီအိုရီအရ နာရီအလိုက် အထွက်နှုန်း | (3,600 / စက္ကန့်) × ဖြစ်ရပ်တစ်ခုလျှင် အစိတ်အပိုင်းများ | အနှောင့်အယှက်ကင်းသော အခြေအနေများတွင် နှိုင်းယှဉ်စီစဉ်ခြင်း။ | ထုတ်လုပ်မှုအာမခံချက်ရလဒ်ကိုခေါ်ဆိုခြင်း။ |
| နာရီအလိုက် ထုတ်ပေးမှုကို လက်ခံသည်။ | လက်ခံထားသော အစိတ်အပိုင်းများ/ ထုတ်လုပ်မှုနာရီများကို စောင့်ကြည့်သည်။ | စမ်းသပ်ထားသော ထုတ်ကုန်ပက်ကေ့ချ်မှ အသုံးပြုနိုင်သော အထွက်ကို ပြသသည်။ | သုတ်သင်ရှင်းလင်းခြင်း၊ ထည့်သွင်းခြင်း သို့မဟုတ် ငြင်းပယ်ထားသော အစိတ်အပိုင်းများကို ရေတွက်ခြင်း။ |
| ရလဒ်ပြောင်းပါ။ | ကိုက်ညီသောအခြေအနေများအောက်တွင် အနုတ်လက်ခံပြီးနောက် အထွက်ကို လက်ခံခဲ့သည်။ | တည်းဖြတ်မှုသည် စစ်မှန်သောပန်းတိုင်ကို တိုးတက်စေခြင်း ရှိ၊ မရှိ စမ်းသပ်ပါ။ | မတူညီသောထုတ်ကုန်များ၊ အပြောင်းအလဲများ သို့မဟုတ် အသုံးဝင်မှုများကို နှိုင်းယှဉ်ခြင်း။ |
အရည်အသွေးကို အမြန်နှုန်းဖြင့် သတင်းပို့ပါ။ အလေးချိန်နှင့် နံရံရလဒ်များ၊ အရေးကြီးသောအတိုင်းအတာ၊ လုပ်ဆောင်နိုင်သော-စမ်းသပ်မှုရလဒ်၊ အပိုင်းအစ သို့မဟုတ် ကိုင်ထားသည့်အရေအတွက်၊ အသုံးဝင်မှုအခြေအနေနှင့် ဟင်းချက်နည်းပြန်လည်ပြင်ဆင်မှုတို့ ပါဝင်ပါသည်။ နှစ်စက္ကန့်လျှော့ချခြင်းသည် မူလစက်ဝန်း၊ အပိုင်းရေတွက်မှု၊ လက်ခံထားသော အထွက်နှုန်းနှင့် စမ်းသပ်မှုအခြေအနေများမပါဘဲ သီးခြားအဓိပ္ပာယ်မရှိပါ။ ထို့ကြောင့် ဤဆောင်းပါးသည် ရာခိုင်နှုန်းတိုးတက်မှု ပန်းတိုင်ကို မထုတ်ပြန်ပါ။ ရလဒ်သည် ဝယ်သူ၏လိုင်းဒေတာမှ လာရပါမည်။
စက်အသစ် သို့မဟုတ် မှိုအတွက်၊ အစမ်းမစမီ အထွက်နည်းလမ်းကို သတ်မှတ်ပါ။ Kinggle ရဲ့စက်ရုံလက်ခံမှုစမ်းသပ်လမ်းညွှန်တိကျသော ထုတ်ကုန်၊ ပစ္စည်း၊ မှိုနှင့် အသုံးဝင်မှု အခြေအနေများနှင့် တိုင်းတာထားသော လည်ပတ်မှုကို မည်သို့ချိတ်ဆက်ရမည်ကို ရှင်းပြသည်။ ကိုသုံးပါ။စတင်စစ်ဆေးခြင်းစာရင်းအချိန်မကိုက်မီ တည်ငြိမ်သော နိုင်ငံတော်ကို ထူထောင်ရန်ပြောင်းလဲခြင်းလမ်းညွှန်တည်ငြိမ်သောထုတ်လုပ်မှုမှ သီးခြားသတ်မှတ်မှုဆုံးရှုံးမှုကို ထိန်းသိမ်းရန်။
၀၉/ကန့်သတ်ချက်လုပ်ငန်းစဉ်သည် ထိန်းချုပ်မှုဆုံးရှုံးသွားသောအခါ အစမ်းစစ်ဆေးမှုကို ရပ်တန့်ပါ။
အစောင့်အကြပ်၊ ကြားဝင်သော့ခတ်မှု၊ အရေးပေါ်ရပ်တန့်မှု သို့မဟုတ် အန္တရာယ်ရှိသော စွမ်းအင်ထိန်းချုပ်မှုသည် ရည်ရွယ်ထားသည့်အတိုင်း အလုပ်မလုပ်ပါက အတည်ပြုထားသောအခြေအနေကို ရပ်တန့်ပြီး ပြန်လည်ရယူပါ။ မမျှော်လင့်ထားသော စက်လှုပ်ရှားမှု၊ ယာဉ်တိုက်မှုအန္တရာယ်၊ ပုံမှန်မဟုတ်သော ဟိုက်ဒရောလစ် သို့မဟုတ် အမှုန်အမွှားအပြုအမူ၊ ပျက်စီးနေသော ဖိအားအစိတ်အပိုင်းများ၊ လျှပ်စစ်အပူလွန်ကဲမှု၊ ယိုစိမ့်မှု သို့မဟုတ် ပြသထားသည့် တုံ့ပြန်ချက်နှင့် ရုပ်ပိုင်းဆိုင်ရာ အနေအထားအကြား ကွဲလွဲမှုများအတွက် ရပ်ပါ။ သံသရာအချိန်အလုပ်သည် အမှားအယွင်းတစ်ခုအတွက် မည်သည့်အခါမျှ လုပ်ဆောင်ခွင့်မပြုပါ။
အပိုင်း အထောက်အထားများကလည်း တရားခွင်ကို ရပ်တန့်စေနိုင်သည်။ မှန်ကန်သော အနေအထားသို့ မရောက်နိုင်တော့ပါ၊ မပြည့်စုံသော မှိုပိတ်ခြင်း၊ မီးခိုးရောင် တက်လာခြင်း၊ မတည်မငြိမ် အလေးချိန်၊ ပါးလွှာသော အရေးကြီးသော နံရံများ၊ လေမှုတ်ထုတ်ခြင်း၊ အသေးစိတ် မပြည့်စုံခြင်း၊ ကပ်ခြင်း၊ အပျက်အစီး ဖြတ်တောက်ခြင်း၊ စစ်မျက်နှာ၊ ဘဲဥပုံ လည်ပင်း၊ ကျောက်တုံးအောက်ခြေများ၊ ကျုံ့သွားခြင်း သို့မဟုတ် လုပ်ဆောင်ချက် စမ်းသပ်မှု ချို့ယွင်းမှုတို့ကို စောင့်ကြည့်ပါ။ Formosa ၏ လုပ်ငန်းစဉ်လမ်းညွှန်သည် ဤလက္ခဏာများစွာကို အပူလွန်ကဲခြင်း၊ အအေးမလုံလောက်ခြင်း၊ တိုတောင်းသော လည်ပတ်မှု သို့မဟုတ် အအေးခံလမ်းကြောင်းအခြေအနေနှင့် ချိတ်ဆက်ပေးသည်။ အကြောင်းရင်းကို ရှာမတွေ့ဘဲ ကျယ်ပြန့်သော အေးချိန်ကို ထည့်မည့်အစား မှန်ကန်သော ရောဂါရှာဖွေမှုကို ပြန်ဖွင့်ရန် လက္ခဏာကို အသုံးပြုပါ။
မှို-ချန်နယ်ပြောင်းလဲမှု၊ သေဆုံးမှု သို့မဟုတ် လေမှုတ်ပင်မွမ်းမံမှု၊ ထိန်းချုပ်မှုအစီအစဉ်ပြောင်းလဲမှု၊ အပြန်အလှန်ချိတ်ဆက်မှုပြောင်းလဲမှု၊ ဖိအားစနစ်လုပ်ဆောင်မှု သို့မဟုတ် အရည်အချင်းပြည့်မီသော အစေးနှင့် စက်ဝင်းဒိုးပြင်ပတွင် လုပ်ဆောင်မှု လိုအပ်သည့်အခါ ကန့်သတ်ချက်ကို မြှင့်တင်ပါ။ ကိုသုံးပါ။ကြိုတင်ကာကွယ်ထိန်းသိမ်းမှုလမ်းညွှန်ထပ်ခါတလဲလဲသုံးနိုင်သော ပစ္စည်းကိရိယာရှာဖွေတွေ့ရှိမှုအတွက်။ ဟောင်းနွမ်းနေသော ယန္တရားသည် စက်လည်ပတ်မှုကို နှေးကွေးစေသော်လည်း ပိုမိုမြန်ဆန်သော အမိန့်ပေးမှုသည် ၎င်းအား ပြုပြင်မည်မဟုတ်ပါ။
ပရောဂျက်ကို ထုတ်ပြန်ထားသော အခြေခံအချက်ဖြင့် အဆုံးသတ်ပါ။ ချက်ပြုတ်နည်းကို အပင်၏ခွင့်ပြုချက်ဖြင့်သာ အပ်ဒိတ်လုပ်ပါ၊ နမူနာနှင့် တိုင်းတာမှုမှတ်တမ်းကို ပူးတွဲပါ၊ ရလဒ်တွင် မည်သည့်ထုတ်ကုန်၊ မှို၊ အစေးနှင့် စက်ဖွဲ့စည်းပုံတို့ကို ဖော်ပြပါ။ အပြောင်းအလဲမှတ်တမ်းတွင် ပယ်ချထားသော စမ်းသပ်မှုများကို ထားပါ။ နောက်အပြောင်းအရွှေ့သည် လက်ခံထားသောစက်ဝန်းကို ပြန်ပွားနိုင်ပြီး ၎င်း၏ကန့်သတ်ချက်များကို ရှင်းပြသောအခါ၊ တိုးတက်မှုသည် ပုံမှန်ထုတ်လုပ်မှုအတွက် အသင့်ဖြစ်နေပါပြီ။
၁၀/ အဖြေများမှုတ်ပုံသွင်းစက်ဝန်းအချိန်နှင့် ပတ်သက်၍ အမေးများသောမေးခွန်းများ
extrusion blow molding cycle time ကို အဘယ်အရာက ဆုံးဖြတ်သနည်း။
သံသရာအချိန်ကို parison သို့မဟုတ် shot ပြင်ဆင်မှု၊ မှိုလှုပ်ရှားမှု၊ ဖောင်းပွမှု၊ အအေးခံမှု၊ အိတ်ဇော၊ အဖွင့်၊ ထုတ်ယူခြင်းနှင့် ရေအောက်ပိုင်း ကိုင်တွယ်မှုမှတစ်ဆင့် အနှေးဆုံးလိုအပ်သောလမ်းကြောင်းဖြင့် ဆုံးဖြတ်သည်။ ထုတ်ကုန် ဂျီသြမေတြီ၊ နံရံဖြန့်ဖြူးမှု၊ အစေးအမူအရာ၊ မှိုအေးပေးခြင်း၊ စက်တည်ဆောက်ပုံနှင့် လက်ခံထားသော အပိုင်းသတ်မှတ်ချက်များအားလုံးသည် ထိုလမ်းကြောင်းအပေါ် သက်ရောက်မှုရှိသည်။ မည်သည့် timer တွင် တာဝန်ရှိသည်ကို မဆုံးဖြတ်မီ အမှန်တကယ် sequence နှင့် feedback signal များကို တိုင်းတာပါ။
အအေးခံခြင်းသည် လေမှုတ်ပုံသွင်းစက်၏ အရှည်ကြာဆုံးအပိုင်းဖြစ်ပါသလား။
LyondellBasell ၏ လေမှုတ်ပုံသွင်းခြင်းလမ်းညွှန်အရ LyondellBasell ၏ မှုတ်ပုံသွင်းခြင်းလမ်းညွှန်အရ polyolefin အပလီကေးရှင်းများစွာတွင် အအေးခံခြင်းသည် ပုံသွင်းစက်ဝန်း၏အများစုကို သိမ်းပိုက်ထားသော်လည်း ၎င်းသည် လိုင်းတိုင်းရှိ အလိုအလျောက်ကန့်သတ်ချက်မဟုတ်ပေ။ Parison ပေးပို့ခြင်း၊ ဓာတ်ဖြည့်ကိရိယာဖြည့်ခြင်း၊ မှိုလွှဲပြောင်းခြင်း၊ စက်ရုပ်ရှင်းလင်းခြင်း၊ ချုံ့ခြင်း သို့မဟုတ် စမ်းသပ်ခြင်းများသည် နောက်လာမည့်အစတွင် ထိန်းချုပ်နိုင်ပါသည်။ အအေးလျှော့ချခြင်းသည် စက်ဝန်းတစ်ခုလုံးကို ပြောင်းလဲစေသည် သို့မဟုတ် ပိုမိုပူပြင်းသောအစိတ်အပိုင်းကိုသာ ထုတ်ပစ်ခြင်းရှိမရှိ အချိန်အလိုက်ဖော်ပြသည်။
warp မဖြစ်စေဘဲ cooling time ကို ဘယ်လိုလျှော့ချနိုင်မလဲ။
ပထမဦးစွာ coolant ထောက်ပံ့မှုနှင့် ပြန်ပေးမှုအခြေအနေ၊ circuit balance၊ channel cleanness၊ မှိုအပူချိန်ပုံစံနှင့် အစိတ်အပိုင်းရှိ ပူသောတည်နေရာတို့ကို စစ်ဆေးပါ။ ပုံဆွဲခြင်းနှင့် အတည်ပြုထားသော လုပ်ငန်းစဉ်နှင့် နံရံဖြန့်ဝေခြင်းကို နှိုင်းယှဉ်ပါ။ မှတ်တမ်းတင်ထားသော အခြေအနေတစ်ခုကို ပြောင်းလဲပါ၊ လုပ်ငန်းစဉ်ကို တည်ငြိမ်စေရန် ခွင့်ပြုပါ၊ လိုအပ်သော ထုတ်ပယ်ပြီးနောက် ကြားကာလပြီးနောက် အတိုင်းအတာနှင့် ပုံသဏ္ဍာန်များကို စစ်ဆေးပါ။ ဒေသတွင်း ပူပြင်းသောဒေသ တစ်ခုတည်း ကျန်နေပါက၊ မှို သို့မဟုတ် နံရံများ ဖြန့်ဖြူးမှုအား အင်ဂျင်နီယာ ပြန်လည်သုံးသပ်ရန် လိုအပ်ပါသည်။
ပိုတိုသော စက်ဝန်းသည် မှုတ်ပုံသွင်းခြင်း အထွက်ကို အမြဲတိုးစေသလား။
နံပါတ်။ ပြောင်းလဲထားသောစက်ဝန်းသည် မျဉ်းကန့်သတ်ချက်ဖြစ်ပြီး အပိုအစိတ်အပိုင်းများကို လက်ခံသည့်အခါမှသာ အထွက်တိုးသည်။ ပိုမိုမြန်ဆန်သော စက်ဖြစ်ရပ်သည် ပိုမိုပူပြင်းသော အစိတ်အပိုင်းများ၊ ငြင်းပယ်မှုများ၊ စက်ရုပ်ပိတ်ဆို့မှုများ၊ ပျက်စီးမှုများကို ဖြတ်တောက်ခြင်း သို့မဟုတ် စမ်းသပ်သူ၏ နောက်ကွယ်မှ အစိတ်အပိုင်းများကို ဖန်တီးနိုင်သည်။ ကိုက်ညီသော ထုတ်ကုန်၊ ပစ္စည်း၊ မှို၊ အသုံးအဆောင်နှင့် အရည်အသွေး အခြေအနေများအောက်တွင် လက်ခံထားသော အစိတ်အပိုင်းများကို နှိုင်းယှဉ်ကြည့်ပါ။ ခြောက်သွေ့စက်ဝန်းရွေ့လျားမှု၊ သီအိုရီပိုင်းဆိုင်ရာ ရလဒ်နှင့် ထုတ်လုပ်မှုကို သီးခြားကိန်းဂဏန်းများအဖြစ် ထားရှိပါ။
parison programming သည် စက်ဝိုင်းအချိန်ကို မည်သို့အကျိုးသက်ရောက်သနည်း။
Parison ပရိုဂရမ်းမင်းသည် ထုတ်ကုန်တစ်လျှောက်တွင် ပစ္စည်းထိုင်သည့်နေရာကို ပြောင်းလဲသည်။ မလိုအပ်သော လေးလံသောနေရာများသည် ထုတ်ကုန်စမ်းသပ်မှု မအောင်မြင်နိုင်သော်လည်း အလွန်ပါးလွှာသောနေရာများသည် အအေးခံရန် ပိုမိုလိုအပ်ပါသည်။ စဉ်ဆက်မပြတ်စက်များတွင်၊ နံရံပရိုဖိုင်ကို စက်ဝန်းအချိန်နှင့် ထပ်တူပြုနိုင်သည်၊ ထို့ကြောင့် အချိန်အပြောင်းအလဲသည် ပရိုဖိုင်နေရာချထားမှုကို ပြောင်းသွားနိုင်သည်။ သိမ်းထားသောမျဉ်းကွေးသည် မှန်ကန်သည်ဟု ယူဆမည့်အစား စက်ဝိုင်းပြောင်းလဲပြီးနောက် နံရံတည်နေရာများ၊ အစိတ်အပိုင်းအလေးချိန်နှင့် ပရိုဖိုင်ချိန်ညှိမှုကို စစ်ဆေးပါ။
စက်ဝန်းပြဿနာအတွက် Kinggle သို့ မည်သည့်ဒေတာကို ပေးပို့သင့်သနည်း။
စက်မော်ဒယ်နှင့် ထိန်းချုပ်ကိရိယာဗားရှင်း၊ ထုတ်ကုန်ပုံဆွဲ၊ ပုံစံခွက်နှင့် ကိရိယာ IDs၊ အစေးအဆင့်နှင့် အများအပြား၊ ဟင်းချက်နည်းပြန်လည်ပြင်ဆင်မှု၊ လုံခြုံသောတည်နေရာမှ ရိုက်ကူးထားသော စက်ဝန်းဗီဒီယို၊ ဖြစ်ရပ်အချိန်စာရင်း၊ နှိုးဆော်ချက်မှတ်တမ်း၊ အစိတ်အပိုင်းအလေးချိန်နှင့် နံရံမြေပုံ၊ အရေးကြီးသောအတိုင်းအတာ၊ ချွတ်ယွင်းချက်ဓာတ်ပုံများ၊ စက်-ဝင်လေထွက်နှင့် ရေအေးကြည့်ရှုမှုများ၊ ရေစုန်ရပ်တန့်ရခြင်းအကြောင်းများနှင့် သတ်မှတ်ကာလအတွင်း လက်ခံထားသော အထွက်နှုန်းများကို ပေးပို့ပါ။ ဤအထောက်အထားများသည် အအေးခံခြင်း၊ ကိရိယာတန်ဆာပလာများ၊ ထိန်းချုပ်မှုများ၊ အသုံးအဆောင်များ၊ ပစ္စည်းနှင့် လိုင်းဟန်ချက်ညီခြင်းတို့ကို ခွဲခြားကူညီပေးသည်။

ထုတ်ကုန်ကို ဆွေးနွေးပြီး စနစ်တစ်ခုအဖြစ် လည်ပတ်ပါ။
အမှန်တကယ်အပိုင်းပုံဆွဲခြင်း၊ အစေး၊ မှို၊ စက်ဖွဲ့စည်းပုံ၊ လက်ရှိ စက်ဝန်းအချိန်ဇယား၊ အသုံးဝင်မှု လေ့လာတွေ့ရှိချက်များနှင့် တိုင်းတာထားသော အရည်အသွေးရလဒ်များကို ပေးပို့ပါ။ Kinggle သည် စက်၊ ကိရိယာတန်ဆာပလာများ၊ ထိန်းချုပ်မှုများနှင့် ထုတ်လုပ်ရေးပစ်မှတ်များအကြောင်း အထောက်အထားများကို ပြန်လည်သုံးသပ်နိုင်သည်။
သင့်ထုတ်လုပ်မှုဒေတာကို ပေးပို့ပါ။ဤလမ်းညွှန်အတွက် အသုံးပြုသည့် အရင်းအမြစ်များ
Kinggle-hosted manuals သည် မှတ်တမ်းတင်ထားသော ထိန်းချုပ်မှုများနှင့် စက်အစီအစဥ်အကြောင်း ထုတ်ပြန်ချက်များကို ပံ့ပိုးပေးသည်။ ပိုလီမာ ထုတ်လုပ်သူ လမ်းညွှန်များသည် အအေးခံခြင်းနှင့် ချို့ယွင်းသော ဆက်ဆံရေးများကို ပံ့ပိုးပေးသည်။ OSHA အရင်းအမြစ်များသည် အမေရိကန်ပြည်ထောင်စု ဘေးကင်းရေးနယ်နိမိတ်အတွက် ပါဝင်သည်။ ဤရင်းမြစ်များထဲမှ တစ်ခုမှ ထုတ်ကုန် သို့မဟုတ် စက်တိုင်းအတွက် universal cycle target ကို ပံ့ပိုးပေးပါသည်။
- Kinggle-hosted Automatic Blow Molding Machine Operation Manualစက်တင်ဘာ ၈ ရက်၊ ၂၀၂၆ တွင် ဝင်ရောက်ခဲ့သည်။
- Moog DigiPack III Parison Wall Thickness Controller Manual, MRJ06301Kinggle မှ ဦးစီးကျင်းပသော၊ စက်တင်ဘာလ 8 ရက်၊ 2026 ခုနှစ်တွင် ဝင်ရောက်ခဲ့သည်။
- LyondellBasell၊ Polyolefin Blow Molding အတွက် လမ်းညွှန်စက်တင်ဘာ ၈ ရက်၊ ၂၀၂၆ တွင် ဝင်ရောက်ခဲ့သည်။
- Formosa Plastics၊ Polyethylene Extrusion Blow Molding လုပ်ငန်းစဉ်လမ်းညွှန်စက်တင်ဘာ ၈ ရက်၊ ၂၀၂၆ တွင် ဝင်ရောက်ခဲ့သည်။
- OSHA 29 CFR 1910.147၊ အန္တရာယ်ရှိသောစွမ်းအင်ထိန်းချုပ်မှုစက်တင်ဘာ ၈ ရက်၊ ၂၀၂၆ တွင် ဝင်ရောက်ခဲ့သည်။
- OSHA 29 CFR 1910.212၊ စက်အားလုံးအတွက် အထွေထွေလိုအပ်ချက်များစက်တင်ဘာ ၈ ရက်၊ ၂၀၂၆ တွင် ဝင်ရောက်ခဲ့သည်။