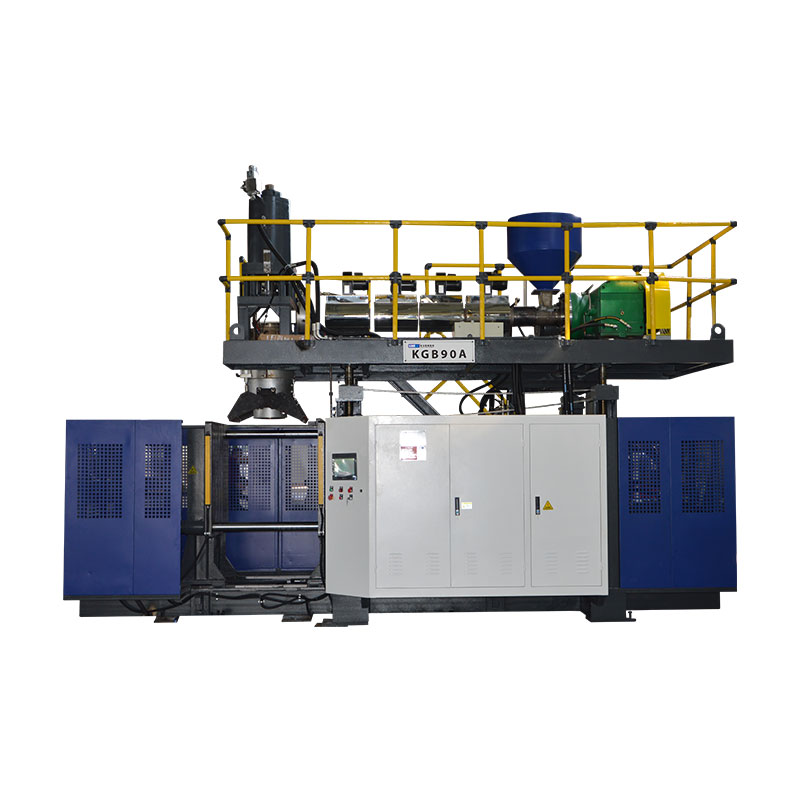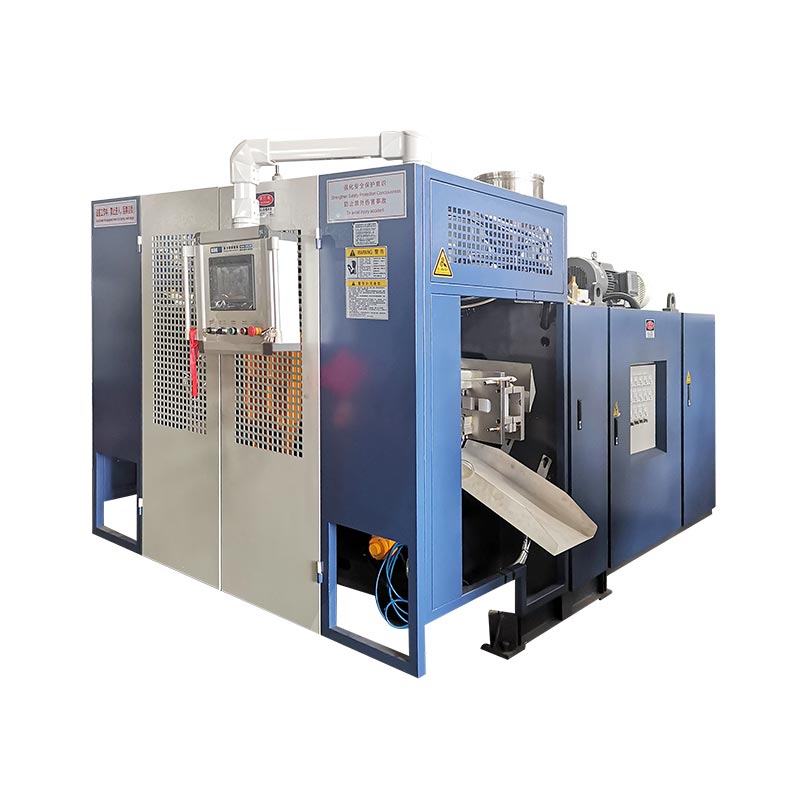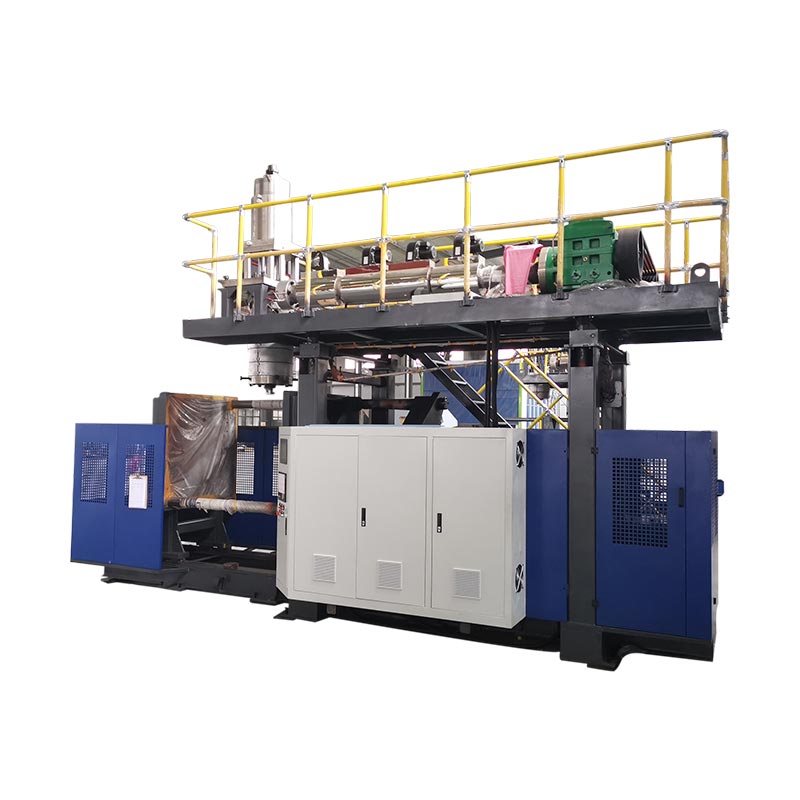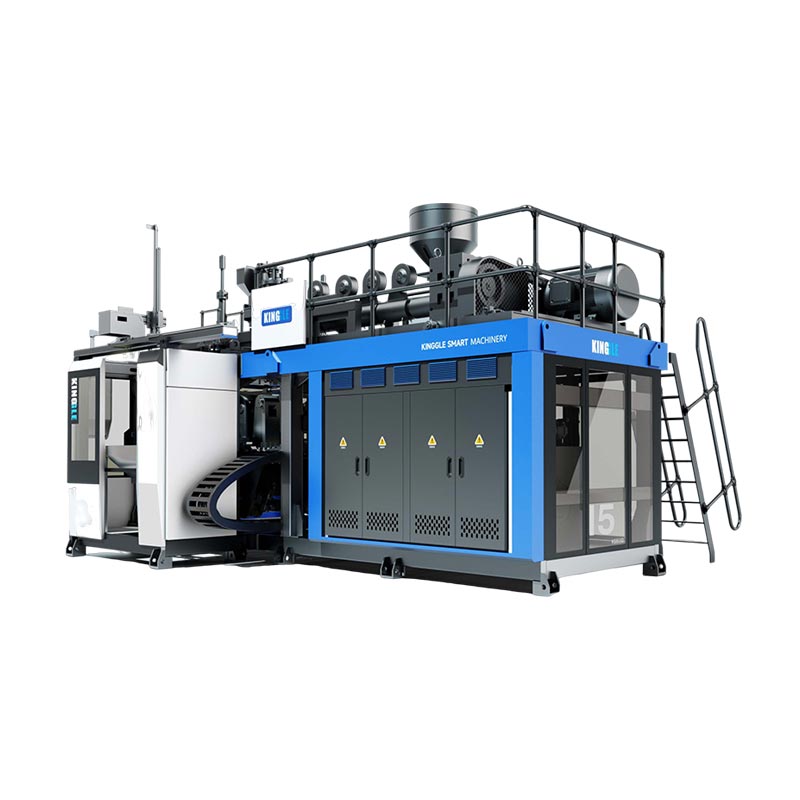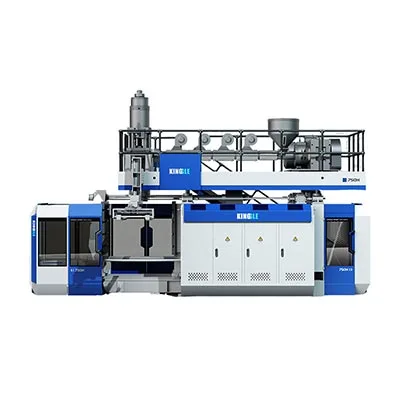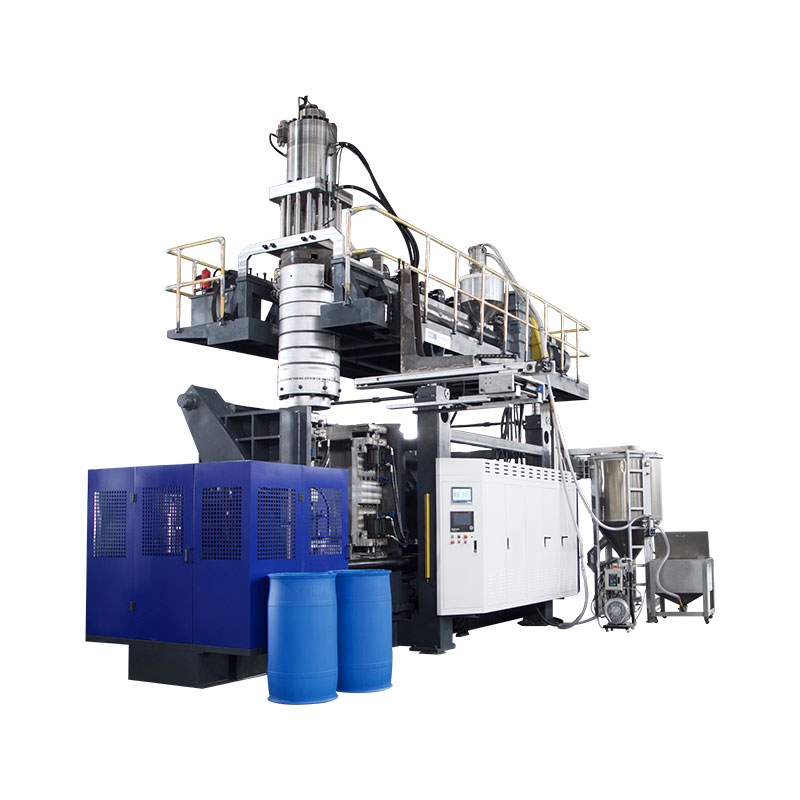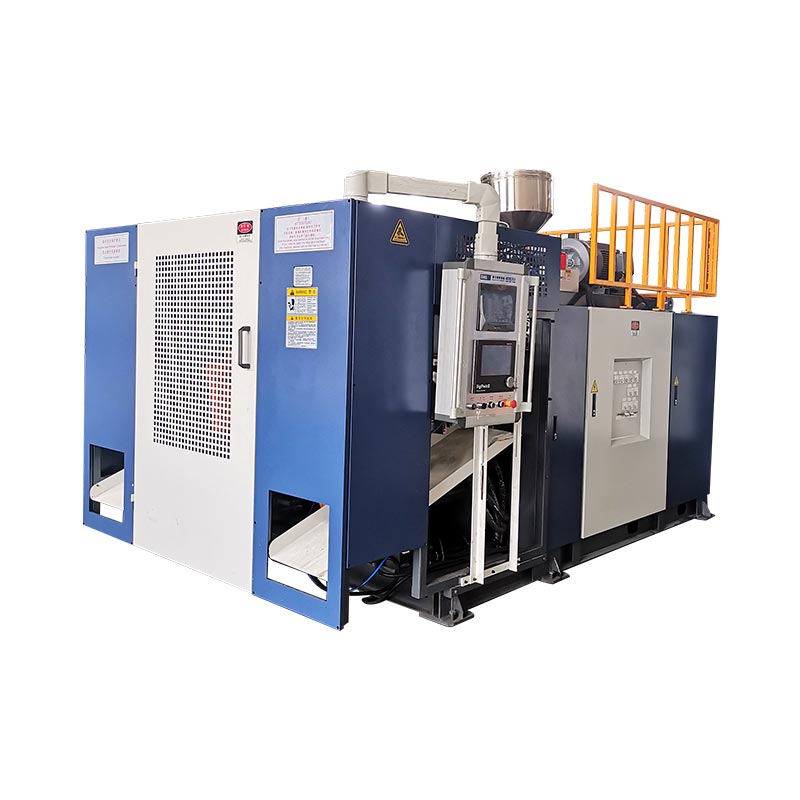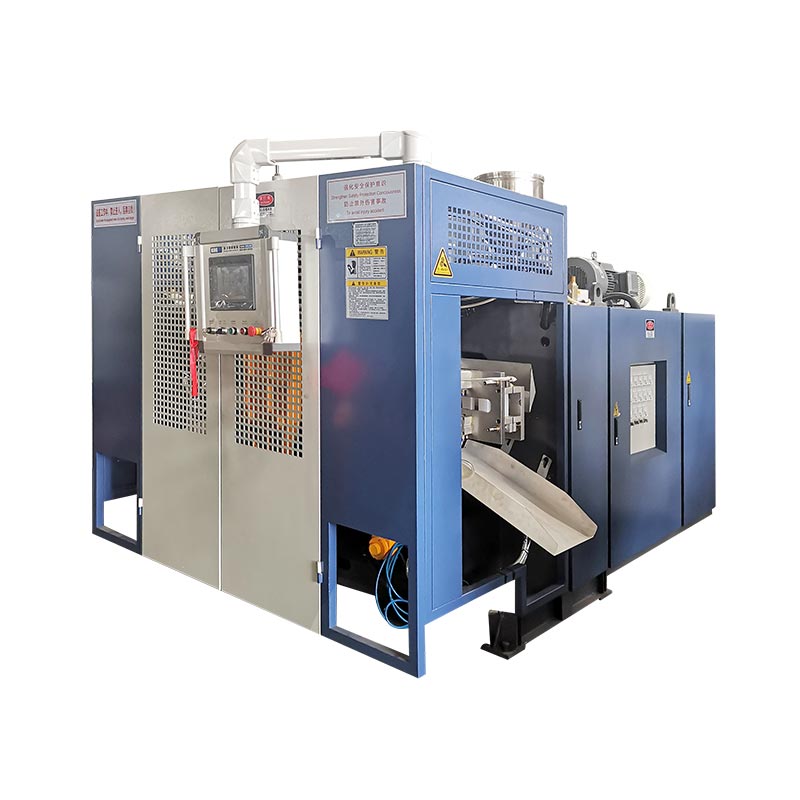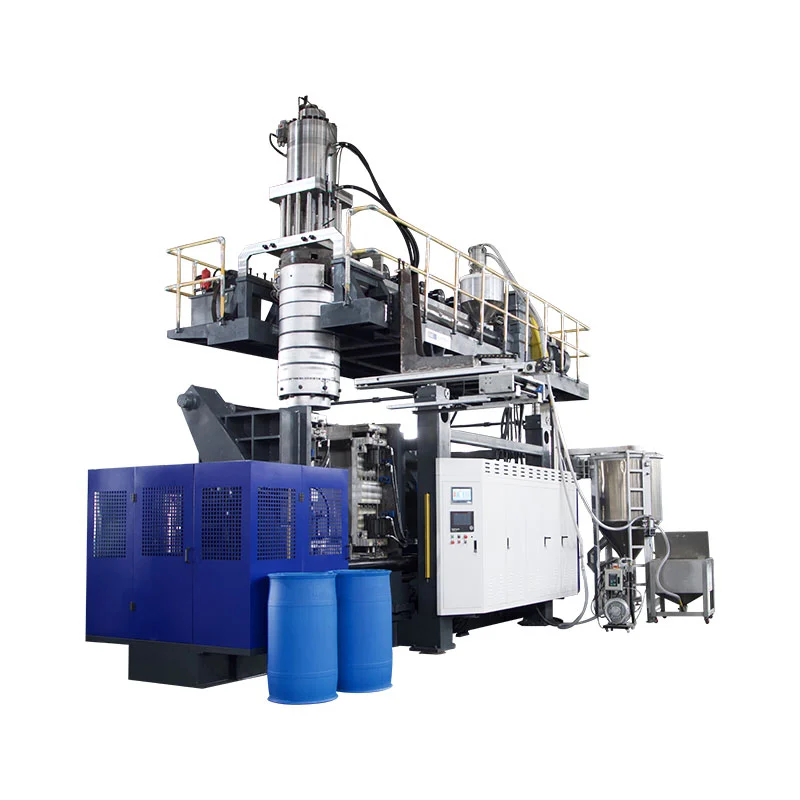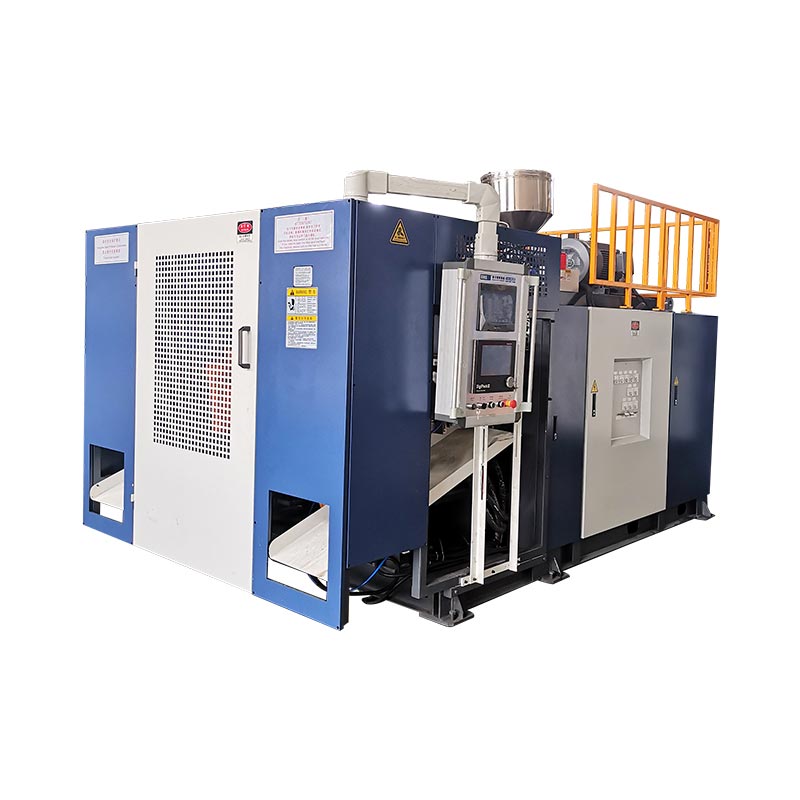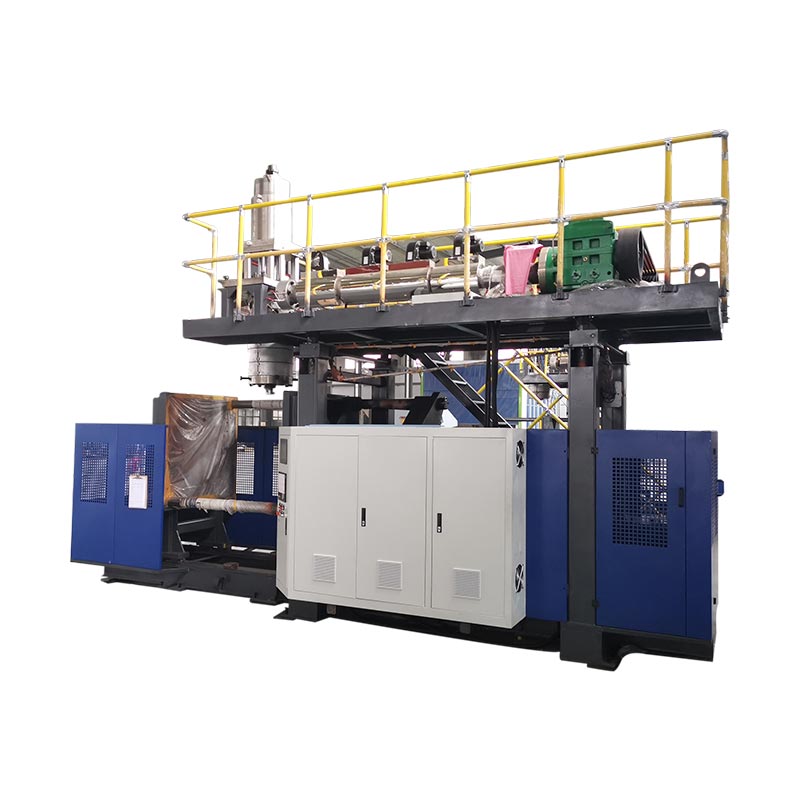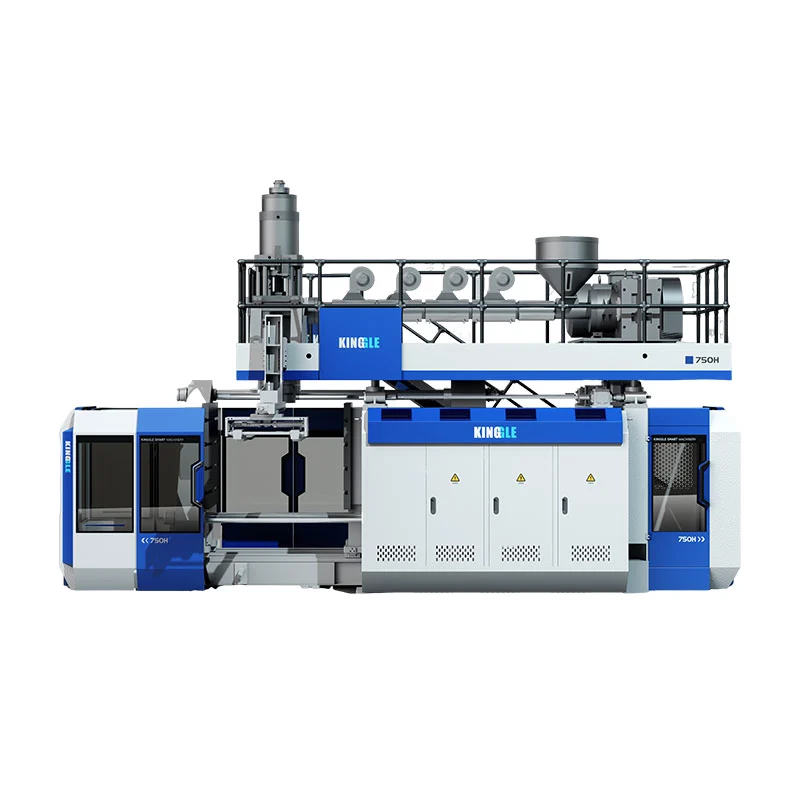
မှိုအသစ်၊ ပစ္စည်းလမ်းကြောင်း၊ ကိရိယာတန်ဆာပလာ၊ ဟင်းချက်ချက်နှင့် ရေအောက်ပိုင်း စနစ်ထည့်သွင်းမှုတို့ကို မှန်ကန်စွာ ဖော်ထုတ်ပြီး အစိတ်အပိုင်းအသစ်သည် ၎င်း၏ သတ်မှတ်ထားသော စစ်ဆေးမှုများကို ကျော်ဖြတ်မှသာ မှုတ်ပုံသွင်းစက် ပြောင်းလဲမှု ပြီးမြောက်ပါသည်။အလိုအလျောက် စက်ဘီးများ စတင်ခြင်းသည် ပြီးစီးကြောင်း အထောက်အထား မဟုတ်ဘဲ အလယ်အလတ်မှတ်တိုင်တစ်ခု ဖြစ်သည်။ အလုံခြုံဆုံးနှင့် အမြန်ဆန်ဆုံး လက်တွေ့ကျသောနည်းလမ်းမှာ ရပ်တန့်ခြင်းမပြုမီ ဖြစ်နိုင်သမျှအားလုံးကို ပြင်ဆင်ရန်၊ ထိတွေ့လုပ်ဆောင်မှုအတွက် အန္တရာယ်ရှိသော စွမ်းအင်ကို ခွဲထုတ်ရန်၊ ထိန်းချုပ်ထားသော အစီအစဉ်အတိုင်း လုပ်ဆောင်ချက်များကို ပြန်လည်ရယူပြီး ပထမလက်ခံထားသော ထုတ်လုပ်မှုဝင်းဒိုးသို့ အချိန်တိုင်းတာခြင်း၊ လက်ခံမှုဆိုင်ရာ အဓိပ္ပါယ်ဖွင့်ဆိုချက်၊ အသွင်ကူးပြောင်းမှု ဆုံးရှုံးမှု၊ တာဝန်သိအတည်ပြုသူနှင့် အဖွဲ့သည် နောက်ထုတ်လုပ်ရေးကမ်ပိန်းမစတင်မီ မှတ်တမ်းတင်ထားသော လိုအပ်သော အထောက်အထားများဖြစ်သည်။

ဝေါဟာရ မှတ်ချက်-ထုတ်လုပ်ရေးအဖွဲ့များသည် ဤအလုပ်ကို extrusion blow molding machine changeover၊မှုတ်ပုံသွင်းမှိုပြောင်းလဲမှု၊ ပုံစံခွက်လဲလှယ်မှု၊ ကိရိယာပြောင်းလဲခြင်း၊ ပုလင်းလိုင်းပြောင်းလဲခြင်း၊ လေမှုတ်ပုံသွင်းခြင်း အရောင်ပြောင်းလဲခြင်း၊ လေမှုတ်ပုံသွင်းခြင်းအစေးပြောင်းလဲမှု သို့မဟုတ်မှုတ်ပုံသွင်းခြင်း စာရွက်ပြောင်းလဲခြင်းအဖြစ် ဖော်ပြနိုင်ပါသည်။ ဤအညွှန်းများသည် ထပ်နေသော်လည်း ၎င်းတို့သည် တူညီသောနယ်ပယ်ကို အမြဲဖော်ပြခြင်းမရှိပါ။ အလုပ်ပက်ကတ်တွင် မည်သည့်ရုပ်ပိုင်းဆိုင်ရာ၊ ပစ္စည်း၊ ဒစ်ဂျစ်တယ်နှင့် အောက်ပိုင်းဒြပ်စင်များ ပြောင်းလဲမည်ကို တိတိကျကျ ဖော်ပြသင့်သည်။
အပြောင်းအလဲကို ထိန်းချုပ်နိုင်သော ဆုံးဖြတ်ချက်ငါးခု
- လက်ခံထားသောအပိုင်းနှင့် တည်ငြိမ်သောထုတ်လုပ်မှုပြတင်းပေါက်အဖြစ် အပြီးသတ်အမှတ်ကို သတ်မှတ်ပါ။
- ပြောင်းလဲထားသော အရာတိုင်း- မှို၊ သေစေးကိရိယာ၊ မှုတ်တံ၊ အစေး၊ အရောင်၊ ဟင်းချက်နည်းနှင့် ရေအောက်သုံးပစ္စည်းများကို ခွဲခြားသတ်မှတ်ပါ။
- အတည်ပြုခြင်း၊ အဆင့်သတ်မှတ်ခြင်းနှင့် စာရွက်စာတမ်းများကို ဘေးကင်းသည့်နေရာတွင် ရပ်ထားသော စက်ဝင်းဒိုးအပြင်ဘက်သို့ ရွှေ့ပါ။
- မည်သူမဆို ထိတွေ့နိုင်သော အန္တရာယ်ဇုန်သို့ မဝင်ရောက်မီ ဝဘ်ဆိုက်၏ တရားဝင်ခွင့်ပြုထားသော အန္တရာယ်ရှိသော စွမ်းအင်ဆိုင်ရာ လုပ်ငန်းစဉ်ကို အသုံးပြုပါ။
- အတည်ပြုထားသော စနစ်ထည့်သွင်းမှုနှင့် အထောက်အထားများကို မှတ်တမ်းတင်ထားသောကြောင့် နောက်ပြေးမှုကို ထိန်းချုပ်ထားသော အခြေခံလိုင်းမှ စတင်သည်။
| ဒိုမိန်းပြောင်းပါ။ | အလုပ်သစ်မှာ ဘယ်အရာနဲ့ ကိုက်ညီရမယ်။ | အထောက်အထားများကို ပြန်လည်စတင်ပါ။ | ရိုးရိုးလျှို့ဝှက်မှီခိုမှု |
|---|---|---|---|
| မှိုနှင့် အင်တာဖေ့စ်များ | မှန်ကန်သော ပြန်လည်ပြင်ဆင်ခြင်း၊ တပ်ဆင်ခြင်း၊ အအေးခံခြင်း၊ လေမှုတ်ပင်/အူတိုင်နှင့် ထုတ်ယူခြင်းဆိုင်ရာ ဆက်ဆံရေးများ | ထိန်းချုပ်ထားသော လူကိုယ်တိုင် ရွေ့လျားမှုနှင့် ယိုစိမ့်မှုမရှိဘဲ ချိတ်ဆက်မှုများ | ရေပိုက်လမ်းကြောင်း၊ အာရုံခံကိရိယာ အနေအထား သို့မဟုတ် ရေစုန်ရှင်းလင်းရေး |
| သေခါနီး parison tooling | ကိရိယာတန်ဆာပလာအထောက်အထား၊ စက်ပိုင်းဆိုင်ရာအနေအထားနှင့် ချိန်ညှိခြင်းကို အတည်ပြုထားသည်။ | ပုံစံခွက်အတွက် ဖြောင့်၊ တည်ငြိမ်သော parison နေရာယူထားသည်။ | ကိရိယာတန်ဆာပလာဖိုင်သည် ထည့်သွင်းထားသော ဟာ့ဒ်ဝဲနှင့် မကိုက်ညီပါ။ |
| ပစ္စည်းနှင့်အရောင် | မှန်ကန်သော အစေးအဆင့်၊ အများကြီး၊ masterbatch နှင့် အတည်ပြုထားသော regrind စည်းမျဉ်း | သန့်ရှင်းပြီး တစ်သားတည်းဖြစ်တည်နေသော အရည်ပျော်ပြီး ခြေရာခံနိုင်သော ပစ္စည်းအကူးအပြောင်း | အဟောင်းအစေး သို့မဟုတ် အရောင်သည် ကိုင်တွယ်ပြီး အရည်ပျော်သည့်လမ်းကြောင်းတွင် ကျန်ရှိနေပါသည်။ |
| ချက်နည်းနှင့် ထိန်းချုပ်မှုများ | ထည့်သွင်းထားသော ထုတ်ကုန်ပက်ကေ့ချ်အတွက် ချက်ပြုတ်နည်းပြန်လည်ပြင်ဆင်မှုကို ထုတ်ပြန်ခဲ့သည်။ | ကွပ်ကဲမှု နှင့် တကယ့်နိုင်ငံတော်သည် ထိန်းချုပ်ထားသော စက်ဝန်းတစ်ခုဖြင့် သဘောတူသည်။ | သိမ်းဆည်းထားသော စာရွက်ပြင်ပတွင် ထုတ်ကုန်တန်ဖိုးသည် ဟောင်းနွမ်းနေပါသည်။ |
| အပိုင်းနှင့်လိုင်းလက်ခံမှု | ပုံဆွဲခြင်း၊ အမြင်ကန့်သတ်ချက်၊ အလေးချိန်၊ နံရံ၊ အတိုင်းအတာနှင့် လုပ်ဆောင်နိုင်သော စမ်းသပ်မှုများ | ဆက်တိုက်သတ်မှတ်ထားသော သို့မဟုတ် အချိန်အခြေပြု လက်ခံမှုဝင်းဒိုး | ညှပ်စက်၊ ယိုစိမ့်မှုစမ်းသပ်ကိရိယာ၊ သယ်ယူကိရိယာ သို့မဟုတ် ထုပ်ပိုးမှုထုတ်ခြင်းများသည် SKU အဟောင်းကို အသုံးပြုနေဆဲဖြစ်သည်။ |
ပုလင်းအသစ်ကို အတည်ပြုပြီးမှသာ အပြောင်းအလဲ ပြီးမြောက်ပါသည်။
အပင်များ ဟူသော စကားလုံးကို သုံးလေ့ရှိသည်။ပြောင်းလဲခြင်းမတူညီသောဖြစ်ရပ်များစွာအတွက်။ မှိုအသစ်ကို ကုပ်လိုက်သောအခါ ကြီးကြပ်ရေးမှူးတစ်ဦးသည် နာရီကို ရပ်သွားနိုင်သည်။ ပထမအလိုအလျောက်စက်ဝန်းစတင်သောအခါ အခြားတစ်ခုက ၎င်းကိုရပ်တန့်နိုင်သည်။ အရည်အသွေးစစ်ဆေးခြင်းမှ ပြီးမြောက်သည့် ပထမအပိုင်းအဖြစ် ပြီးစီးမှုဟု သတ်မှတ်နိုင်သော်လည်း ထုတ်လုပ်မှုသည် လက်ခံထားသော အစိတ်အပိုင်းများ၏ စဉ်ဆက်မပြတ်လည်ပတ်မှု လိုအပ်နိုင်သည်။ ဤအဓိပ္ပါယ်ဖွင့်ဆိုချက်များသည် မတူညီသောနံပါတ်များကို ထုတ်လုပ်ပေးသည်၊ ထို့ကြောင့် အစမှတ်နှင့် အပြီးသတ်အမှတ်ကို မသတ်မှတ်မချင်း ပြောင်းလဲမှုအချိန်နှင့် နှိုင်းယှဉ်ခြင်းသည် အဓိပ္ပါယ်မရှိပေ။
extrusion blow molding line အတွက် အသုံးဝင်သော start point သည် အလုပ်မှထွက်မည့် နောက်ဆုံးလက်ခံထားသောအပိုင်းဖြစ်သည်။ အသုံးဝင်သော အပြီးသတ်အမှတ်သည် ဝင်လာသည့်အလုပ်အတွက် ပထမဆုံးလက်ခံထားသော ထုတ်လုပ်မှုပြတင်းပေါက်ဖြစ်သည်။ အပင်သည် ထိုပြတင်းပေါက်ကို သတ်မှတ်ပေးရမည်။ ၎င်းသည် ဆက်တိုက် အစိတ်အပိုင်းများ၏ အရေအတွက် သတ်မှတ်မှု၊ တည်ငြိမ်သော အခြေအနေများတွင် သတ်မှတ်ထားသော အချိန် သို့မဟုတ် ဘူတာရုံများ၊ အပေါက်များ သို့မဟုတ် အသေပေါက်များတစ်လျှောက် နမူနာယူသည့် စည်းမျဉ်းတစ်ခု ဖြစ်နိုင်သည်။ လိုအပ်ချက်သည် အော်ပရေတာ၏ မှတ်ဉာဏ်တွင်မဟုတ်ဘဲ ထိန်းချုပ်ထားသော ထုတ်ကုန် သို့မဟုတ် လုပ်ငန်းစဉ်သတ်မှတ်ချက်တွင် ပါ၀င်သည်။
ဤအဓိပ္ပါယ်ဖွင့်ဆိုချက်သည် မှို-သာမက်ထရစ်ဖြင့် ဝှက်ထားသော အလုပ်ဖြစ်သည်။ ဝင်လာသည့်ထုတ်ကုန်သည် အခြားသေတ္တာ သို့မဟုတ် မန်ဒယ်လ်၊ လေမှုတ်တံ၊ လည်ပင်းကိရိယာတန်ဆာပလာ၊ အူတိုင်လှုပ်ရှားမှု၊ ပါရီပရိုဖိုင်း၊ သစ်စေး၊ အရောင်၊ ပြန်လည်ကြိတ်ခွဲမှုစည်းမျဉ်း၊ ယိုစိမ့်မှုစမ်းသပ်မှုပရိုဂရမ်၊ ဖြတ်ညှပ်ကိရိယာ၊ တံဆိပ်၊ သယ်ယူကိရိယာလမ်းညွှန် သို့မဟုတ် ထုပ်ပိုးမှုပုံစံကို လိုအပ်နိုင်သည်။ ရုပ်ပိုင်းဆိုင်ရာမှိုကို တပ်ဆင်ထားသော်လည်း၊ ပစ္စည်းနှင့် ဟင်းချက်နည်းအကူးအပြောင်းသည် ပလပ်စတစ်ပုလင်းထုတ်လုပ်မှု အပြည့်အ၀ပြောင်းလဲမှုတစ်ခု ဖြစ်နေဆဲဖြစ်သည်။
ရလဒ်ကို အတိုင်းအတာလေးခုအဖြစ် ခွဲခြားသတ်မှတ်ပါ- စက်ရပ်ချိန်၊ ပထမပိုင်းဖွဲ့စည်းချိန်၊ ပထမလက်ခံသည့်အပိုင်းနှင့် လက်ခံထုတ်လုပ်သည့်ဝင်းဒိုးအထိ အချိန်။ သတ်မှတ်ချိန်အတွင်း ပယ်ချပြီး အရေအတွက်ကို ထိုအချိန်များဘေးတွင် မှတ်တမ်းတင်ပါ။ နံပါတ်တိုင်းကျမယ်လို့ ကတိမပေးပါဘူး။ ၎င်းသည် ဆုံးရှုံးမှုကို မြင်သာစေပြီး အစိတ်အပိုင်းများကို ငြင်းပယ်နေဆဲအချိန်တွင် အောင်မြင်သော extrusion blowing molding machine changeover အဖြစ် အစီရင်ခံခြင်းမှ အမြန်ပြန်လည်စတင်ခြင်းမှ ကာကွယ်ပေးပါသည်။
စက်မရပ်ခင် ထုတ်ကုန်အသစ်အထုပ်ကို စီစဉ်ပါ။
ထွက်သွားသည့်အလုပ်သည် ဆက်လက်လည်ပတ်နေချိန်တွင် ပြောင်းလဲမှုအား အချက်အလက်စစ်ဆေးချက်တစ်ခုအနေဖြင့် စတင်သင့်သည်။ ပုံဆွဲခြင်းနှင့် ပြန်လည်တည်းဖြတ်ခြင်းအပိုင်း၊ အစေးအဆင့်၊ masterbatch၊ ခွင့်ပြုထားသော regrind၊ ပစ်မှတ်အပိုင်းအလေးချိန်၊ အရေးကြီးသောအတိုင်းအတာ၊ နံရံအထူတည်နေရာ၊ အမြင်အာရုံစံနှုန်းများ၊ လုပ်ငန်းဆိုင်ရာစမ်းသပ်မှုများနှင့် မျှော်မှန်းထားသော pack-out ကိုခွဲခြားသတ်မှတ်သည့် ထုတ်ဝေသည့်အလုပ်ပက်ကတ်တစ်ခုကို တည်ဆောက်ပါ။ မှို၊ သေတ္တာကိရိယာ၊ လေမှုတ်တံ၊ ထည့်သွင်း၊ ထုတ်ယူခြင်းနှင့် ရေအောက်ပိုင်း ကိရိယာတန်ဆာပလာများကို ထည့်ပါ။ ပစ္စည်းနှစ်ခုသည် ဘုံအမည်တစ်ခု မျှဝေပါက၊ တာရှည်ခံ ID များ သို့မဟုတ် ပြင်ဆင်မှုထိန်းချုပ်ထားသော ဓာတ်ပုံများကို အသုံးပြု၍ တပ်ဆင်မှုအဖွဲ့သည် ပုံပန်းသဏ္ဍာန်အရ ရွေးချယ်ခြင်းမပြုနိုင်စေရန်။
Kinggle မှထုတ်ဝေခဲ့သည်။အရောင်းလုပ်ငန်းစဉ်စက်ဖြေရှင်းချက်မရွေးချယ်မီ ထုတ်ကုန်ဓာတ်ပုံများ သို့မဟုတ် ပုံဆွဲခြင်း၊ အလေးချိန်၊ အရွယ်အစား၊ ပစ္စည်း၊ အထူ၊ အထွက်နှင့် ဓာတုဒဏ်ခံနိုင်မှု လိုအပ်ချက်များကို ပံ့ပိုးပေးရန် ဝယ်သူများကို တောင်းဆိုသည်။ တူညီသောထည့်သွင်းမှုအမျိုးအစားများသည် ထုတ်လုပ်ရမည့်အပိုင်းနှင့် စက်တပ်ဆင်မှုကို ချိတ်ဆက်ထားသောကြောင့် နောက်ပိုင်းတွင် ပြောင်းလဲမှုများအတွင်း တန်ဖိုးရှိပါသည်။ ထုတ်လုပ်ရေးပက်ကေ့ချ်တွင် မူရင်းစုံစမ်းမေးမြန်းမှုထက် ပိုမိုတိကျသင့်ပြီး အမှန်တကယ်စက်၊ မှိုနှင့် ပစ္စည်းပေါင်းစပ်မှုအတွက် အတည်ပြုထားသော တန်ဖိုးများသာ ပါဝင်သင့်သည်။
ထွက်ပေါက်များ၊ အစောင့်အရှောက် သို့မဟုတ် ပစ္စည်းစီးဆင်းမှုကို အဟန့်အတားမရှိဘဲ သတ်မှတ်ထားသောနေရာတွင် နောက်မှိုနှင့် စစ်ဆေးထားသော အရန်ပစ္စည်းများကို အဆင့်သတ်မှတ်ပါ။ ရုတ်သိမ်းသည့်နေရာများနှင့် အပင်၏ဓာတ်လှေကားအစီအစဉ်ကို စစ်ဆေးပါ၊ သို့သော် မှို၏အမည်ခံအရွယ်အစားမှ ထုတ်ယူနိုင်မှုစွမ်းရည်ကို မခန့်မှန်းပါနှင့်။ အအေးခံချိတ်ဆက်မှုများ၊ လေချိတ်ဆက်မှုများ၊ အာရုံခံကိရိယာများ၊ ကေဘယ်ကြိုးများနှင့် တွယ်ဆက်များ ရှိနေကြောင်းနှင့် မှန်ကန်စွာ ဖော်ထုတ်ထားကြောင်း အတည်ပြုပါ။ ထွက်သွားသော အစေး၊ အကူးအပြောင်းနှင့် စွန့်ပစ်ထားသော အစိတ်အပိုင်းများအတွက် သန့်ရှင်းသော ပစ္စည်းကိုင်တွယ်သည့် ကိရိယာများနှင့် ခွဲခြားထားသော ကွန်တိန်နာများကို ပြင်ဆင်ပါ။ လိုင်းတွင် ညှပ်စက်၊ ယိုစိမ့်စမ်းသပ်သူ၊ အညွှန်းတပ် သို့မဟုတ် သယ်ယူကိရိယာ ပါ၀င်ပါက၊ တူညီသော အဆင်သင့် ပြန်လည်သုံးသပ်မှုတွင် ၎င်း၏ ဟင်းချက်နည်းနှင့် ပြောင်းလဲမှု အစိတ်အပိုင်းများကို ထည့်သွင်းပါ။
နောက်ဆုံးအပိုင်းဟောင်းမစမီ အဆင်သင့် ဆုံးဖြတ်ချက်ကို တိုတိုတုတ်တုတ်ထားပါ။ မှိုသတ်စက်သည် ကိရိယာတန်ဆာပလာနှင့် ရုတ်သိမ်းရန် အဆင်သင့်ဖြစ်ကြောင်း အတည်ပြုသည်၊ ပစ္စည်းကိုင်တွယ်မှုသည် မှန်ကန်သောအမြောက်အမြားနှင့် သန့်ရှင်းသောလမ်းကြောင်းကို အတည်ပြုသည်၊ အော်ပရေတာမှ ဟင်းချက်နည်းအသုံးပြုခွင့်ကို အတည်ပြုသည်၊ ပြုပြင်ထိန်းသိမ်းမှုသည် စီစဉ်ထားသည့်အလုပ်ကို အတည်ပြုသည်၊ အရည်အသွေးသည် နမူနာအစီအစဉ်ကို အတည်ပြုသည်။ လိုအပ်သည့်အရာတစ်ခု ပျောက်ဆုံးပါက၊ လက်တွေ့လုပ်ဆောင်သည့်အခါတွင် ထွက်သည့်အလုပ်ကို ထားလိုက်ပါ။ စီစဉ်ထားသော ရပ်တန့်ခြင်းမပြုမီ ပြဿနာကို ရှာဖွေခြင်းသည် ဘေးကင်းသောဖြတ်လမ်းကို မသုံးဘဲ စက်ရပ်ချိန်ကို ပြင်ဆင်ချိန်အဖြစ်သို့ ပြောင်းလဲသည်။
မှို သို့မဟုတ် ကိရိယာတန်ဆာပလာများ မလုပ်ဆောင်မီတွင် အန္တရာယ်ရှိသော စွမ်းအင်ကို ထိန်းချုပ်ပါ။
လေမှုတ်ပုံသွင်းခြင်းမှိုပြောင်းလဲမှုသည် ကုပ်ရွေ့လျားမှု၊ ရွေ့လျားနေသော ပလတ်ပြားများ၊ လေမှုတ်တံများ၊ ဖြတ်တောက်မှုများ၊ စက်ရုပ်များ၊ ဟိုက်ဒရောလစ်ဖိအား၊ အနုမြူဖိအား၊ လျှပ်စစ်စွမ်းအင်၊ ပူပေါ်လီမာနှင့် အပူပေးကိရိယာများကို လူတို့အား ဖော်ထုတ်နိုင်သည်။ ပုံမှန် ရပ်တန့်ခလုတ်ကို နှိပ်ခြင်းသည် အန္တရာယ်ဇုန်အတွင်း အလုပ်အတွက် ဘေးကင်းသော အခြေအနေတစ်ခုကို မသတ်မှတ်ပါ။ အလုပ်ရှင်သည် မည်သည့်တာဝန်များကို ဆောင်ရွက်ပေးသည် သို့မဟုတ် ပြုပြင်ထိန်းသိမ်းခြင်းအား ဆုံးဖြတ်ရန်၊ စွမ်းအင်ရင်းမြစ်အားလုံးကို ခွဲခြားသတ်မှတ်ပြီး လေ့ကျင့်သင်ကြားပြီး အခွင့်အာဏာရှိသော ပုဂ္ဂိုလ်များမှတစ်ဆင့် ဆိုက်၏စက်-သီးသန့်စွမ်းအင်ထိန်းချုပ်မှုလုပ်ငန်းစဉ်ကို ကျင့်သုံးရမည်ဖြစ်သည်။
United States လုပ်ငန်းခွင်များအတွက်၊OSHA 29 CFR 1910.147မျှော်လင့်မထားသော စွမ်းအင်၊ စတင်ခြင်း သို့မဟုတ် သိုလှောင်ထားသည့် စွမ်းအင်ထုတ်လွှတ်မှုသည် ဝန်ထမ်းတစ်ဦးကို ထိခိုက်နစ်နာစေမည့် ဝန်ဆောင်မှုနှင့် ပြုပြင်ထိန်းသိမ်းမှုတို့ကို လိပ်စာပေးသည်။ ၎င်းသည် စွမ်းအင်ထိန်းချုပ်မှုပရိုဂရမ်၊ သက်ဆိုင်သည့် စာရွက်စာတမ်းလုပ်ထုံးလုပ်နည်းများ၊ သင်တန်းနှင့် အချိန်အခါအလိုက် စစ်ဆေးခြင်း လိုအပ်ပါသည်။OSHA 29 CFR 1910.212ယေဘူယျအားဖြင့် စက်စောင့်ခြင်း လိုအပ်ချက်ကို ပေးဆောင်သည်။ အမေရိကန်ပြည်ထောင်စုပြင်ပရှိ အပင်များသည် ၎င်းတို့၏တည်နေရာတွင် ကျင့်သုံးသည့် ဥပဒေများ၊ စံချိန်စံညွှန်းများနှင့် အလုပ်ရှင်လုပ်ထုံးလုပ်နည်းများကို လိုက်နာရမည်ဖြစ်သည်။
ပြောင်းလဲမှုအစီအစဥ်သည် စမ်းသပ်ခြင်း သို့မဟုတ် နေရာချထားခြင်းအတွက် ယာယီစွမ်းအင်လိုအပ်သည့် အလုပ်များကိုလည်း ကိုင်တွယ်ဖြေရှင်းရမည်ဖြစ်သည်။ အဲဒါက ကြံဖန်ဖန်တီးခွင့် မဟုတ်ဘူး။ တာဝန်သိအလုပ်ရှင်သည် ကိရိယာများနှင့် လူများကို ရှင်းလင်းရန်အတွက် လိုက်လျောညီထွေရှိသော အစီအစဥ်ကို သတ်မှတ်ခြင်း၊ လိုအပ်သော စွမ်းအင်ကိုသာ ပြန်လည်ရယူခြင်း၊ စမ်းသပ်မှုကို လုပ်ဆောင်ခြင်း၊ လိုအပ်သည့်အခါတွင် ပြန်လည်အားဖြည့်ခြင်းနှင့် ထိန်းချုပ်မှုများကို ပြန်လည်အသုံးချခြင်းတို့ကို ပြန်လည်လုပ်ဆောင်ရပါမည်။ မီးရောင် ကန့်လန့်ကာ၊ သော့ခတ်ထားသော တံခါး သို့မဟုတ် အရေးပေါ် ရပ်တန့်ခြင်းသည် ပုံမှန်လည်ပတ်မှုကို ကာကွယ်ပေးနိုင်သော်လည်း သက်ဆိုင်ရာ အန္တရာယ်ရှိသော စွမ်းအင်ဆိုင်ရာ လုပ်ငန်းစဉ်အတွက် အစားထိုးအဖြစ် ပေါ့ပေါ့ဆဆ ဆက်ဆံခြင်းမပြုရပါ။
လူများကဲ့သို့ ပစ္စည်းကိရိယာများကို ဂရုတစိုက်ကာကွယ်ပါ။ Kinggle မှ လက်ခံကျင်းပခဲ့ပါသည်။အလိုအလျောက်မှုတ်ပုံသွင်းစက် လည်ပတ်မှုလမ်းညွှန်blow-pin လှုပ်ရှားမှုသည် ပုံစံခွက်ဖွင့်သည့်အခြေအနေနှင့် ညှိနှိုင်းရမည်ဖြစ်ပြီး ပလက်ဖောင်းနှင့် အသေ-ဦးခေါင်းနေရာချထားခြင်းဆိုင်ရာ လုပ်ဆောင်ချက်များကို ဖော်ပြထားကြောင်း သတိပေးသည်။ တိကျသော အင်တာဖေ့စ်နှင့် ဘေးကင်းသော ရွေ့လျားမှု ယုတ္တိဗေဒသည် မော်ဒယ်၊ ရွေးချယ်စရာများနှင့် ဆော့ဖ်ဝဲဗားရှင်းအလိုက် ကွဲပြားသည်။ ထို့ကြောင့်၊ ဆိုင်းငံ့ထားသောမှို သို့မဟုတ် ထိတွေ့သည့်ကိရိယာရှိနေချိန်တွင် ၎င်းတို့ကိုရှာဖွေမည့်အစား ရပ်တန့်ခြင်းမပြုမီ စနစ်ထည့်သွင်းရေးအဖွဲ့သည် စက်ဖြင့်သတ်မှတ်ထားသော ခွင့်ပြုထားသောလှုပ်ရှားမှုများကို ဖော်ထုတ်သင့်သည်။
မှို၊ ပစ္စည်းနှင့် ထိန်းချုပ်မှုများတွင် ထိန်းချုပ်ထားသော အတွဲတစ်ခုကို လုပ်ဆောင်ပါ။
အောက်ဖော်ပြပါ အဆင့် (၈)ဆင့်ဆင့်ကို universal mechanical process မဟုတ်ဘဲ control flow အဖြစ် တမင်တကာ ရေးသားထားခြင်း ဖြစ်ပါသည်။ အသေးစိတ်မှိုဖယ်ရှားခြင်းအဆင့်များ၊ တွယ်ကပ်တန်ဖိုးများ၊ ပိုက်နည်းလမ်း၊ ကိရိယာ-အပူချိန်ကန့်သတ်ချက်များနှင့် စမ်းသပ်လှုပ်ရှားမှုများသည် အမှန်တကယ်စက်၊ မှိုနှင့် အပင်ညွှန်ကြားချက်များမှ လာရပါမည်။ တူညီသော sequence ၏တန်ဖိုးမှာ လည်ပတ်မှု၊ ကိရိယာတန်ဆာပလာများ၊ ပြုပြင်ထိန်းသိမ်းမှု၊ ပစ္စည်းများနှင့် အရည်အသွေးတူညီသော လက်လွှဲအမှတ်များကို ပေးဆောင်ခြင်းဖြစ်သည်။
-
ထွက်သွားတဲ့အလုပ်ကို လွှတ်လိုက်ပါ။နောက်ဆုံးလက်ခံထားသော အပိုင်းဟောင်းကို ခွဲခြားသတ်မှတ်ပါ၊ လိုအပ်သော လုပ်ငန်းစဉ်မှတ်တမ်းကို သိမ်းဆည်းပြီး ထွက်သွားသော အစေးများ၊ အညွှန်းများနှင့် အလုပ်တွင်ပါဝင်နေသော ညှိနှိုင်းမှုကို ညှိနှိုင်းပါ။ အပင်၏ထိန်းချုပ်မှုအစီအစဉ်တစ်ခုလိုအပ်ပါက အတည်ပြုထားသောနမူနာကို သိမ်းဆည်းပါ။
-
အတည်ပြုထားသော အခြေအနေတွင် ရပ်ပါ။စက်နှင့် အစေးပိတ်ရန် ညွှန်ကြားချက်များကို လိုက်နာပါ။ ပုံမှန်ခေတ္တရပ်ခြင်းသည် အစေးပြောင်းလဲမှုအတွက် သင့်လျော်သည်ဟု ယူဆရမည့်အစား ပိုက်ခေါင်း၊ extruder၊ ဦးခေါင်း သို့မဟုတ် accumulator တွင် ကျန်ရစ်ခဲ့သော ပူပြင်းသောနေထိုင်မှုနှင့် ပစ္စည်းများအတွက် အကောင့်။
-
ထိတွေ့အလုပ်အတွက် သီးခြားခွဲထားပါ။အခွင့်အာဏာရှိသူများသည် ဆိုက်၏ အန္တရာယ်ရှိသော စွမ်းအင်နှင့် လွှင့်တင်ခြင်းဆိုင်ရာ လုပ်ထုံးလုပ်နည်းများကို ကျင့်သုံးသည်။ သတ်မှတ်ထားသော အန္တရာယ်ဇုန်ထဲသို့ မည်သူမျှမဝင်မီ သိမ်းဆည်းထားသော ဟိုက်ဒရောလစ်၊ အနုမြူ၊ ဆွဲငင်အားနှင့် အပူစွမ်းအင်တို့ကို သီးခြားခွဲထုတ်ပြီး လိပ်စာကို အတည်ပြုပါ။
-
ထွက်သွားသော အစိတ်အပိုင်းများကို ဖယ်ရှားပြီး ကာကွယ်ပါ။၎င်းတို့ထိန်းချုပ်ထားသော ညွှန်ကြားချက်များဖြင့် ပုံစံခွက်နှင့် ဆက်စပ်ကိရိယာများကို အဆက်ဖြတ်၊ လွှင့်တင်ပြီး သိမ်းဆည်းပါ။ သန့်ရှင်းသော ချိတ်ဆက်မှုများကို ဖုံးအုပ်ပါ သို့မဟုတ် အကာအကွယ်နှင့် ပျက်စီးမှု၊ ယိုစိမ့်မှု သို့မဟုတ် ပုံမှန်မဟုတ်သော ဝတ်ဆင်မှုတို့ကို နောက်တစ်ကြိမ်တွင် ဖြတ်သန်းမည့်အစား ကာကွယ်ပါ။
-
ဘုံအင်တာဖေ့စ်များကို စစ်ဆေးပါ။တပ်ဆင်သည့်မျက်နှာများ၊ ချိန်ညှိမှုအင်္ဂါရပ်များ၊ အအေးခံခြင်းနှင့် လေချိတ်ဆက်မှုများ၊ အာရုံခံကိရိယာများ၊ ကေဘယ်ကြိုးများနှင့် ဝင်ရောက်နိုင်သော အစောင့်အကြပ်ဧရိယာများကို စစ်ဆေးပါ။ ဝှက်ထားသော အင်တာဖေ့စ်ပြဿနာသည် ပုံစံအသစ်ကို လိုက်၍ ဟင်းချက်ချက်အမှားတစ်ခုကဲ့သို့ ဖြစ်လာနိုင်သည်။
-
အတည်ပြုထားသော အဝင်အထုပ်ကို ထည့်သွင်းပါ။ရုပ်ပိုင်းဆိုင်ရာ ID များကို ထုတ်လွှတ်သော အလုပ်ပက်ကတ်နှင့် တွဲပါ။ အလိမ်အညာ၊ အပူနှင့် လှုပ်ရှားမှုအန္တရာယ်များကို ရှောင်ရှားရန် လမ်းကြောင်းချိတ်ဆက်မှုများ၊ ထို့နောက် သတ်မှတ်ထားသော တပ်ဆင်ခြင်းနှင့် ချိတ်ဆက်မှုစစ်ဆေးမှုများကို အပြီးသတ်ပါ။
-
ခွင့်ပြုချက်ဖြင့် လုပ်ဆောင်ချက်များကို ပြန်လည်ရယူပါ။ဝန်ထမ်းများနှင့် ကိရိယာများကို ရှင်းလင်းပါ၊ အစောင့်များကို ပြန်လည်တပ်ဆင်ပါ၊ အတည်ပြုထားသော ပြန်လည်အားဖြည့်ခြင်းလုပ်ငန်းစဉ်ကို လိုက်နာပြီး ထိန်းချုပ်ထားသော အခြေအနေများတွင် ခွင့်ပြုထားသော လက်ဖြင့်လှုပ်ရှားမှုများကို သက်သေပြပါ။ အမိန့်ပေးမှု၊ တုံ့ပြန်ချက်နှင့် ရုပ်ပိုင်းဆိုင်ရာ လှုပ်ရှားမှုတို့ သဘောတူကြောင်း အတည်ပြုပါ။
-
ပစ္စည်းကို မိတ်ဆက်ပြီး ထုတ်ကုန်ကို အရည်အသွေးပြည့်မီအောင် ပြုလုပ်ပါ။အတည်ပြုထားသော အစေး သို့မဟုတ် အရောင်အကူးအပြောင်းကို ပြီးအောင်လုပ်ပါ၊ ထွက်ရှိလာသော စာရွက်ကို တင်ပါ၊ ရောဂါရှာဖွေရေး အစိတ်အပိုင်းများကို ပုံဖော်ပါ၊ တစ်ကြိမ်လျှင် သက်သေအထောက်အထားတစ်ခု မှန်ကန်စေရန်နှင့် သတ်မှတ်ထားသော လက်ခံမှုဝင်းဒိုးဖြတ်သန်းပြီးမှသာ ထုတ်လုပ်မှုကို ထုတ်ပြန်ပါ။
စင်မြင့်ပိုင်ရှင်သည် လက်ဆင့်ကမ်းမှုတစ်ခုစီတိုင်းကို ဒစ်ဂျစ်တယ်စနစ်ဖြင့် လက်မှတ်ရေးထိုး သို့မဟုတ် အသိအမှတ်ပြုသင့်သည်။ အအေးခံခြင်း မချိတ်ဆက်သည့်အခါ၊ သို့မဟုတ် အရန်စက်ပစ္စည်းတစ်ခုမှ ယခင် SKU ကို ဆက်လက်ထိန်းသိမ်းထားသည့်အခါ အဆိုပါအသေးစားထိန်းချုပ်မှုသည် မရှင်းလင်းသောထုတ်ပြန်ချက်များကို တားဆီးပေးပါသည်။ ၎င်းသည် အချိန်အမှန်တကယ်ဆုံးရှုံးခဲ့သည့်နေရာကိုလည်း ပြသသည်- ခွင့်ပြုချက်စောင့်ဆိုင်းခြင်း၊ ဟာ့ဒ်ဝဲကိုရှာဖွေခြင်း၊ အင်တာဖေ့စ်ကိုပြုပြင်ခြင်း၊ အရောင်ဟောင်းများကိုရှင်းလင်းခြင်း၊ parison ကိုတည်ငြိမ်စေခြင်း သို့မဟုတ် အရည်အသွေးစစ်ဆေးမှုကို ထပ်ခါတလဲလဲပြုလုပ်ခြင်းတို့ကိုလည်းပြသသည်။
Tooling ဆိုင်ရာ ဆက်စပ်မှု အသေးစိတ်အတွက် Kinggle's ကို အသုံးပြုပါ။extrusion မှုတ် molding မှိုဒီဇိုင်းလမ်းညွှန်. ရပ်တန့်ထားသောစက်မှ ထုတ်လုပ်ခြင်းသို့ ထိန်းချုပ်ထားသော ပြန်လာမှုအတွက်၊ ကိုအသုံးပြုပါ။blow molding machine startup checklist. ထိုဆောင်းပါးများသည် တစ်ဦးချင်း အဆင့်များကို ချဲ့ထွင်သည်။ ဤပြောင်းလဲမှုစာမျက်နှာသည် အတည်ပြုထားသောအလုပ်တစ်ခုမှ နောက်တစ်ခုသို့ လုပ်ဆောင်ချက်အပြန်အလှန်လုပ်ဆောင်နိုင်သော လက်လွှဲကိုပိုင်ဆိုင်သည်။
အစေးနှင့် အရောင်ပြောင်းခြင်းကို ပစ္စည်း-လမ်းကြောင်း ဆုံးဖြတ်ချက်အဖြစ် ဆက်ဆံပါ။
နောက်အိတ်သည် ခုန်ပေါက်သို့ရောက်သောအခါ လေမှုတ်ပုံသွင်းသည့်ပစ္စည်း ပြောင်းလဲမှု မပြီးပြတ်ပါ။ ထွက်လာသော အစေး သို့မဟုတ် အရောင်သည် သယ်ယူပို့ဆောင်ရေးလိုင်းများ၊ loaders၊ hoppers၊ Blenders၊ feed throats၊ screw နှင့် barrel၊ adapters၊ extrusion head၊ accumulator flow paths နှင့် die tooling တို့တွင် ရှိနေနိုင်သည်။ အကူးအပြောင်းအစီအစဥ်သည် အဆိုပါ အတွဲများထဲမှ မည်သည့်အတွဲများ ပါဝင်နေပြီး မည်သည့်နေရာတွင် ရောစပ်ထားသော သို့မဟုတ် အရောင်ချွတ်ထားသည့် ပစ္စည်းများကို စုဆောင်းမည်ကို ခွဲခြားသတ်မှတ်သင့်သည်။ အကူးအပြောင်းပစ္စည်းကို ပြန်လည်ရယူနိုင်ခြင်း၊ သီးသန့်ထားရှိရပါမည် သို့မဟုတ် စက်ရုံ၏ပစ္စည်းစည်းမျဉ်းများအောက်တွင် စွန့်ပစ်ခြင်းခံရမည်ဆိုသည်ကိုလည်း ဖော်ပြသင့်သည်။
အစေးထုတ်လုပ်သူ၏ ခွင့်ပြုထားသော ပိတ်ခြင်း၊ စတင်ခြင်းနှင့် ဖယ်ရှားခြင်းဆိုင်ရာ လမ်းညွှန်ချက်အပြင် စက်ညွှန်ကြားချက်များကို လိုက်နာပါ။ ပေါ်လီမာ၊ အရောင်တင်ခြင်းနှင့် ထုတ်ယူခြင်းစနစ်တိုင်းအတွက် universal သန့်စင်သည့်ပစ္စည်း၊ အပူချိန် သို့မဟုတ် ပမာဏသည် အလုပ်လုပ်သည်ဟု မယူဆပါနှင့်။ သဘာဝမှ အမှောင်သို့ ပြောင်းလဲခြင်းသည် အမှောင်မှ သဘာဝသို့ ကွဲပြားသော မြင်နိုင်စွမ်းပြဿနာကို ဖြစ်ပေါ်စေသည်။ တူညီသောပိုလီမာ၏အဆင့်များကြားတွင် ပြောင်းလဲမှုသည် အရည်ပျော်ခြင်း၊ ဖောရောင်ခြင်း၊ အအေးခံခြင်းနှင့် parison အပြုအမူတို့ကို ပြောင်းလဲစေနိုင်သည်။ ပေါ်လီမာမိသားစုများအကြား ပြောင်းလဲမှုသည် ပိုမိုတိကျသော လိုက်ဖက်ညီမှုနှင့် ပျက်စီးယိုယွင်းမှု ပြန်လည်သုံးသပ်မှု လိုအပ်နိုင်သည်။ Kinggle ရဲ့HDPE နှင့် PP လေမှုတ်ပုံသွင်းခြင်းလမ်းညွှန်ပစ္စည်းအမည်ကို ရိုးရှင်းသောအစားထိုးမှုအဖြစ် သဘောထားခြင်းထက် အစိတ်အပိုင်း၊ လုပ်ငန်းစဉ်နှင့် အတည်ပြုချက်အထုပ်ကို ပြန်လည်စဉ်းစားရမည်ဟု ရှင်းပြသည်။
LyondellBasell ၏blow molding ပြဿနာဖြေရှင်းခြင်းလမ်းညွှန်ပြင်ပတွင် ညစ်ညမ်းခြင်းနှင့် ပျက်စီးသွားသော အစေးများကို မျဉ်းပြတ်ခြင်း၊ အရောင်ထွက်နေသော အမှုန်အမွှားများနှင့် အပေါက်များအဖြစ် သတ်မှတ်သည်။ အထူးသဖြင့် ပစ္စည်းများ ကိုင်တွယ်ခြင်း အိမ်သန့်ရှင်းရေး၊ ညစ်ညမ်းသော ညစ်ညမ်းသော အညစ်အကြေးများ၊ သစ်စေးများကြားတွင် ဖယ်ရှားမှု ညံ့ဖျင်းခြင်းနှင့် ပိတ်သိမ်းခြင်း သို့မဟုတ် စတင်ခြင်းဆိုင်ရာ အလေ့အကျင့်များကို တတ်နိုင်သမျှ ပံ့ပိုးကူညီသူများအဖြစ် ညွှန်ပြပါသည်။ ၎င်းတို့သည် Kinggle လည်ပတ်မှု သတ်မှတ်ချက်များမဟုတ်ဘဲ ရောဂါရှာဖွေရေးဆိုင်ရာ ဆက်ဆံရေးများဖြစ်သည်။
လက်ဆင့်ကမ်းတွင် အပြုသဘောဆောင်သော ပစ္စည်းသက်သေခံခြင်းကို တည်ဆောက်ပါ။ အစေးပေးသွင်းသူ၊ အဆင့်၊ အများကြီး၊ masterbatch၊ အချိုး၊ regrind ရင်းမြစ်နှင့် အသစ်သော ရောစပ်မှုစနစ်ထဲသို့ ဝင်ရောက်သည့်အချိန်ကို မှတ်တမ်းတင်ပါ။ လိုအပ်သည့်အခါတွင် သိမ်းဆည်းထားသော နမူနာများဖြင့် အညွှန်းများ သို့မဟုတ် ဘားကုဒ်မှတ်တမ်းများကို သိမ်းဆည်းပါ။ ပထမဆုံး အစိတ်အပိုင်းအသစ်များသည် အနက်ရောင်အမှုန်အမွှားများ၊ အစင်းကြောင်းများ သို့မဟုတ် အရောင်တင်လာပါက၊ အချိန်တံဆိပ်နှင့် ပစ္စည်းလမ်းကြောင်းမှတ်တမ်းသည် ညစ်ညမ်းခြင်း သို့မဟုတ် ပျက်စီးယိုယွင်းခြင်းမှ ကြိုတင်မှန်းဆနိုင်သော အသွင်ကူးပြောင်းမှုကို ပိုင်းခြားရန် ကူညီပေးပါသည်။ ဟိextrusion မှုတ် molding ချို့ယွင်းချက်လမ်းညွှန်ပိုမိုကျယ်ပြန့်သော လက္ခဏာ-သက်သေပြမက်ထရစ်ကို ပေးဆောင်သည်။
ထုတ်ကုန်ဟောင်း၏ ယူဆချက်များကို မတင်သွင်းဘဲ စာရွက်ကို ပြန်လည်ရယူပါ။
၎င်း၏အထောက်အထားနှင့် နယ်ပယ် ရှင်းနေမှသာ သိမ်းဆည်းထားသော စာရွက်သည် အသုံးဝင်ပါသည်။ ဝင်လာသောမှတ်တမ်းတွင် ထုတ်ကုန်ပြန်လည်ပြင်ဆင်မှု၊ ပုံစံခွက်နှင့် ကိရိယာပေါင်းစပ်မှု၊ အစေးအဆင့်၊ သက်ဆိုင်ရာ ထိန်းချုပ်ကိရိယာဖိုင်၊ အတည်ပြုချက်အခြေအနေနှင့် နောက်ဆုံးအတည်ပြုသည့်ရက်စွဲတို့ကို ဖော်ပြရပါမည်။ သုံးစွဲခွင့် အခွင့်အရေးများသည် ထွက်ရှိလာသော ထုတ်လုပ်မှု ချက်ပြုတ်နည်းများကို ဖွံ့ဖြိုးတိုးတက်မှု စမ်းသပ်မှုများနှင့် ခွဲခြားသင့်သည်။ ဖိုင်တစ်ခုကို မတင်မီ၊ ဟာ့ဒ်ဝဲမှန်ကြောင်း သက်သေအဖြစ် ဟင်းချက်နည်းအမည်ကို အသုံးပြုခြင်းထက် ရုပ်ပိုင်းဆိုင်ရာ စက်အခြေအနေသည် ဖိုင်နှင့်ကိုက်ညီကြောင်း အော်ပရေတာမှ အတည်ပြုသင့်သည်။
ကြော်သည့်အတိုင်းအတာကို စနစ်များဖြင့် ခွဲနိုင်သည်။ ပင်မ HMI တွင် မှိုဖွင့်ခြင်းနှင့် အနီးကပ် အနေအထားများ၊ ရွေ့လျားမှုအမြန်နှုန်းများ၊ နှောင့်နှေးမှုများ၊ လေမှုတ်ချိန်၊ အအေးခံချိန်၊ ထုတ်ယူသည့် ယုတ္တိဗေဒနှင့် လုပ်ဆောင်ချက်ရွေးချယ်မှုများ ပါဝင်နိုင်သည်။ သီးခြား နံရံအထူထိန်းကိရိယာသည် ရိုက်ချက် သို့မဟုတ် စက်ဝိုင်းအချက်အလက်၊ ကွက်လပ်တန်ဖိုးများနှင့် parison ပရိုဖိုင်ကို ထိန်းထားနိုင်သည်။ ရေအောက်စက်ကိရိယာများသည် ဖြတ်တောက်ခြင်း၊ ယိုစိမ့်ခြင်းစမ်းသပ်ခြင်း သို့မဟုတ် သယ်ယူကိရိယာဆက်တင်များကို ဆက်လက်ထိန်းသိမ်းထားနိုင်သည်။ Kinggle မှ လက်ခံကျင်းပခဲ့ပါသည်။Moog DigiPack III လက်စွဲစာအုပ်သိမ်းဆည်းထားသော ကွန်တိန်နာဖိုင်များတွင် ပရိုဂရမ်ပြုလုပ်ထားသော parison ပရိုဖိုင်နှင့် ကိရိယာတန်ဆာပလာများ ချိန်ညှိခြင်း အချက်အလက်တို့ ပါဝင်နိုင်သည်ဟု ရှင်းပြသည်။ ကွန်တိန်နာတစ်ခုမှ အခြားတစ်ခုသို့ ပြောင်းလဲရာတွင် တိကျသော သေတ္တာအကွာအဝေးကိရိယာ ချိန်ညှိခြင်းသည် အရေးကြီးကြောင်းလည်း ဖော်ပြထားသည်။
ထိုအထောက်အထားများသည် အရေးကြီးသောစည်းမျဉ်းကို ပံ့ပိုးပေးသည်- လည်ပတ်ရန် ချိန်ညှိထားသည့်ကိရိယာမှ ဆော့ဖ်ဝဲဖိုင်ကို မဖြုတ်ပါနှင့်။ မှိုပြောင်းလဲမှုတစ်ခုသည် die-gap tooling ပြောင်းလဲမှုတစ်ခု လိုအပ်နိုင်သည်ဟု အလားတူ controller manual မှ မှတ်သားထားသည်။ သေတ္တာတစ်လုံး၊ mandrel နှင့် စံကိုက်ချိန်ညှိမှုတစ်ခုပါရှိသော လက်ခံကွန်တိန်နာကို ထုတ်လုပ်သည့်ဖိုင်သည် ထိုအရာများပြောင်းလဲပြီးနောက် အလိုအလျောက်တရားဝင်မည်မဟုတ်ပါ။ စက်ရုံမှ မာစတာဆက်တင်များကို အတည်ပြုသည့်အခါတွင်၊ တင်ထားသော ပြန်လည်ပြင်ဆင်မှုကို ထုတ်ဝေသည့်မှတ်တမ်းနှင့် နှိုင်းယှဉ်ပြီး တမင်ခြားနားမှုမှန်သမျှကို မှတ်တမ်းတင်ပါ။ ပထမပိုင်းများကို ချိန်ညှိနေစဉ် မာစတာကို ထပ်မရေးပါနှင့်။
စက်၏ သီးခြားလုပ်ထုံးလုပ်နည်းမှ ခွင့်ပြုထားသော လှုပ်ရှားမှုများကိုသာ သက်သေပြရန် လူကိုယ်တိုင် သို့မဟုတ် စနစ်ထည့်သွင်းမှုမုဒ်ကို အသုံးပြုပါ။ အလိုအလျောက် စက်ဘီးမစီးမီ မှိုရှင်းလင်းရေး၊ လေမှုတ်ပင် သို့မဟုတ် ပင်တိုင်ဆက်နွယ်မှု၊ သေ-ဦးခေါင်းနှင့် ပလပ်စတစ်အနေအထား၊ အထွက်လမ်းကြောင်း၊ အစောင့်များနှင့် တုံ့ပြန်ချက်များကို စစ်ဆေးအတည်ပြုပါ။ Kinggle ၏ လည်ပတ်မှုလက်စွဲသည် လက်စွဲလုပ်ဆောင်ချက်များကို ဖော်ပြထားပြီး လေမှုတ်ပင်န်လှုပ်ရှားမှုသည် အဖွင့်ပုံစံခွက်နှင့် ညှိနှိုင်းရမည်ဟု သတိပေးထားသည်။ အင်တာဖေ့စ်များနှင့် ရွေးချယ်နိုင်သော လုပ်ဆောင်ချက်များ ကွဲပြားသောကြောင့်၊HMI ဆက်တင်များနှင့် နှိုးစက်လမ်းညွှန်အစားထိုးအဖြစ် အသုံးပြုမည့်အစား စက်လက်စွဲစာအုပ် အတိအကျကို တွဲဖတ်သင့်သည်။
ချိန်ညှိခြင်းစတင်သောအခါ၊ ဖော်ပြထားသည့်အကြောင်းပြချက်အတွက် ထိန်းချုပ်ထားသောကိန်းရှင်တစ်ခုကိုပြောင်းပါ၊ အဟောင်းနှင့်အသစ်တန်ဖိုးများကိုမှတ်တမ်းတင်ကာ ၎င်းကိုမဆုံးဖြတ်မီ လုပ်ငန်းစဉ်တုံ့ပြန်မှုကိုစောင့်ပါ။ Parison ဖြန့်ဖြူးမှု၊ အစိတ်အပိုင်းအလေးချိန်၊ ထုတ်ယူမှုအပြုအမူ၊ အအေးခံခြင်းနှင့် မှိုအနေအထား အပြန်အလှန် သက်ရောက်မှုရှိသည်။ ဟိparison programming လမ်းညွှန်ပုံပန်းသဏ္ဍာန်တစ်ခုတည်းဖြင့် ချောမွတ်သောအမှတ်များအစား တိုင်းတာထားသော နံရံတည်နေရာများနှင့် ပရိုဖိုင်ကို မည်သို့ချိတ်ဆက်ရမည်ကို ရှင်းပြထားသည်။
ပြောင်းလဲမှုအောင်မြင်မှုကို မတိုင်းတာမီ ပထမအပိုင်းများကို မှန်ကန်ကြောင်း စစ်ဆေးပါ။
ပထမအပိတ်အပိုင်းသည် မေးခွန်းတစ်ခုတည်းကိုသာ ဖြေသည်- မျဉ်းသည် တစ်စုံတစ်ခုကို ပုံဖော်နိုင်သည်။ အပိုင်းသည် ပုံဆွဲခြင်း၊ လုပ်ဆောင်နိုင်သော သို့မဟုတ် လုပ်ငန်းစဉ်ဆိုင်ရာ လိုအပ်ချက်များနှင့် ကိုက်ညီကြောင်း သက်သေမပြပါ။ အစောပိုင်းအပိုင်းများကို ရောဂါရှာဖွေနမူနာများအဖြစ် ဆက်ဆံပါ။ ၎င်းတို့ကို အစီအစဥ်၊ အချိန်၊ ဘူတာရုံ၊ အပေါက် သို့မဟုတ် သေထွက်ပေါက်ဖြင့် မှတ်သားပါ။ လုပ်ငန်းစဉ်သည် ပေါင်းစည်းခြင်း၊ လွင့်မျောခြင်း သို့မဟုတ် ထပ်တလဲလဲ ပြုလုပ်ခြင်းရှိမရှိ သိနိုင်ရန် ၎င်းတို့ကို အချိန်အကြာကြီး ထားရှိပါ။
အထောက်အထားနှင့် စုစုပေါင်းအခြေအနေဖြင့် စတင်ပါ။ မှန်ကန်သောအပိုင်းကို အတည်ပြုပြီး ပြန်လည်ပြင်ဆင်မှု၊ အစေးနှင့် အရောင်၊ လည်ပင်း သို့မဟုတ် မျက်နှာပြင် ဂျီသြမေတြီ၊ ပြီးပြည့်စုံသော ဖွဲ့စည်းမှု၊ လမ်းကြောင်းဖြတ်တောက်မှုနှင့် သိသာထင်ရှားသော ပျက်စီးမှုများ။ ထို့နောက် အစိတ်အပိုင်းအလေးချိန်၊ နံရံဖြန့်ဝေမှု၊ အရေးကြီးသောအတိုင်းအတာ၊ အသွင်အပြင်နှင့် လိုအပ်သော လုပ်ဆောင်မှုစမ်းသပ်မှုများအတွက် ထိန်းချုပ်ထားသော အစီအစဉ်ကို ကျင့်သုံးပါ။ ယိုစိမ့်မှု၊ ကျဆင်းမှု၊ ဖိအား၊ ဝန်၊ ဓာတု-ခံနိုင်ရည်ရှိမှု သို့မဟုတ် အံဝင်ခွင်ကျစမ်းသပ်မှုများသည် ထုတ်ကုန်အလိုက်၊ ဝယ်သူ၏ပုံဆွဲမှု၊ စံနှုန်း သို့မဟုတ် အတည်ပြုမှုအစီအစဉ်မှ လိုအပ်သည့်အရာများသာ ပါဝင်သည်။ universal tolerance သို့မဟုတ် နမူနာအရေအတွက်ကို မတီထွင်ပါနှင့်။
လက်ခံမှုနမူနာသည် တကယ့်ထုတ်လုပ်မှုအစီအစဉ်ကို ကိုယ်စားပြုသင့်သည်။ ဘူတာရုံနှစ်ခုတွင် နှစ်ဖက်စလုံးကို နမူနာယူပါ။ Multi-head သို့မဟုတ် multi-cavity စနစ်ထည့်သွင်းမှုတွင်၊ ပျမ်းမျှအားဖြင့် ပျက်ကွက်နေသော output တစ်ခုကို မဖုံးကွယ်နိုင်စေရန် ဦးခေါင်း သို့မဟုတ် အပေါက်အမှတ်အသားကို ထိန်းသိမ်းပါ။ ရေအောက်ပိုင်းဖြတ်စက် သို့မဟုတ် ယိုစိမ့်စမ်းသပ်သူသည် ရောင်းရနိုင်သော အစိတ်အပိုင်းလုပ်ငန်းစဉ်၏ တစ်စိတ်တစ်ပိုင်းဖြစ်ပါက၊ အဆိုပါကိရိယာသည်လည်း အရည်အချင်းပြည့်မီပါသည်။ မှိုဖြတ်ပြီးနောက် ပျက်သွားသောပုလင်းသည် လက်ခံထားသော ထုတ်လုပ်မှုရလဒ်မဟုတ်ပါ။ ဟိစက်ရုံလက်ခံမှုစမ်းသပ်လမ်းညွှန်တင်ပို့ခြင်းမပြုမီ ကုန်ပစ္စည်း၊ လုပ်ငန်းစဉ်နှင့် စမ်းသပ်မှု အထောက်အထားများကို မည်ကဲ့သို့ ချိတ်ဆက်နိုင်သည်ကို ပြသပါ။ ထုတ်လုပ်မှုပြောင်းလဲမှုများအတွင်း တူညီသောခြေရာခံနိုင်မှုနိယာမကို သက်ရောက်သည်။
အစောင့်များ၊ တုံ့ပြန်ချက်၊ အသုံးအဆောင်များ၊ လူကိုယ်တိုင် ရွေ့လျားမှုများနှင့် ပစ္စည်းစီးဆင်းမှုသည် အတည်ပြုထားသည့် စနစ်ထည့်သွင်းမှုကို သဘောတူပါသည်။
ဖော်ထုတ်ထားသော နမူနာများသည် ပုံဆွဲခြင်း၊ အမြင်အာရုံ၊ အတိုင်းအတာ၊ နံရံနှင့် သက်ဆိုင်သည့် လုပ်ဆောင်မှုဆိုင်ရာ လိုအပ်ချက်များကို ကျော်ဖြတ်သည်။
စက်ရုံ၏ သတ်မှတ်ထားသော ဆက်တိုက် သို့မဟုတ် အချိန်အခြေခံ ထုတ်လုပ်မှုပြတင်းပေါက်သည် သက်ဆိုင်ရာ ထုတ်ကုန်အားလုံးကို ဖြတ်ကျော်သွားပါသည်။
စက်ရုံ၏ သတ်မှတ်ထားသော အခွင့်အာဏာဖြင့်သာ လိုင်းကို လွှတ်ပေးပါ။ လက်ခံထားသောနမူနာများနှင့် ၎င်းတို့ထုတ်လုပ်ခဲ့သော ချက်ပြုတ်နည်းပြန်လည်ပြင်ဆင်မှုကို မှတ်တမ်းတင်ပါ။ လုပ်ငန်းစဉ်သည် ၎င်း၏ အရည်အချင်းပြည့်မီသော အကွာအဝေးကို မထားခဲ့ဘဲ အတည်ပြုထားသောဝင်းဒိုးသို့ မရောက်ရှိနိုင်ပါက၊ ဆက်တင်များ တိုးလာနေခြင်းကို ရပ်လိုက်ပြီး ကိရိယာတန်ဆာပလာများ၊ အသုံးအဆောင်များ၊ ပစ္စည်း၊ စက်အခြေအနေ သို့မဟုတ် မူရင်းလုပ်ငန်းစဉ် ဒီဇိုင်းကို စုံစမ်းပါ။ Kinggle ရဲ့အသုံးဝင်မှုလိုအပ်ချက်လမ်းညွှန်မတည်မငြိမ်သောလေ၊ ရေ သို့မဟုတ် လျှပ်စစ်ပေးဝေမှုမှ စက်ဆက်တင်ပြဿနာကို ခွဲခြားကူညီပေးသည်။
မှတ်တိုင်အပြင်ဘက်တွင် ပြင်ဆင်မှုရွှေ့ခြင်းဖြင့် ပြောင်းလဲချိန်ကို လျှော့ချပါ။
အန္တရာယ်အကင်းဆုံးအခွင့်အရေးသည် အများအားဖြင့် ကမာရွတ်ထက်မြန်သောအလုပ်မဟုတ်ပေ။ ၎င်းသည် ရပ်တန့်ထားသော ပြတင်းပေါက်တွင် မဖြစ်သင့်သော အလုပ်များကို ဖယ်ရှားခြင်း ဖြစ်သည်။ မှတ်တမ်းတင်ထားသော အပြောင်းအလဲကို ပြန်လည်သုံးသပ်ပြီး နှောင့်နှေးမှုတိုင်းကို အမျိုးအစားခွဲပါ- ပုံစံခွက်ကို စောင့်ဆိုင်းခြင်း၊ ပြန်လည်ပြင်ဆင်မှုကို အတည်ပြုခြင်း၊ ရေပိုက်ကို ရှာဖွေခြင်း၊ ပစ္စည်းထည့်သော ကွန်တိန်နာကို သန့်ရှင်းရေးလုပ်ခြင်း၊ ဖိုင်ကို ဒေါင်းလုဒ်ဆွဲခြင်း၊ စမ်းသပ်ကိရိယာကို ရှာဖွေခြင်း၊ အရည်အသွေးကို စောင့်ခြင်း သို့မဟုတ် ပျက်စီးနေသော ချိတ်ဆက်မှုကို ပြုပြင်ပေးခြင်း။ ပြင်ဆင်မှုမှာ ထုတ်လုပ်မှု သို့မဟုတ် စောင့်ကြပ်ခြင်းတွင် အနှောင့်အယှက်မဖြစ်စေသောကြောင့် အဆိုပါလုပ်ငန်းအများအပြားကို နောက်ဆုံးလက်ခံထားသော အပိုင်းဟောင်းမတိုင်မီ ပြီးမြောက်နိုင်သည် သို့မဟုတ် အတည်ပြုနိုင်သည်။
ထပ်ခါတလဲလဲ ထုတ်ကုန်မိသားစုတစ်ခုစီအတွက် အဆင်သင့်သုံးနိုင်သောကိရိယာတစ်ခုကို ဖန်တီးပါ။ ၎င်းတွင် အတည်ပြုထားသော ချိတ်ဆက်မှုမြေပုံများ၊ ကာကွယ်ထားသော ချိတ်များ၊ တံဆိပ်တပ်ထားသော ပိုက်များ၊ အာရုံခံကွင်းများ၊ အတည်ပြုထားသော စာရွက်အညွှန်းများ၊ နမူနာအစီအစဉ်များနှင့် ရေအောက်ပိုင်းပြောင်းလဲမှု အစိတ်အပိုင်းများ ပါဝင်နိုင်သည်။ ဆိုင်ပတ်ဝန်းကျင်ကို ရှင်သန်စေသော အမြင်အာရုံ အထောက်အထားကို အသုံးပြုပါ။ မှိုများနှင့် ကိရိယာတန်ဆာပလာများကို သိမ်းဆည်းထားပါ၊ သို့မှသာ အချက်များအား ရုတ်သိမ်းခြင်းနှင့် ချိတ်ဆက်မှုမျက်နှာများကို လက်လှမ်းမီနိုင်စေရန်နှင့် ကာကွယ်ထားရန်။ အစုံလိုက်သည် ရှာဖွေခြင်းနှင့် အနက်ဖွင့်ခြင်းကို လျှော့ချသင့်သည်။ ထိန်းချုပ်ထားသော အရာတစ်ခု ပျောက်ဆုံးသွားသောအခါ ၎င်းသည် အစားထိုးမှုကို ဘယ်သောအခါမှ မအားပေးသင့်ပါ။
အင်ဂျင်နီယာပြန်လည်သုံးသပ်ပြီးမှသာ အင်တာဖေ့စ်များကို စံသတ်မှတ်ပါ။ တသမတ်တည်းရှိသော ရေပိုက်တည်နေရာများ၊ ချိတ်ဆက်ကိရိယာ ခွဲခြားသတ်မှတ်ခြင်း၊ တပ်ဆင်ခြင်း အကိုးအကားများနှင့် စာရွက်အမည်ပေးခြင်းတို့သည် ဆုံးဖြတ်ချက်အချိန်ကို လျှော့ချနိုင်သော်လည်း ၎င်းတို့သည် ဖိအား၊ အပူချိန်၊ စီးဆင်းမှု၊ လှုပ်ရှားမှုနှင့် ဘေးကင်းရေးလိုအပ်ချက်များနှင့် ကိုက်ညီရပါမည်။ အမြန်ပြောင်းလဲခြင်းအင်္ဂါရပ်ကို ထည့်သွင်းစဉ်းစားပါက၊ အပြုသဘောဆောင်သောသော့ခတ်ခြင်း၊ တုံ့ပြန်ချက်၊ ယိုစိမ့်မှု၊ ပြုပြင်ထိန်းသိမ်းမှု၊ အမှားအယွင်းများကို သက်သေပြခြင်းနှင့် ဆိုက်၏အန္တရာယ်အကဲဖြတ်ခြင်းအပါအဝင် စနစ်အပြည့်အစုံကို အကဲဖြတ်ပါ။ အမြန်နှုန်းပရောဂျက်ကို စာရွက်စာတမ်းမရှိသော ဟာ့ဒ်ဝဲမွမ်းမံမှုအဖြစ်သို့ မပြောင်းလဲပါနှင့်။
တစ်ကြိမ်လျှင် တိုးတက်မှုတစ်ခုကို ရွေးချယ်ရန် ပြောင်းလဲမှုမှတ်တမ်းကို အသုံးပြုပါ။ အရောင်ရှင်းလင်းမှု လွှမ်းမိုးနေပါက၊ ပစ္စည်းလမ်းကြောင်းလမ်းကြောင်းနှင့် အတည်ပြုထားသော သုတ်သင်ရှင်းလင်းရေးဗျူဟာကို စစ်ဆေးပါ။ ချိန်ညှိမှုလွှမ်းမိုးနေပါက၊ သိုလှောင်မှုကိုစစ်ဆေးပါ၊ အင်္ဂါရပ်များနှင့်မှိုအခြေအနေများကိုရှာဖွေပါ။ ပထမပိုင်းညှိခြင်းအား လွှမ်းမိုးထားပါက၊ စာရင်းစစ် စာရွက်ပိုင်း အုပ်ချုပ်မှု၊ စောင့်ဆိုင်းနေသော အရည်အသွေးသည် လွှမ်းမိုးနေပါက၊ အကြိုအဆင့် ချိန်ညှိထားသော တိုင်းတာမှုများနှင့် အလုပ်ထုတ်နိုင်သူကို သတ်မှတ်ပါ။ ရည်မှန်းချက်သည် စံချိန်တင်ခြောက်သွေ့သောပြောင်းလဲမှုမဟုတ်ဘဲ အပိုင်းအစများနောက်တွင် ပြန်လည်လက်ခံနိုင်သော ပထမဆုံးထုတ်လုပ်ရေးပြတင်းပေါက်တစ်ခုဖြစ်သည်။
ပြုပြင်ထိန်းသိမ်းခြင်းလုပ်ငန်းကိုလည်း အထူးတလည် စီစဉ်ဆောင်ရွက်သင့်သည်။ ပြောင်းလဲမှုတစ်ခုသည် စစ်ဆေးခြင်းအတွက် ဝင်ရောက်ခွင့်ကို ပေးစွမ်းနိုင်သော်လည်း အလုပ်များကို ပေါင်းစပ်ခြင်းဖြင့် နယ်ပယ်၊ လူများနှင့် စွမ်းအင်ထိန်းချုပ်မှု လိုအပ်ချက်များကို ပြောင်းလဲစေသည်။ ကိုသုံးပါ။ကြိုတင်ကာကွယ်ထိန်းသိမ်းမှုစာရင်းအစီအမံကြားဝင်မှုတစ်ခုတွင် မည်သည့်အရာပါဝင်သည်ကို ဆုံးဖြတ်ရန်။ ထပ်တလဲလဲ စက်ကိရိယာပြဿနာများကို မြင်နိုင်စေရန် ထုတ်ကုန်ထည့်သွင်းမှုပြောင်းလဲမှုများမှ ပြုပြင်ထိန်းသိမ်းမှုတွေ့ရှိချက်များကို သီးခြားထားရှိပါ။
နောက်ပြေးမှုကို ပိုမိုလွယ်ကူစေမည့် အပြောင်းအလဲမှတ်တမ်းတစ်ခုကို တည်ဆောက်ပါ။
အသုံးဝင်သော မှတ်တမ်းတစ်ခုသည် ပြီးမြောက်ရန် တိုတောင်းလောက်အောင် တိုတောင်းပြီး လည်ပတ်မှုကို ပြန်လည်တည်ဆောက်ရန် လုံလောက်ပါသည်။ အထောက်အထားဖြင့် စတင်ပါ- ရက်စွဲနှင့် အချိန်၊ စက်၊ အထွက်နှင့် အဝင်ထုတ်ကုန် တည်းဖြတ်မှုများ၊ ပုံစံခွက်နှင့် ကိရိယာ IDs၊ ပစ္စည်းအဆင့်များနှင့် စာရေးများ၊ ဟင်းချက်နည်း ပြင်ဆင်မှုများ၊ အဖွဲ့၀င်များနှင့် ထုတ်ဝေခွင့်အာဏာ။ အစောပိုင်းသတ်မှတ်ထားသော အချိန်ကိုက်အချက်လေးချက်အပြင် သုတ်သင်ရှင်းလင်းသည့်ပစ္စည်း၏ ပမာဏ သို့မဟုတ် အလေးချိန်၊ စနစ်ထည့်သွင်းမှု ပယ်ချခြင်းနှင့် ထိန်းသိမ်းထားသော ထုတ်ကုန်တို့ကို ပေါင်းထည့်ပါ။ အကယ်၍ အပင်သည် အကွက်တစ်ခုအား ယုံကြည်စိတ်ချစွာ မတိုင်းတာနိုင်ပါက ၎င်းကို ခန့်မှန်းခြင်းထက် မရနိုင်ဟု တံဆိပ်ကပ်ပါ။
ခြွင်းချက်များကို ကြည့်ရှုနိုင်သော ဘာသာစကားဖြင့် မှတ်တမ်းတင်ပါ။ "မှိုပတ်လမ်း B မှ အအေးခံခြင်းမှ စီးဆင်းမှု မရှိခြင်း" သည် "ရေပြဿနာ" ထက် ပိုအသုံးဝင်သည်။ "ချက်ပြုတ်နည်း ဖိုင် 14 ကို တင်ပြီးပြီ၊ အောက်ပိုင်းစမ်းသပ်သူသည် SKU X တွင် ကျန်ရှိနေသည်" သည် လက်လွှဲမှု မအောင်မြင်မှုကို ဖော်ထုတ်သည်။ မမျှော်လင့်ထားသော ဝတ်ဆင်မှု၊ ယိုစိမ့်မှု၊ ပျက်စီးနေသော ချိတ်ဆက်ကိရိယာများ သို့မဟုတ် ထပ်တလဲလဲနိုင်သော အစိတ်အပိုင်း ချွတ်ယွင်းချက်များကို သက်ဆိုင်ရာ အထောက်အထား အမှတ်အသားဖြင့် ဓာတ်ပုံရိုက်ပါ။ အော်ပရေတာမှတ်ချက်တွင် ထည့်သွင်းမည့်အစား ပြုပြင်ထိန်းသိမ်းမှု သို့မဟုတ် ကိုက်ညီမှုမရှိသောစနစ်သို့ ပြုပြင်ခြင်းလုပ်ငန်းကို ချိတ်ဆက်ပါ။
| မှတ်တမ်းတုံး | အနည်းဆုံး အသုံးဝင်သော နယ်ပယ်များ | မေးခွန်းက နောက်တစ်ကြိမ် ဖြေပေးမှာပါ။ |
|---|---|---|
| အလုပ်အထောက်အထား | စက်၊ ထုတ်ကုန်၊ မှို၊ ကိရိယာတန်ဆာပလာ၊ ပစ္စည်းနှင့် ဟင်းချက်နည်း ပြန်လည်ပြင်ဆင်မှုများ | ရုပ်ပိုင်းဆိုင်ရာနှင့် ဒစ်ဂျစ်တယ် ပက်ကေ့ဂျ် တူညီပါသလား။ |
| အချိန် | နောက်ဆုံးလက်ခံထားသော အပိုင်းဟောင်း၊ ပထမပိုင်းအသစ်ဖွဲ့စည်း၊ ပထမလက်ခံသည့်အပိုင်း၊ တည်ငြိမ်သော ပြတင်းပေါက်ထွက်ရှိမှု | ရပ်တန့်ထားသောကြားကာလသည် အရည်အချင်းပြည့်မီသောအချိန်ဖြစ်လာခဲ့သည် ။ |
| ဆုံးရှုံးမှု | ပမာဏကို ဖယ်ရှားခြင်း၊ တပ်ဆင်ခြင်း ငြင်းပယ်ခြင်း၊ ထုတ်ကုန်နှင့် လုပ်အားကို အခန်းကဏ္ဍအလိုက် ဖယ်ရှားပါ။ | ပိုတိုတဲ့ ရပ်တန့်မှုဟာ အရှုံးကို တခြားနေရာကို ရွှေ့လိုက်သလား။ |
| နှောင့်နှေးကုဒ် | စောင့်ဆိုင်းခြင်း၊ ရှာဖွေခြင်း၊ ပြုပြင်ခြင်း၊ သန့်ရှင်းရေး၊ ချိန်ညှိခြင်း၊ စမ်းသပ်ခြင်း သို့မဟုတ် ခွင့်ပြုချက် | မည်သည့်ပြင်ဆင်မှု သို့မဟုတ် စနစ်ပြဿနာကို မြှင့်တင်သင့်သနည်း။ |
| လက်ခံသည်။ | နမူနာ ID များ၊ တိုင်းတာမှုများ၊ စမ်းသပ်မှုများ၊ အတည်ပြုချက်နှင့် အပြီးသတ် ချက်ပြုတ်နည်း ပြန်လည်ပြင်ဆင်ခြင်း။ | ဘယ်အထောက်အထားက လိုင်းကိုထုတ်ခဲ့တာလဲ။ |
| ခြွင်းချက် | တွေ့ရှိထားသည့် ပြဿနာ၊ ပိုင်ရှင်၊ ထိန်းသိမ်းမှုနှင့် ချိတ်ဆက်ထားသော လုပ်ဆောင်ချက် | အလုပ်အတူတူမပြန်ခင် ဘာတွေပြင်ရမှာလဲ |
အကောင်းဆုံးလုပ်ဆောင်မှုတစ်ခုအပေါ် အားကိုးမည့်အစား ထုတ်ကုန်မိသားစုအလိုက် ထပ်ခါတလဲလဲ အပြောင်းအလဲများကို ပြန်လည်သုံးသပ်ပါ။ ထပ်တလဲလဲခြွင်းချက်များနှင့် ထပ်ခါတလဲလဲ အပိုင်းအစမုဒ်တစ်ခုစီ၏ ပျမ်းမျှနှင့် ပျံ့နှံ့မှုကို ရှာဖွေပါ။ ပုံမှန်မဟုတ်သော မြန်ဆန်သောဖြစ်ရပ်တစ်ခုသည် စစ်ဆေးမှုတစ်ခုကို ချန်လှပ်ထားနိုင်ပြီး စံပြအခြေအနေများမှ အကျိုးကျေးဇူးများ သို့မဟုတ် မတူညီသောလက်ခံမှုဆိုင်ရာ အဓိပ္ပါယ်ဖွင့်ဆိုချက်များကို အသုံးပြုထားသည်။ ဒေတာ၏ရည်ရွယ်ချက်မှာ စံနှုန်းနှင့် ပြင်ဆင်မှုကို မြှင့်တင်ရန်ဖြစ်ပြီး အကာအကွယ်များကို ကျော်လွှားရန် အော်ပရေတာများအား ဖိအားပေးရန် မဟုတ်ပါ။

လက်ရှိအတည်ပြုထားသော အခြေခံလိုင်းနှင့် နောက်လုပ်ဆောင်ချက်ဖြင့် မှတ်တမ်းကို ပိတ်ပါ။ ပြောင်းလဲမှုသည် ပိုမိုကောင်းမွန်သော စနစ်ထည့်သွင်းမှုကို ဖြစ်ပေါ်စေပါက၊ မာစတာကို မွမ်းမံမွမ်းမံခြင်းမပြုမီ စက်ရုံ၏ ခွင့်ပြုချက်လုပ်ငန်းစဉ်မှတစ်ဆင့် ပြန်လည်ပြင်ဆင်ထားသော တန်ဖိုးများကို လမ်းကြောင်းပေးပါ။ ဒီဇိုင်းပြဿနာတစ်ခုပေါ်လာပါက၊ အင်ဂျင်နီယာက ၎င်းကိုပိတ်သည်အထိ ယာယီထိန်းချုပ်မှုကို မြင်သာအောင်ထားပါ။ ဤစည်းကမ်းချက်သည် လေမှုတ်ပုံသွင်းစက်တစ်ခုစီကို အခြားအထီးကျန်အပြောင်းအရွှေ့ကိစ္စထက် အသုံးပြုနိုင်သော အထောက်အထားအဖြစ် ပြောင်းလဲပေးသည်။
လေမှုတ်ပုံသွင်းခြင်း ပြောင်းလဲမှုနှင့် ပတ်သက်သော အမေးများသော မေးခွန်းများ
လေမှုတ်ပုံသွင်းစက် ပြောင်းလဲခြင်းတွင် အဘယ်အရာပါဝင်သနည်း။
ပြီးပြည့်စုံသောပြောင်းလဲမှုတွင် မှို၊ အသေနှင့် mandrel၊ လေမှုတ်တံ၊ အူတိုင် သို့မဟုတ် ထည့်သွင်းမှုများ၊ အစေး၊ masterbatch၊ regrind စည်းမျဉ်း၊ HMI စာရွက်၊ နံရံအထူပရိုဖိုင်၊ ထုတ်ယူရန်၊ ညှပ်စက်၊ ယိုစိမ့်မှုစမ်းသပ်ကိရိယာ၊ သယ်ယူပို့ဆောင်ရေးလမ်းညွှန်များ၊ အညွှန်းများနှင့် ထုပ်ပိုးမှုတို့ ပါဝင်နိုင်သည်။ တိကျသောနယ်ပယ်သည် အထွက်နှင့် အဝင်ထုတ်ကုန်ပက်ကေ့ချ်များအကြား ကွာခြားချက်များအပေါ် မူတည်ပါသည်။ ရပ်တန့်ခြင်းမပြုမီ ထိုကွဲပြားမှုများကို သတ်မှတ်ပါ။ ပုံစံခွက်ကိုသာ စာရင်းသွင်းထားပါက၊ အဖွဲ့သည် ပစ္စည်းဟောင်းလမ်းကြောင်း၊ ထိန်းချုပ်ကိရိယာဖိုင် သို့မဟုတ် ရေစီးကြောင်းဆက်တင်ဖြင့် ပြန်လည်စတင်နိုင်သည်။
ပြောင်းလဲမှုအချိန်သည် မည်သည့်အချိန်တွင် စတင်၍ ရပ်တန့်သင့်သနည်း။
လက်တွေ့ကျသော အဓိပ္ပါယ်ဖွင့်ဆိုချက်သည် ထွက်သွားသည့်အလုပ်မှ နောက်ဆုံးလက်ခံထားသောအပိုင်းတွင် စတင်ပြီး ဝင်လာသောအလုပ်အတွက် ပထမဆုံးလက်ခံထားသော ထုတ်လုပ်ရေးဝင်းဒိုးတွင် အဆုံးသတ်သည်။ ပထမဖွဲ့စည်းသည့်အပိုင်းနှင့် ပထမလက်ခံသည့်အပိုင်းအတွက် အလယ်အလတ်အချိန်များကို မှတ်တမ်းတင်ပါ။ သက်ဆိုင်ရာဘူတာရုံများ၊ အပေါက်များ သို့မဟုတ် ဦးခေါင်းများအားလုံးရှိ သတ်မှတ်ထားသော တစ်ဆက်တည်းအရေအတွက် သို့မဟုတ် အချိန်အခြေခံနမူနာကဲ့သို့သော ထုတ်လုပ်မှုပြတင်းပေါက်ကို စက်ရုံမှ သတ်မှတ်ရပါမည်။ တူညီသော အဓိပ္ပါယ်ဖွင့်ဆိုချက်ကို အသုံးပြုခြင်းဖြင့် အနာဂတ် နှိုင်းယှဉ်မှုများကို အဓိပ္ပာယ်ရှိစေသည်။
အပင်တစ်ပင်သည် လေမှုတ်ပုံသွင်းခြင်းမှိုပြောင်းလဲမှုအချိန်ကို ဘေးကင်းစွာ မည်သို့လျှော့ချနိုင်မည်နည်း။
ဤလုပ်ငန်းများကို စွက်ဖက်ခြင်းမရှိဘဲ လုပ်ဆောင်နိုင်သည့် ရပ်တန့်ထားသော ကြားကာလပြင်ပတွင် မှတ်ပုံတင်ခြင်း၊ အဆင့်သတ်မှတ်ခြင်း၊ သန့်ရှင်းရေး၊ ချက်ပြုတ်နည်းစိစစ်ခြင်း၊ တိုင်းတာပြင်ဆင်ခြင်းနှင့် အရည်အသွေးအစီအမံများကို ရွှေ့ပါ။ အညွှန်းအင်တာဖေ့စ်များ၊ သိုလှောင်မှုကာကွယ်ရန်၊ အလုပ်-သီးသန့်သေတ္တာများကို ပြင်ဆင်ပြီး လက်လွှဲမှုတစ်ခုစီအတွက် ပိုင်ရှင်များကို ခန့်အပ်ပါ။ ရုပ်ပိုင်းဆိုင်ရာ ပုံစံခွက်အလုပ်မှ သီးခြား စောင့်ဆိုင်းခြင်းနှင့် အမှားပြင်ဆင်ခြင်းအချိန်ကို ပိုင်းခြားစိတ်ဖြာပါ။ အစောင့်များကို ကျော်ဖြတ်ခြင်း၊ အန္တရာယ်ရှိသော စွမ်းအင်ထိန်းချုပ်မှုများကို ကျော်သွားခြင်း၊ အဆင့်သတ်မှတ်မထားသော lifting စက်များကို အသုံးပြုခြင်း သို့မဟုတ် လိုအပ်သောစစ်ဆေးမှုများမပြီးမီ အစိတ်အပိုင်းများကို လက်ခံခြင်းဖြင့် အချိန်ကို လျှော့ချခြင်းမပြုပါနှင့်။
သိမ်းဆည်းထားသော ဟင်းချက်နည်းတစ်ခုကို တင်ခြင်းသည် စနစ်ထည့်သွင်းမှုကို အပြီးသတ်ပါသလား။
နံပါတ်၊ သိမ်းဆည်းထားသော စာရွက်တစ်ခုသည် ထည့်သွင်းထားသော ပုံစံခွက်၊ သေတ္တာကိရိယာ၊ လေမှုတ်တံ၊ ပစ္စည်းနှင့် ထုတ်ကုန်ပြန်လည်ပြင်ဆင်မှုတို့နှင့် ကိုက်ညီရပါမည်။ အချို့သောဆက်တင်များသည် သီးခြား parison controller သို့မဟုတ် downstream machine တွင် နေထိုင်နိုင်သည်။ ဖိုင်အစုံအလင်ကို အတည်ပြုပါ၊ ခွင့်ပြုထားသော လက်စွဲလှုပ်ရှားမှုများကို သက်သေပြပြီး အမှန်တကယ် စက်၏အပြုအမူကို ထုတ်ပြန်ထားသော အခြေခံစာကြောင်းနှင့် နှိုင်းယှဉ်ပါ။ Moog ၏ DigiPack III လက်စွဲစာအုပ်သည် parison-profile နှင့် die-gap tooling calibration အချက်အလက်များဖြင့် သိမ်းဆည်းထားသော ကွန်တိန်နာဖိုင်များကို လင့်ခ်ချိတ်ပေးသည်၊ ထို့ကြောင့် ဟာ့ဒ်ဝဲအထောက်အထားနှင့် ဖိုင်အထောက်အထားတို့သည် ဆက်နွယ်နေရမည်ဖြစ်သည်။
ပစ္စည်းတစ်ခုပြောင်းလဲပြီးနောက် အနက်ရောင်အစက်အပြောက်များ သို့မဟုတ် အရောင်အဆင်းများ အဘယ်ကြောင့် ပေါ်လာသနည်း။
ဖြစ်နိုင်သော အကြောင်းရင်းများတွင် ကိုင်တွယ်ခြင်း သို့မဟုတ် အရည်ပျော်လမ်းကြောင်းတွင် ကျန်ရှိနေသော ပစ္စည်းဟောင်းများ၊ ညစ်ညမ်းသော အစေးများ သို့မဟုတ် ပြန်ကြိတ်ခြင်း၊ စိုစွတ်နေသော ဧရိယာမှ ထွက်ရှိသော ပျက်ဆီးနေသော အစေး၊ အရောင်မညီညာသော ရောစပ်ခြင်း၊ အပူပေးစက်ချို့ယွင်းချက်များ သို့မဟုတ် မသင့်လျော်သော ပိတ်သိမ်းခြင်းနှင့် ဖယ်ရှားရှင်းလင်းခြင်း တို့ ပါဝင်ပါသည်။ ဆက်တင်များမပြောင်းမီ အစေးနှင့် အကူးအပြောင်းမှတ်တမ်းကို ထိန်းသိမ်းပါ။ အတည်ပြုထားသော စက်နှင့် အစေးတင်သွင်းသူ လုပ်ထုံးလုပ်နည်းကို လိုက်နာပါ၊ ပစ္စည်းလမ်းကြောင်းကို စစ်ဆေးပြီး ချွတ်ယွင်းချက်သည် ကျပန်းဖြစ်ခြင်း သို့မဟုတ် parison ပတ်လည်တွင် ပုံသေရှိမရှိ အမျိုးအစားခွဲပါ။ အစေးနှင့် ဦးခေါင်းတိုင်းအတွက် universal cleanse method တစ်ခုသည် လုံခြုံသည်ဟု မယူဆပါနှင့်။
ခက်ခဲသောပြောင်းလဲမှုတစ်ခုနှင့်ပတ်သက်၍ Kinggle သို့ မည်သည့်အချက်အလက်များကို ပေးပို့သင့်သနည်း။
စက်နှင့် ထိန်းချုပ်ကိရိယာ အထောက်အထား၊ အထွက်နှင့် အဝင်ထုတ်ကုန်ပုံဆွဲများ၊ မှိုနှင့် ကိရိယာ IDs၊ အစေးအဆင့်များနှင့် အများအပြား၊ masterbatch နှင့် regrind အသေးစိတ်များ၊ စာရွက်ပြန်လည်ပြင်ဆင်မှု၊ နှိုးစက်မှတ်တမ်း၊ အသုံးဝင်မှုဖတ်ရှုမှုများ၊ ပြောင်းလဲမှုအချိန်ဇယား၊ အမှတ်အသားပြုထားသော နမူနာဓာတ်ပုံများနှင့် တိုင်းတာမှုချို့ယွင်းမှုဒေတာတို့ကို ပေးပို့ပါ။ အန္တရာယ်ဇုန်သို့မ၀င်ဘဲ ဖမ်းယူနိုင်မှသာ ဗီဒီယိုကို ထည့်သွင်းပါ။ တိကျသောအထောက်အထားများသည် ဆွေးနွေးမှုကို ရုပ်ပိုင်းဆိုင်ရာလမ်းကြောင်း၊ ကိရိယာတန်ဆာပလာ၊ ထိန်းချုပ်မှု၊ အသုံးဝင်မှု သို့မဟုတ် တစ်စိတ်တစ်ပိုင်း ဒီဇိုင်းပြဿနာကို ပိုမိုထိရောက်စွာ ခွဲခြားနိုင်စေပါသည်။
ထုတ်ကုန်အထုပ်ပတ်လည်တွင် စက်ကိုစီစဉ်ပါ။
မှိုအသစ်၊ ပစ္စည်းအသစ် သို့မဟုတ် ထပ်ခါတလဲလဲ ပြောင်းလဲမှုပြဿနာအတွက်၊ အမှန်တကယ်အစိတ်အပိုင်းပုံဆွဲခြင်း၊ အစေး၊ ပစ်မှတ်စမ်းသပ်မှုများ၊ မှိုနှင့် ကိရိယာအသေးစိတ်အချက်အလက်များ၊ လက်ရှိစက်အချက်အလက်နှင့် စောင့်ကြည့်လေ့လာထားသော ပြောင်းလဲမှုမှတ်တမ်းကို ပေးပို့ပါ။ Kinggle သည် တူညီသောအထောက်အထားအစုံမှ စက်၊ ကိရိယာတန်ဆာပလာ၊ ထိန်းချုပ်မှုနှင့် ထုတ်လုပ်မှုလိုအပ်ချက်များကို ဆွေးနွေးနိုင်သည်။
သင့်ပရောဂျက်အချက်အလက်ကို ပေးပို့ပါ။အရင်းအမြစ်များနှင့် သက်သေနည်းလမ်းကို စစ်ဆေးခဲ့သည်။
First-party Kinggle စာမျက်နှာများနှင့် Kinggle-hosted manuals များကို machine-interface၊ ပရောဂျက်ထည့်သွင်းမှုနှင့် လေ့ကျင့်ရေးနယ်ပယ်ဖော်ပြချက်များအတွက် အသုံးပြုခဲ့သည်။ ထိန်းချုပ်ကိရိယာထုတ်လုပ်သူ၏လက်စွဲကို သိမ်းဆည်းထားသော-ဖိုင်နှင့် ကိရိယာတန်ဆာပလာ-ချိန်ညှိခြင်းဆိုင်ရာ ဆက်ဆံရေးအတွက် အသုံးပြုခဲ့သည်။ ပစ္စည်းညစ်ညမ်းမှုနှင့် ပျက်စီးယိုယွင်းမှုလမ်းကြောင်းများအတွက် တရားဝင်အစေးထုတ်လုပ်သူလမ်းညွှန်ကို အသုံးပြုခဲ့သည်။ OSHA စည်းမျဉ်းများကို အမေရိကန်ပြည်ထောင်စု ဘေးကင်းရေးနယ်နိမိတ်ကို ဖော်ပြရန်အတွက်သာ အသုံးပြုခဲ့သည်။ အောက်ဖော်ပြပါ အရင်းအမြစ်ကို ကမ္ဘာလုံးဆိုင်ရာ ဟင်းချက်နည်းအဖြစ် တင်ပြထားခြင်းမရှိပါ။
- Kinggle-hosted Automatic Blow Molding Machine Operation Manualစက်တင်ဘာ ၈ ရက်၊ ၂၀၂၆ တွင် ဝင်ရောက်ခဲ့သည်။
- Moog DigiPack III Parison Wall Thickness Controller Manual, MRJ06301Kinggle မှ ဦးစီးကျင်းပသော၊ စက်တင်ဘာလ 8 ရက်၊ 2026 ခုနှစ်တွင် ဝင်ရောက်ခဲ့သည်။
- Kinggle အရောင်းလုပ်ငန်းစဉ်နှင့်အရောင်းအပြီးဝန်ဆောင်မှုစက်တင်ဘာ ၈ ရက်၊ ၂၀၂၆ တွင် ဝင်ရောက်ခဲ့သည်။
- LyondellBasell၊ မှုတ်ပုံသွင်းခြင်းပြဿနာများကို ဖြေရှင်းနည်းစက်တင်ဘာ ၈ ရက်၊ ၂၀၂၆ တွင် ဝင်ရောက်ခဲ့သည်။
- OSHA 29 CFR 1910.147၊ အန္တရာယ်ရှိသောစွမ်းအင်ထိန်းချုပ်မှုစက်တင်ဘာ ၈ ရက်၊ ၂၀၂၆ တွင် ဝင်ရောက်ခဲ့သည်။
- OSHA 29 CFR 1910.212၊ စက်အားလုံးအတွက် အထွေထွေလိုအပ်ချက်များစက်တင်ဘာ ၈ ရက်၊ ၂၀၂၆ တွင် ဝင်ရောက်ခဲ့သည်။