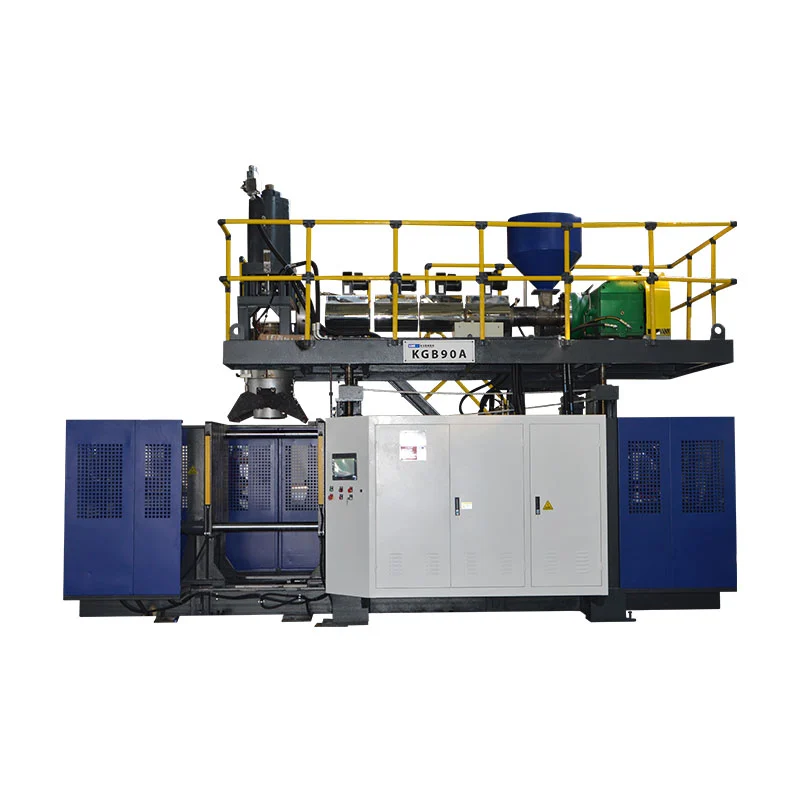
ဦးခေါင်းနှစ်ခု၊ parisons နှစ်ခုနှင့် အပေါက်နှစ်ခုတို့သည် တူညီသောထုတ်လုပ်မှုသဘောတရားတွင် ပါဝင်လေ့ရှိသည်—သို့သော် ၎င်းတို့သည် လဲလှယ်၍မရသော ဝေါဟာရများမဟုတ်ပါ။ မှန်ကန်သော အပြင်အဆင်သည် ပုလင်း၊ ထွက်ပေါက်အစေး၊ မှိုနေရာနှင့် စုစုပေါင်းအရည်ပျော်မှု လိုအပ်ချက်၊ ပစ်မှတ်ခေါင်းရေတွက်ခြင်းမှ စတင်သည်။

“အပေါက်လေးပေါက် ပုလင်းမှုတ်စက်” ကို တောင်းသောဝယ်သူသည် ပလပ်ပေါက်လေးခု၊ မှိုလေးခုနှင့် မှိုစခန်းတစ်ခု သို့မဟုတ် နှစ်ခုကို ရရှိနိုင်သည်။ နောက်ထပ်ဝယ်သူသည် "နှစ်ထပ်ခေါင်းမှုတ်စက်" ကိုတောင်းဆိုသည်မှာ parisons နှစ်ခုကိုသာရည်ညွှန်းခြင်းဖြစ်နိုင်သည်။ ကိုးကားချက်တွင် ဒြပ်စင်တစ်ခုစီကို မဖော်ပြထားပါက၊ ပါတီနှစ်ခုသည် မတူညီသော ပစ္စည်းကိရိယာများကို စိတ်ကူးကြည့်စဉ်တွင် တူညီသောနံပါတ်ကို ဆွေးနွေးနိုင်သည်။
ဤလမ်းညွှန်ချက်သည် အဆိုပါအသုံးအနှုန်းများကို ပိုင်းခြားကာ၊ ဦးခေါင်းရွေးချယ်မှုနောက်ကွယ်ရှိ အတိုင်းအတာကန့်သတ်ချက်များကိုပြသရန် လက်ရှိ Kinggle 2L၊ 5L နှင့် 15L သတ်မှတ်ချက်များကို အသုံးပြုကာ ထုတ်လုပ်မှုအထွက်ကိုတီထွင်ခြင်းမရှိဘဲ တစ်၊ နှစ်၊ သုံး၊ နှင့် လေးခေါင်းဆိုင်ရာ သဘောတရားများကို နှိုင်းယှဉ်ရန်အတွက် အစုလိုက်အပြုံလိုက်ချိန်ခွင်လျှာချသည့်နည်းလမ်းကို ပံ့ပိုးပေးပါသည်။
ပထမဦးစွာ မတူညီသော ရေတွက်မှုလေးခုကို အမည်ပေးလိုက်ပါ။
စကားလုံးခေါင်းစျေးကွက်ထဲမှာ လျော့ရဲရဲသုံးတယ်။ extrusion blow molding die head သည် အရည်ပျော်သွားပြီး tubular parison ကို အသွင်ပြောင်းသည်။ Multi-parison Die ဦးခေါင်းတွင် ပလပ်ပေါက်များစွာရှိသည်။ ထို့နောက် မှိုများသည် အဆိုပါ ပရိဘောဂများ အနီးတစ်ဝိုက်တွင် ပိတ်သွားပြီး မှိုအပေါက်တစ်ခုစီသည် အစိတ်အပိုင်းတစ်ခု ဖြစ်လာသည်။ ဘူတာရုံသည် ၎င်းတို့ကို လက်ခံရရှိသည့် မှိုနှင့် ကလစ်အနေအထား အပြည့်အစုံဖြစ်သည်။ အလွှာသည် extrusion နှင့် die-head system မှ ဖန်တီးထားသော ပစ္စည်းအလွှာဖြစ်သည်။
| ရေတွက်ပါ။ | ရုပ်အဓိပ္ပါယ် | ဥပမာ ဝယ်သူမေးခွန်း | မယူဆပါနဲ့။ |
|---|---|---|---|
| Die-head ပလပ်ပေါက်များ | ပုံသွင်းပွဲတစ်ခုတွင် parisons များ ပေါ်ပေါက်လာစေရန် အဖွင့်များ | အဆိုပြုချက်သည် တစ်ခုတည်း၊ နှစ်ဆ၊ သုံးဆ သို့မဟုတ် လေးခုရှိပါသလား။ | ထွက်ပေါက်အရေအတွက်သည် တူညီသောလက်ခံပုလင်းအရေအတွက်ကို အာမခံပါသည်။ |
| Parisons | မှိုဖြင့်ဖမ်းယူထားသော Tubular အရည်ပျော် အရှည်များ | parison များကြားတွင် ကိုယ်အလေးချိန်နှင့် အချိန်ကို မည်သို့မျှမျှတတဖြစ်မည်နည်း။ | အညီအမျှ ခွဲထားသော ဆိုင်များသည် တူညီသော parisons များကို အမြဲတမ်း ပေးဆောင်ပါသည်။ |
| မှိုပေါက်များ | ပုံသဏ္ဍာန်တစ်ခုတွင် အနီးကပ်ဖွဲ့စည်းထားသော အစိတ်အပိုင်းများ | ပုံစံခွက်သည် ပွဲတစ်ခုလျှင် တစ်ပိုင်း၊ နှစ်ပိုင်း သို့မဟုတ် လေးပိုင်း ပြုလုပ်ပါသလား။ | ထိုအပေါက်သည် မှိုစခန်းအရေအတွက်ကို ဖော်ပြသည်။ |
| ဘူတာများ | စက်အသုံးပြုသော မှိုနှင့် ကလစ်အနေအထားများကို ပြီးပြည့်စုံအောင်ပြုလုပ်ပါ။ | စက်သည် single station သို့မဟုတ် double station လား။ | အဲဒါက ဒုတိယဘူတာက ဒုတိယသေဆုံးတဲ့ ခေါင်းပါ။ |
| အလွှာ | နံရံဖွဲ့စည်းပုံတစ်လျှောက်တွင် ပစ္စည်းအလွှာများ | အပိုင်းသည် monolayer သို့မဟုတ် multilayer ဖြစ်ပါသလား။ | “အလွှာနှစ်ထပ်” ဆိုသည်မှာ ခေါင်းနှစ်ထပ် သို့မဟုတ် အပေါက်နှစ်ထပ်ကို ဆိုလိုသည်။ |
အမှီအခိုကင်းသော အသုံးအဆောင် စာပေများသည် တူညီသော ကွဲပြားမှုကို ဖြစ်စေသည်။ ဟိR&B စဉ်ဆက်မပြတ် extrusion shuttle ဒေတာစာရွက်ပလပ်ပေါက်များစွာပါသော အသေခေါင်းပုံစံဖွဲ့စည်းမှုများမှ သီးခြားစီစဥ်တစ်ခု သို့မဟုတ် နှစ်ခု-ဘူတာကုပ်ပုံစံများကို စာရင်းပြုစုထားသည်။ ယင်းခွဲထွက်မှုသည် မည်သည့် RFQ တွင်မဆို အသုံးဝင်သည်- မတူညီသောလိုင်းများတွင် ဘူတာများ၊ အသေထွက်ပေါက်များ၊ မှိုပေါက်များနှင့် အလွှာများကို သတ်မှတ်ပါ။
အသေခေါင်းပေါက်များသည် ပလပ်ပေါက်များအဖြစ် မည်သို့ပြောင်းလဲလာသနည်း။
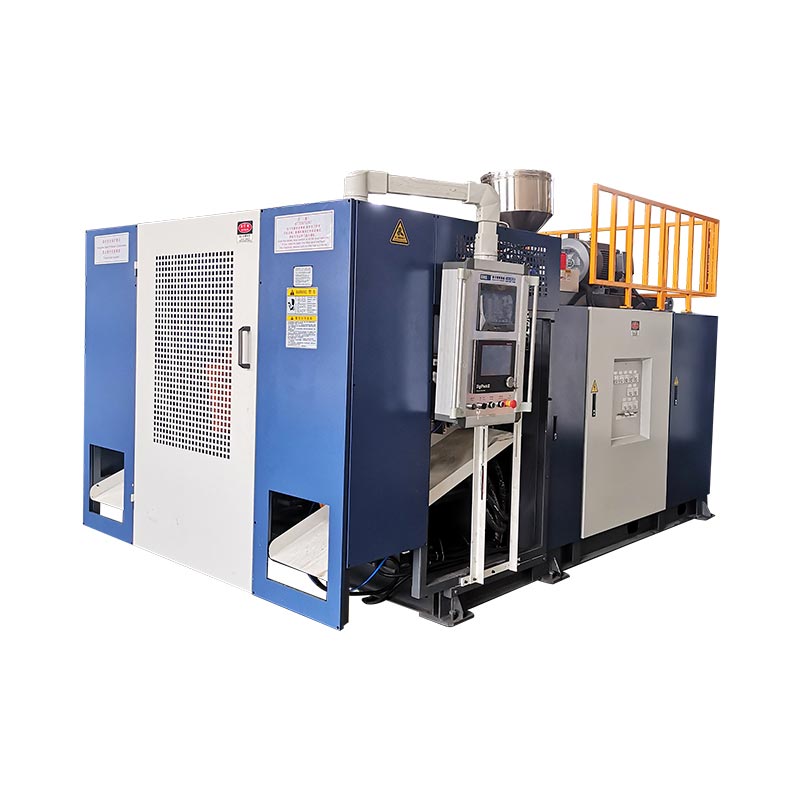
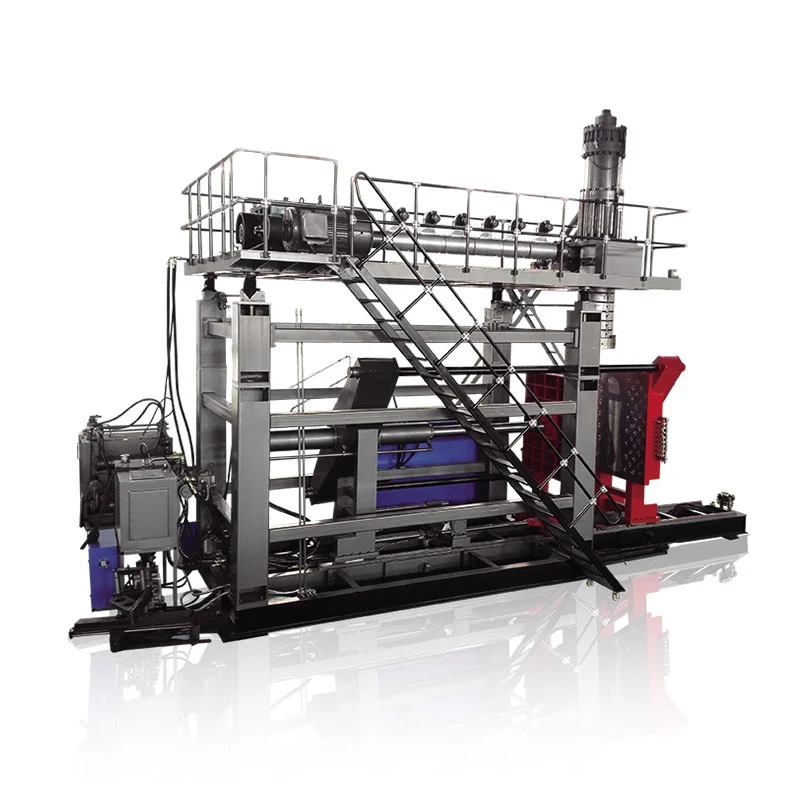
ဦးခေါင်းများစွာ၊ အများအပြားသေစေသော သို့မဟုတ် ပါရီများစွာသော လေမှုတ်ပုံသွင်းစက်သည် အပြိုင်များစွာသော ပါရီများကို ဖန်တီးပေးသည်။ မှိုနှင့် လုပ်ငန်းစဉ်သည် parison တစ်ခုစီကို ဖမ်းယူပြီး ပုလင်းတစ်လုံးစီ ဖန်တီးထားလျှင် ပုံသွင်းမှုတစ်ခုလျှင် အစိတ်အပိုင်းများ တိုးလာနိုင်သည်။ အမြတ်က အခြေအနေအရပါ။ ထွက်ပေါက်တစ်ခုစီသည် နေရာလွတ်၊ အရည်ပျော်စီးဆင်းမှု၊ အပူချိန်ထိန်းချုပ်မှုနှင့် သက်ဆိုင်သော အပေါက်အနေအထား လိုအပ်သည်။
ဤပုံကြမ်းသည် Kinggle tooling ပုံမဟုတ်ပါ၊ အစစ်အမှန် ထွက်ပေါက်များ၏ အချင်း၊ အစေး၊ လမ်းကြောင်းများနှင့် အပေါက်ပုံစံသည် ပုလင်းနှင့် စက်ပေါ် မူတည်ပါသည်။ ထို့ကြောင့် “ခေါင်းနှစ်လုံး၊” “သုံးခေါင်း” နှင့် “လေးခေါင်း” တို့သည် ပြီးပြည့်စုံသော သတ်မှတ်ချက်များထက် ဖော်ပြချက်များအား စတင်ပါသည်။
ရနိုင်သော ပုံသဏ္ဍာန် အကျယ်ကို ပိုင်းခြားထားသော ခေါင်းများ ပိုများသည်။
ကြီးမားသော parison တစ်ခုသည် စက်၏ရရှိနိုင်သည့် ပုံစံခွက်အကျယ်ကို ပိုမိုအသုံးပြုနိုင်ပါသည်။ ပလပ်ပေါက်များစွာသည် ထိုနေရာ၊ ပုလင်းအကျယ်၊ အပေါက်အပေါက်၊ လည်ပင်းအနေအထား၊ ဖလက်ရှ်အိတ်ဆောင်နှင့် အအေးပေးချိတ်ဆက်မှုများကို ဘေးချင်းကပ်လျက် အချိုးညီညီ ခွဲဝေပေးသည့်အခါတွင် ဖြစ်သည်။ မှိုသည် အပေါက်များကြားတွင် သံမဏိအလုံအလောက် လိုအပ်ပြီး ဖြတ်တောက်ခြင်းနှင့် အစိတ်အပိုင်းများကို ဖယ်ရှားရန် နေရာအလုံအလောက် လိုအပ်သည်။
ပွဲတိုင်းအတွက် လိုအပ်သော ခေါင်းပေါင်းများ ပိုများလာသည်။
စုစုပေါင်း parison တစ်ခုသည် 0.10 kg အလေးချိန်ရှိပါက၊ ညီမျှသော parison လေးခုသည် ပုံသွင်းခြင်းပွဲတစ်ခုလျှင် 0.40 kg လိုအပ်ပါသည်။ ဥပမာသည် ဂဏန်းသင်္ချာကိုသာ ရှင်းပြသည်၊ Kinggle bottle specification မဟုတ်ပါ။ ဖြစ်ရပ်များကြားကာလကို တိုတိုချုံ့ခြင်းဖြင့် နာရီအလိုက် အရည်ပျော်သည့် ဝယ်လိုအားကို တိုးစေသည်။
ပိုများသော ဦးခေါင်းများသည် ထိန်းချုပ်ရန် ရာထူးများကို ဖန်တီးသည်။
မှိုဖွင့်ပြီးနောက် မြင်နိုင်သော ပုလင်းလေးခုသည် တူညီသောလုပ်ငန်းစဉ်လေးခုကို သက်သေမပြပါ။ ထွက်ပေါက်တစ်ခုသည် ပိုပူနိုင်သည်၊ parison တစ်ခုသည် ကွဲပြားစွာ လျော့သွားနိုင်သည်၊ အပေါက်သည် ပို၍ နှေးကွေးစွာ အေးသွားနိုင်သည်၊ သို့မဟုတ် ဖြတ်တောက်ထားသော အနေအထားတစ်ခုသည် အပို flash ကို ချန်ထားနိုင်သည်။ ထို့ကြောင့် ပေါင်းစပ်စုစုပေါင်းအဖြစ်မဟုတ်ဘဲ အနေအထားဖြင့် ရေတွက်ပြီး စစ်ဆေးသင့်ပါသည်။
မူရင်းနှိုင်းယှဥ်မှု- စက်ပလက်ဖောင်းဖြင့်ထုတ်ဝေထားသော Kinggle ဦးခေါင်းကန့်သတ်ချက်
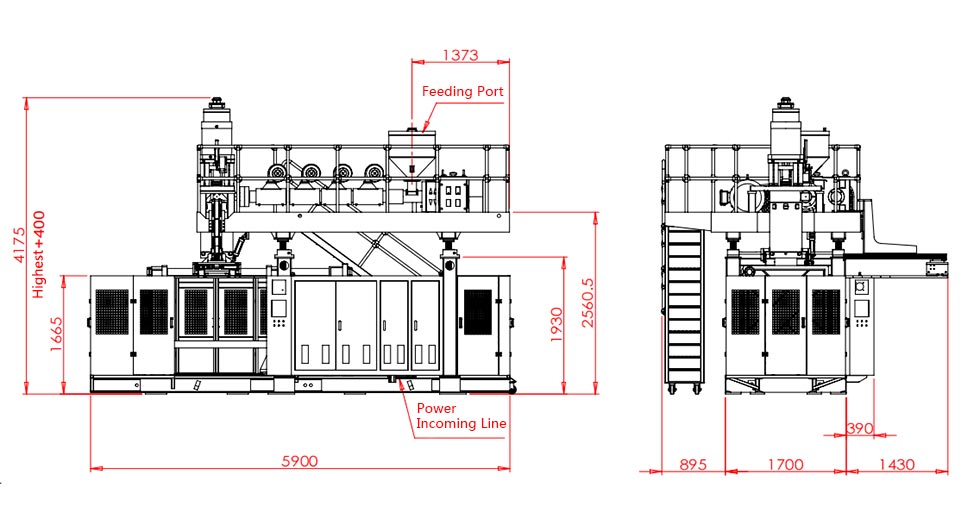
Kinggle ၏ လက်ရှိ စဉ်ဆက်မပြတ် ထုတ်ယူမှု မှုတ်ထုတ်ခြင်း စာမျက်နှာများသည် မော်ဒယ်များစွာတွင် ရွေးချယ်နိုင်သော နှစ်၊ သုံး၊ နှင့် လေးခေါင်းပုံစံ ပုံစံများကို ဖော်ပြသည်။ သတ်မှတ်ချက်ဇယားများသည် တစ်ကိုယ်ရေနှင့် ခေါင်းနှစ်ချက်ရည်ညွှန်းချက်များအတွက် အတိအကျအတိုင်းအတာများကို ထုတ်ပြန်သည်။ ၎င်းတို့သည် ဤစာမျက်နှာများအတွက် သုံးဆ သို့မဟုတ် လေးခေါင်းပေါက်ကို ထုတ်ဝေခြင်းမပြုသောကြောင့် အဆိုပါ အပြင်အဆင်များသည် အပိုဆောင်းခြင်းထက် ပရောဂျက်အင်ဂျင်နီယာ လိုအပ်ပါသည်။
| Kinggle မော်ဒယ် | ဘူတာရုံ | အများဆုံးထုတ်ကုန်စွမ်းရည် | အများဆုံးမှိုအရွယ်အစား (W×H) | HDPE အရည်ပျော်နိုင်စွမ်း | Single-head max အသေ-ပင်အချင်း | ဦးခေါင်းအလယ်ဗဟိုအကွာအဝေးကိုထုတ်ဝေသည်။ | Double-head max အသေ-ပင်အချင်း |
|---|---|---|---|---|---|---|---|
| KGB2L | လူပျို | 2 L | 360 × 380 မီလီမီတာ | 30 ကီလိုဂရမ်/နာရီ | 90 မီလီမီတာ | 130 မီလီမီတာ | 60 မီလီမီတာ |
| KGB2D | နှစ်ချက် | 2 L | 360 × 380 မီလီမီတာ | 55 ကီလိုဂရမ်/နာရီ | 90 မီလီမီတာ | 130 မီလီမီတာ | 60 မီလီမီတာ |
| KGB5L | လူပျို | 5 L | 410 × 450 မီလီမီတာ | 55 ကီလိုဂရမ်/နာရီ | 150 မီလီမီတာ | 150-180 မီလီမီတာ | 80 မီလီမီတာ |
| KGB5D | နှစ်ချက် | 5 L | 410 × 450 မီလီမီတာ | 80 ကီလိုဂရမ်/နာရီ | 150 မီလီမီတာ | 150-180 မီလီမီတာ | 80 မီလီမီတာ |
| KGB15L | လူပျို | 15 L | 580 × 500 မီလီမီတာ | 100 ကီလိုဂရမ်/နာရီ | 220 မီလီမီတာ | 240-280 မီလီမီတာ | 150 မီလီမီတာ |
| KGB15D | နှစ်ချက် | 15 L | 580 × 550 မီလီမီတာ | 120 ကီလိုဂရမ်/နာရီ | 220 မီလီမီတာ | 240-280 မီလီမီတာ | 150 မီလီမီတာ |
Kinggle ၏ 2L စာမျက်နှာများတွင် 50 ml မှ 2 L အထိ အပလီကေးရှင်းများကို ဖော်ပြပါသည်။ ထိုအတိုင်းအတာသည် ထုတ်ကုန်မိသားစုကို သတ်မှတ်ပေးပါသည်။ အကွာအဝေးရှိ ကွန်တိန်နာတိုင်းသည် ဦးခေါင်းအရေအတွက်နှင့် ကိုက်ညီသည်ဟု မဆိုလိုပါ။ ကျယ်ဝန်းသော 2L ပုလင်းတစ်လုံးသည် သေးငယ်သော ပုလင်းအများအပြားတွင် ပေါက်ပေါက်တစ်ခုနှင့် ကိုက်ညီနိုင်သော်လည်း တစ်ခုတည်းသော ထွက်ပေါက်တစ်ခု လိုအပ်နိုင်သည်။ အမြင့်ဆုံးအသံတစ်ခုတည်းသည် အပြင်အဆင်ကို ဆုံးဖြတ်၍မရပါ။


ဦးခေါင်းရွေးချယ်မှုနှင့် ပတ်သက်၍ Kinggle ဒေတာက ဖော်ပြသည်။
1. Station count နှင့် head geometry များသည် သီးခြားရွေးချယ်မှုများဖြစ်သည်။
2L အတွဲအတွင်းတွင်၊ single-station နှင့် double-station မော်ဒယ်နှစ်ခုလုံးသည် တူညီသော 90 mm single-head limit၊ 130 mm double-head center distance နှင့် 60 mm double-head die-pin ကန့်သတ်ချက်ကို ထုတ်ပြန်သည်။ 5L နှင့် 15L အတွဲများသည် ၎င်းတို့၏ သက်ဆိုင်ရာ ပလပ်ဖောင်းများအတွင်း တူညီသောပုံစံအတိုင်း လိုက်နာကြသည်။ ဒုတိယ ဘူတာရုံသည် မှိုများ မည်ကဲ့သို့ ပြောင်းလဲသည်၊ ၎င်းသည် ထွက်ပေါက်အရေအတွက် သို့မဟုတ် ထွက်ပေါက်ပေါက်ကို အလိုအလျောက် ပြောင်းလဲမည်မဟုတ်ပေ။
2. ခေါင်းနှစ်ထပ် အပြင်အဆင်သည် ထွက်ပေါက်တစ်ခုအတွက် ရနိုင်သော အချင်းနည်းသည်။
ပလက်ဖောင်းတစ်ခုစီတိုင်းသည် ခေါင်းနှစ်လုံးရည်ညွှန်းချက်ထက် ခေါင်းနှစ်လုံးရည်ညွှန်းချက်အတွက် ပိုမိုသေးငယ်သောအမြင့်ဆုံးအသေ-ပင်အချင်းကို ထုတ်ဝေသည်- 2L တွင် 60 နှင့် 90 မီလီမီတာ၊ 5L တွင် 80 နှင့် 150 မီလီမီတာ၊ နှင့် 15L တွင် 150 နှင့် 220 မီလီမီတာ။ ၎င်းသည် ပြီးသွားသော ပုလင်းအချင်းကို မခန့်မှန်းနိုင်သော်လည်း ၎င်းသည် အဘယ်ကြောင့် "အခြားခေါင်းထည့်ပါ" သည် အထွက်ဆက်တင်တစ်ခုမျှသာမဟုတ်ကြောင်း ပြသပါသည်။ သေဆုံးခြင်း၊ parison နှင့် bottle geometry တို့သည် အတူတူ ပြောင်းလဲသွားပါသည်။
3. ပိုကြီးသော ပလပ်ဖောင်းများသည် ပိုကျယ်သော ပုံစံခွက်နှင့် ထွက်ပေါက်-အကွာအဝေး ရည်ညွှန်းချက်များကို ထုတ်ဝေသည်။
အများဆုံးမှိုရည်ညွှန်းချက်သည် 2L အတွဲတွင် 360 × 380 မီလီမီတာမှ 5L အတွဲတွင် 410 × 450 မီလီမီတာအထိ ကြီးထွားလာပြီး 15L အတွဲတွင် 580 မီလီမီတာအထိ ကျယ်သည်။ ထုတ်ဝေထားသော နှစ်ထပ်ဦးခေါင်းဗဟိုအကွာအဝေးသည် 130 မီလီမီတာမှ 150–180 မီလီမီတာ၊ ထို့နောက် 240–280 မီလီမီတာ ကြီးထွားသည်။ ဤကိန်းဂဏန်းများသည် ပလက်ဖောင်းရွေးချယ်မှုကို အမည်ခံလီတာမျှသာမဟုတ်ဘဲ ပုလင်းအကွာအဝေးနှင့် ချိတ်ဆက်ထားသည်။
4. Paired double-station မော်ဒယ်များကို ဖြန့်ချိရာတွင် ပိုမို အရည်ပျော်နိုင်သော စွမ်းရည်
ဘူတာရုံနှစ်ခုနမူနာများသည် ၎င်းတို့၏ single-station ပါတနာများထက် HDPE အရည်ပျော်နိုင်မှု ပိုမိုမြင့်မားသည်- 2L တွင် 55 မှ 30 ကီလိုဂရမ်/နာရီ၊ 5L တွင် 55 ကီလိုဂရမ်/နာရီ 80 နှင့် 55 ကီလိုဂရမ်၊ နှင့် 120 နှင့် 100 ကီလိုဂရမ်/နာရီတို့တွင် 15 လီတာရှိသည်။ ကွာခြားချက်များသည် အချိုးတစ်ခုတည်းမရှိသည့်အပြင် အထွက်မြှောက်ကိန်းကို သက်သေမပြပါ။ ၎င်းတို့သည် ဘူတာများနှင့် ဦးခေါင်းများကဲ့သို့ တူညီသော တွက်ချက်မှုတွင် အဘယ်ကြောင့် ထုတ်ယူမှုစနစ်သည် တူညီကြောင်းပြသသည်။
5. ခေါင်းသုံးလုံးနှင့် လေးမျက်နှာပါ အရေးဆိုချက်များသည် ထုတ်ကုန်-သတ်သတ်မှတ်မှတ် ပုံဆွဲရန် လိုအပ်သည်။
ထုတ်ကုန်ဖော်ပြချက်များသည် ပြောင်းလွယ်ပြင်လွယ်ရှိသော 2/3/4 multi-die-head configurations များကို ခွင့်ပြုသော်လည်း ၎င်းတို့၏ဇယားများသည် universal triple- သို့မဟုတ် four-head center အကွာအဝေးကို မဖော်ပြထားပါ။ နှစ်ထပ်ခေါင်းတန်းမှ ထိုအတိုင်းအတာများကို တီထွင်ခြင်းသည် ပုလင်းအကျယ်၊ မှိုစတီးလ်၊ အစေး၊ လည်ပင်းတည်နေရာနှင့် ဝန်ဆောင်မှုဝင်ရောက်မှုကို လျစ်လျူရှုမည်ဖြစ်သည်။ မှန်ကန်သောနောက်ထပ်စာရွက်စာတမ်းသည် ဝယ်သူ၏အပိုင်းပုံဆွဲမှုအပေါ်အခြေခံ၍ အဆိုပြုထားသော ခေါင်းနှင့်ပုံသွင်းပုံစံတစ်ခုဖြစ်သည်။
ပုလင်းထဲမှ ဦးခေါင်းအရေအတွက်ကို ရွေးပါ—အလိုရှိသော မြှောက်ကိန်းမှမဟုတ်ဘဲ၊
ဝယ်သူမှ ကုန်ပစ္စည်း အပြည့်အစုံ အဓိပ္ပါယ်ဖွင့်ဆိုချက် ပေးသောအခါတွင် စက်ရုံထုတ်နုတ်ချက်သည် ပိုမိုစိတ်ချရပါသည်။ အဆိုပြုထားသောကိရိယာမိသားစုအတွက် ရည်ရွယ်ထားသော အကျယ်ဆုံးနှင့် အလေးဆုံး SKU ဖြင့် စတင်ပါ။ ထို့နောက် သေးငယ်သော ထုတ်ကုန်များသည် လက်တွေ့မကျသော အပေးအယူလုပ်ရန် အတင်းအကြပ်မခိုင်းဘဲ တူညီသောစက်ကို မျှဝေနိုင်သလား စစ်ဆေးပါ။
ပုလင်းအကျယ်နှင့် အလယ်အကွာအဝေး
ကပ်လျက်ထွက်ပေါက် စင်တာလိုင်းများကြားတွင် အလယ်အကွာအဝေးကို တိုင်းတာသည်။ parison တစ်ခုစီအတွက် မှန်ကန်သော မှိုအနေအထားသို့ ဝင်ရောက်ရန် ကြွက်တွင်းအစီအမံကို အနီးကပ် လိုက်ဖက်ရန် လိုအပ်ပါသည်။ ပုလင်းကိုယ်ထည်အကျယ်သည် လိုအပ်ချက်၏ အစိတ်အပိုင်းတစ်ခုသာဖြစ်သည်။ လည်ပင်းအချောထည်၊ လက်ကိုင်၊ flash pocket၊ pinch-off area နှင့် အပေါက်ကြားရှိ မှိုနံရံများသည် နေရာလွတ်ကို စားသုံးပါသည်။
အစိတ်အပိုင်းအလေးချိန်နှင့် စုစုပေါင်း parison ထုထည်
ပုလင်းအချောထည်အလေးချိန်သည် ပွဲတိုင်းအတွက် extruder ပေးဆောင်ရမည့် ထုထည်မဟုတ်ပါ။ စုစုပေါင်း parison တွင် ပုလင်းအတွက် ဖမ်းယူထားသော ပစ္စည်း အပါအဝင် အပေါ်နှင့် အောက် ဖလက်ရှ် နှင့် အခြား ဖြတ်တောက်ထားသည့် အရာများ ပါဝင်သည်။ လှုပ်ရှားနေသော ရာထူးအားလုံးဖြင့် ရာထူးတစ်ခု၏ စုစုပေါင်းဒြပ်ထုကို မြှောက်ပါ၊ ထို့နောက် စီစဉ်ထားသည့် အစီအစဉ်နှုန်းဖြင့် စုစုပေါင်းကို ထုတ်ယူသည့်စနစ်နှင့် နှိုင်းယှဉ်ပါ။
အအေးခံခြင်းနှင့် ဖယ်ရှားခြင်း။
အပေါက်များ သည် အနီးကပ်မှိုတိုင်းတွင် ဖယ်ရှားရန် ပို၍ အပူကို ဖန်တီးနိုင်သည်။ မညီမျှသောရေလမ်းကြောင်းများသည် အပေါက်တစ်ခုအား နှေးကွေးသောအနေအထားဖြစ်စေနိုင်သည်။ မှိုပွင့်ပြီးနောက်၊ ဆဲလ်သည် အစိတ်အပိုင်းတိုင်းကို တိုက်မိခြင်း သို့မဟုတ် အလွန်အကျွံစုပုံခြင်းမရှိဘဲ ခွဲထုတ်ရန်၊ ချုံ့ရန်၊ စမ်းသပ်ပြီး ပို့ဆောင်ရမည်ဖြစ်သည်။ ပုံသွင်းစက်သည် ရေအောက်ပိုင်းမှ စက်ပစ္စည်းများသည် ထုတ်လုပ်မှုတွင် ပိတ်ဆို့နေချိန်တွင် ၎င်း၏လှုပ်ရှားမှုကို အပြီးသတ်နိုင်သည်။
SKU ဗျူဟာ
အပေါက်ကျယ်သောမှိုသည် တည်ငြိမ်ပြီး ကျဉ်းမြောင်းသော ပုလင်းမိသားစုနှင့် လိုက်ဖက်နိုင်သည်။ မှာယူမှုတိုတောင်းခြင်း၊ ဒီဇိုင်းများ မကြာခဏပြောင်းလဲခြင်း သို့မဟုတ် SKU ၏ အစုရှယ်ယာအများအပြားသည် တူညီသော pitch ကို အသုံးမပြုနိုင်သောအခါတွင် ဆွဲဆောင်မှုနည်းပါသည်။ SKU ဖြင့် နှစ်စဉ် အစိတ်အပိုင်းကောင်းဝယ်လိုအားနှင့် ပြောင်းလဲမှုအချိန်ကို နှိုင်းယှဉ်ပါ။ ကျန်စက်ရုံများမှ ထိုစွမ်းရည်ကို အသုံးမပြုပါက ရာသီအလိုက် မှိုတစ်ခုစီတွင် မှိုတိုင်းကို အရွယ်အစားမတင်ပါနှင့်။
ဖြစ်ရပ်များ၊ အစိတ်အပိုင်းများနှင့် အစုလိုက်အပြုံလိုက် ချိန်ခွင်လျှာဖြင့် လက်တွေ့ဆန်သော ရလဒ်ကို တွက်ချက်ပါ။
ရောင်းချနိုင်သောပုလင်းများကို ခန့်မှန်းရန် ကတ်တလောက်ခြောက်စက်နှင့် ဦးခေါင်းအရေအတွက်သည် မလုံလောက်ပါ။ ချိတ်ဆက်ထားသော တွက်ချက်မှု နှစ်ခုကို အသုံးပြုပါ- လက်ခံထားသော အစိတ်အပိုင်းများအတွက် တစ်ခုနှင့် စုစုပေါင်း အရည်ပျော်သည့် လိုအပ်ချက်အတွက် တစ်ခု။
တစ်နာရီလျှင် ကောင်းမွန်သော အစိတ်အပိုင်းများ = တစ်နာရီလျှင် တည်ငြိမ်သော ပုံသွင်းခြင်း ဖြစ်ရပ်များ × အစိတ်အပိုင်းများ ဖြစ်ရပ်တစ်ခု × လက်ခံထားသော အပိုင်းအစများ
စုစုပေါင်း အရည်ပျော်ဝယ်လိုအား (ကီလိုဂရမ်/နာရီ) = တစ်နာရီလျှင် တည်ငြိမ်သော ပုံသွင်းခြင်း ဖြစ်ရပ်များ × ဖြစ်ရပ်တစ်ခုလျှင် စုစုပေါင်း စုစုပေါင်း parison mass (ကီလိုဂရမ်)
လက်ခံထားသောအပိုင်းအစသည် ဝယ်သူ၏အရည်အသွေး အဓိပ္ပါယ်ဖွင့်ဆိုချက်နှင့် သဘောတူထားသော စမ်းသပ်မှု သို့မဟုတ် ရိုးသားသောစီစဉ်မှုယူဆချက်မှ လာရပါမည်။ စုစုပေါင်း parison mass သည် ပွဲတစ်ခုတွင်အသုံးပြုသော parison များအားလုံး၏ ပေါင်းစုဖြစ်သည်။ ပလပ်ပေါက်လေးခုသည် တူညီသောထုထည်ကို မထုတ်ပေးပါက၊ ၎င်းတို့မထည့်မီ အနေအထားလေးခုကို သီးခြားစီမှတ်တမ်းတင်ပါ။
ပွင့်လင်းမြင်သာသော သာဓကတစ်ခု
အဆိုပြုထားသော ထွက်ပေါက်လေးခု အပြင်အဆင်တစ်ခုသည် ပွဲတစ်ခုလျှင် ပုလင်းလေးလုံးဖြင့် ဖွဲ့စည်းသည်ဟု ယူဆပါ။ တည်ငြိမ်သောစမ်းသပ်မှုတစ်ခုအတွင်း—ခြောက်သွေ့သောလည်ပတ်မှုမဟုတ်—ဆဲလ်သည် တစ်နာရီလျှင် ပုံသွင်းခြင်းဖြစ်ရပ် 300 ကို ပြီးမြောက်စေသည်။ သဘောတူလက်ခံထားသောအပိုင်းကိန်းသည် 0.97 ဖြစ်ပါက၊ တွက်ချက်ထားသော ရလဒ်ကောင်းသည် 300 × 4 × 0.97 = တစ်နာရီလျှင် 1,164 ပုလင်းဖြစ်သည်။ ပွဲတစ်ပွဲလျှင် စုစုပေါင်း parison ထုထည်သည် 0.44 ကီလိုဂရမ်ဖြစ်ပါက စုစုပေါင်းအရည်ပျော်လိုအပ်ချက်မှာ 300 × 0.44 = 132 kg/h ဖြစ်သည်။
ထိုကိန်းဂဏာန်းများသည် သင်ကြားရေးဥပမာတစ်ခုသာဖြစ်ပြီး Kinggle မော်ဒယ်ရလဒ်မဟုတ်ပါ။ ၎င်းတို့သည် အဘယ်ကြောင့်ဆိုသော် ခေါင်းလေးလုံးစက်သည် အလိုအလျောက်မသင့်လျော်ကြောင်း သရုပ်ပြသည်- အဆိုပြုထားသော extruder သည် ပစ္စည်းနှင့် အခြေအနေများအတွက် စိစစ်ထားသော စွမ်းရည် လိုအပ်မည်ဖြစ်ပြီး အအေးခံခြင်းနှင့် အောက်ပိုင်းအဆင့်များအားလုံးသည် ပွဲနှုန်းနှင့် အရည်အသွေးကို ဆက်ထိန်းထားရန် လိုအပ်ပါသည်။ ဝယ်ယူမှုဆုံးဖြတ်ချက်မချမီ တိုင်းတာထားသော ပရောဂျက်ဒေတာကို အစားထိုးပါ။
Kinggle ရဲ့စဉ်ဆက်မပြတ်မှုတ်ပုံသွင်းစက်လမ်းညွှန်ဘူတာအရေအတွက်၊ ခေါင်းပေါက်အပေါက်များနှင့် စက်လည်ပတ်ချိန် ပေါင်းစပ်ပုံကို ရှင်းပြသည်။ စက်ရုံစီမံကိန်းအတွက်၊ လျှပ်စစ်၊ လေထုနှင့် အအေးပေးသည့် အခြေအနေတို့ကိုလည်း စစ်ဆေးကြည့်ရှုပါ။blow molding machine utility လမ်းညွှန်.
စက်ရုံအလုပ်ရုံ ခန့်အပ်ခြင်း- ထွက်ပေါက်နှင့် အပေါက်တိုင်းကို ရာထူးတစ်ခုအဖြစ် အရည်အချင်းပြည့်မီစေခြင်း။
ပေါင်းစပ်ပျမ်းမျှသည် အားနည်းသောအနေအထားကို ဖုံးကွယ်နိုင်သည်။ ပုလင်းသုံးလုံးသည် အလေးချိန်စစ်ဆေးပြီး တစ်လုံးသည် ပေါ့ပါးပါက အပေါက်တစ်ခုသည် မတည်မငြိမ်ဖြစ်နေသော်လည်း ၎င်းတို့၏ပျမ်းမျှအား လက်ခံနိုင်ဖွယ်ရှိသည်။ စက်ရုံလက်ခံခြင်းနှင့် စတင်ချိန်အတွင်း၊ အံထွက်ပေါက်တစ်ခုစီနှင့် အခေါင်းပေါက်အနေအထားကို တံဆိပ်တပ်ပြီး ဖြတ်တောက်ခြင်းနှင့် စစ်ဆေးခြင်းမှတစ်ဆင့် ၎င်းအထောက်အထားကို ထိန်းသိမ်းပါ။
ရာထူးအလိုက် အနေအထားအခြေခံကို သတ်မှတ်ပါ။
- စက်၊ ခေါင်းသေ၊ မှို၊ အစေးအမြောက်အမြား၊ ဟင်းချက်နည်းနှင့် အသုံးဝင်မှု အခြေအနေများကို ခွဲခြားသတ်မှတ်ပါ။
- ထွက်ပေါက်/အပေါက်နေရာတိုင်းမှ အစိတ်အပိုင်းများကို အပိုင်းလိုက် စုဆောင်းပါ။
- သဘောတူထားသည့် ဘေးကင်းသော စမ်းသပ်မှုနည်းလမ်းက ၎င်းကို ခွင့်ပြုထားသည့် စုစုပေါင်း parison အစုလိုက်အပြုံလိုက် မှတ်တမ်းတင်ပါ။
- နေရာတစ်ခုစီအတွက် အချောထည်အလေးချိန်နှင့် တူညီသော အရေးကြီးသောနံရံတည်နေရာများကို တိုင်းပါ။
- pinch-off၊ neck finish၊ flash၊အတိုင်းအတာ၊ အသွင်အပြင်နှင့် ယိုစိမ့်မှုစွမ်းဆောင်ရည်ကို စစ်ဆေးပါ။
- ဖြစ်ရပ်ကြားကာလ၊ ငြင်းပယ်မှုများ၊ အချက်ပေးချက်များ၊ လူကိုယ်တိုင် ဝင်ရောက်စွက်ဖက်မှုနှင့် ရေစုန်မှတ်တိုင်များကို မှတ်တမ်းတင်ပါ။
- အတည်ပြုထားသော ပြုပြင်ပြောင်းလဲမှုတစ်ခုခုပြီးနောက် တည်ငြိမ်သောအခြေအနေများကို ပြန်လည်ရယူပြီးနောက် ပြန်လုပ်ပါ။
တစ်ကြိမ်လျှင် ထိန်းချုပ်ထားသော အချက်တစ်ချက်ကို ပြောင်းလဲပါ။
parison တစ်ခုနှင့်တစ်ခုကွဲပြားပါက၊ ပုံစံသည် die outlet၊ cavity၊ cooling circuit သို့မဟုတ် downstream အနေအထားအတိုင်း လိုက်နာခြင်းရှိမရှိ ဦးစွာဆုံးဖြတ်ပါ။ ညှိနှိုင်းထားသော မှတ်တမ်းသည် HMI တန်ဖိုးများစွာကို တစ်ကြိမ်တည်း ချိန်ညှိခြင်းထက် ပိုအသုံးဝင်သည်။ Kinggle ရဲ့HMI ဆက်တင်များနှင့် နှိုးစက်လမ်းညွှန်ဟင်းချက်နည်းကို မပြောင်းမီ အထောက်အထား မှတ်တမ်းတင်ရန် အကြံပြုသည်။
စုစုပေါင်းအလေးချိန်သာမက နံရံဖြန့်ဖြူးမှုကို စစ်ဆေးပါ။
ပုလင်းနှစ်လုံးသည် အလေးချိန် တူညီနိုင်ပြီး ပစ္စည်းကို ကွဲပြားစွာ ဖြန့်ဝေဆဲဖြစ်သည်။ သတ်မှတ်ထားသော ပခုံး၊ ကိုယ်ထည်၊ လက်ကိုင်၊ အောက်ခြေနှင့် အစိတ်အပိုင်းနှင့် သက်ဆိုင်သည့် နေရာများကို နှိုင်းယှဉ်ပါ။ ပရောဂျက်သည် ပရိုဂရမ်ဖြင့် နံရံထိန်းချုပ်မှုကို အသုံးပြုပါက၊parison programming လမ်းညွှန်ပရိုဂရမ်အမှတ်များကို တိုင်းတာထားသော ဒေသများသို့ ချိတ်ဆက်ရန်အတွက် ဖွဲ့စည်းပုံနည်းလမ်းကို ပံ့ပိုးပေးသည်။
လက်ခံထားသော စမ်းသပ်မှုကို ပြုပြင်ထိန်းသိမ်းမှု ရည်ညွှန်းချက်အဖြစ် ပြောင်းလဲပါ။
အတည်ပြုထားသော အနေအထားဒေတာ၊ အပူချိန်အခြေအနေ၊ သန့်ရှင်းရေးအခြေအနေ၊ ရေအခြေအနေနှင့် ကိရိယာဆိုင်ရာ အထောက်အထားတို့ကို သိမ်းဆည်းထားပါ။ အနေအထားတစ်ခုနောက်ပိုင်းတွင် ရွေ့လျားသွားသောအခါ၊ ပြုပြင်ထိန်းသိမ်းမှုသည် မူလအခြေခံလိုင်းနှင့် နှိုင်းယှဉ်နိုင်သည်။ ဟိကြိုတင်ကာကွယ်ထိန်းသိမ်းမှုစာရင်းအဆိုပါ လေ့လာတွေ့ရှိချက်များကို ပုံမှန်စစ်ဆေးခြင်းသို့ သယ်ဆောင်နိုင်သည်။
အသုံးများသော ပေါင်းစပ်မှုများ—နှင့် ဖော်ပြချက်တစ်ခုစီကို ဖွင့်ထားဆဲဖြစ်သည်။
| အတိုချုံးဖော်ပြချက် | ဘာကို ဆိုလိုတာလဲ။ | RFQ သည် အဘယ်အရာကို အတည်ပြုရမည်နည်း။ |
|---|---|---|
| နှစ်ထပ်ခေါင်း၊ နှစ်ပေါက်စက် | ပုံသွင်းပွဲတစ်ခုလျှင် parison နှစ်ခုသည် မှိုပေါက်နှစ်ခုကို ကျွေးသည်။ | ဘူတာအရေအတွက်၊ ထွက်ပေါက်အစေး၊ မှိုအရွယ်အစား၊ အစိတ်အပိုင်းအလေးချိန်၊ ထုတ်ယူနိုင်မှု နှင့် ရေအောက်ပိုင်း နယ်ပယ် |
| လေးခေါင်းပုလင်းမှုတ်စက် | အံစာတုံးလေးခု ပြိုင်တူ parisons လေးခု ဖြစ်ပေါ်လာသည်။ | မှိုတွင် သက်ဆိုင်သောအပေါက်လေးခုရှိမရှိ၊ တိကျသောအစေးနှင့် SKUs အားလုံးကိုက်ညီမှုရှိမရှိ |
| နှစ်ထပ်ဘူတာ၊ နှစ်ထပ်စက် | မှိုစခန်းနှစ်ခုသည် ပလပ်ပေါက်နှစ်ခုပါသော အသေခံစနစ်ဖြင့် လှည့်ပတ်နေသည်။ | မှိုအစုံအရေအတွက်၊ ဖြစ်ရပ်အစီအစဉ်၊ အရည်ပျော်သောဝယ်လိုအား၊ ဖယ်ရှားသည့်နည်းလမ်းနှင့် အာမခံထားသော စမ်းသပ်မှုအခြေအနေများ |
| လေမှုတ်စက် လေးခု | မှိုပိတ်တစ်ခုသည် လေးပိုင်းဖြစ်လာနိုင်သည်။ | Die ထွက်ပေါက်အစီအစဉ်၊ ဘူတာရုံရေတွက်၊ အပေါက်လက်ကျန်၊ အအေးခံခြင်းနှင့် လက်ခံထားသောအထွက် |
| နှစ်ထပ်အလွှာ၊ ခေါင်းနှစ်ထပ်စက် | Multilayer စနစ်သည် ပလပ်ပေါက်နှစ်ခုကို ကျွေးမွေးနိုင်သည်။ | Extruder အရေအတွက်၊ ပစ္စည်းဖွဲ့စည်းပုံ၊ အလွှာအချိုးများ၊ လမ်းကြောင်းအပိုင်းအစများ၊ ပလပ်ပေါက်များ၊ အပေါက်များနှင့် ဘူတာများ |
“ပလပ်စတစ်ပုလင်းလုပ်စက်၊” “HDPE ပုလင်းမှုတ်စက်”၊ “extrusion bottle machine”၊ “multi-die head blow molder” နှင့် “multi-parison extrusion blow molding machine” တို့သည် ဆက်စပ်ပစ္စည်းများကို ရှာဖွေမှုများတွင် ပေါ်လာနိုင်သည်။ အဆိုပါ စျေးကွက်ရှာဖွေရေးအမည်များ ပြောင်းလဲနေချိန်တွင်ပင် နည်းပညာပိုင်းဆိုင်ရာ ပြည့်စုံသော သတ်မှတ်ချက်တစ်ခု ရှိနေသင့်သည်။
Multi-head blow molding ပရောဂျက်အတွက် RFQ စစ်ဆေးမှုစာရင်း
တူညီသောထုတ်ကုန်နှင့် စက်ရုံသွင်းအားစုများကို ပေးသွင်းသူတိုင်းထံ ပေးပို့ပါ။ ပရောဂျက်အာမခံချက်များနှင့် ကက်တလောက်အကိုးအကားများဖြင့် တူညီသောအစီအစဥ်အတိုင်းတုံ့ပြန်ရန် ကိုးကားချက်တစ်ခုစီကို တောင်းဆိုပါ။
| RFQ အဖွဲ့ | သတင်းအချက်အလက်ပေးစွမ်းရန် | ပေးသွင်းသူ တုံ့ပြန်မှု လိုအပ်သည်။ |
|---|---|---|
| ထုတ်ကုန် | 2D/3D ပုံများ သို့မဟုတ် နမူနာများ၊ စွမ်းရည်၊ အမြင့်ဆုံးအတိုင်းအတာ၊ လည်ပင်း၊ လက်ကိုင်၊ မျဉ်းခွဲခြင်းနှင့် ဂျီသြမေတြီကို ချုံ့ခြင်း | စက်ပလက်ဖောင်း၊ တိမ်းညွှတ်မှု၊ အပေါက်အပြင်အဆင်နှင့် ဒီဇိုင်းဆိုင်ရာ သက်ဆိုင်သည့်အရာများနှင့် ကိုက်ညီမှုရှိသည်။ |
| ပစ္စည်း | တိကျသောအစေးအဆင့်၊ အရောင်/ဖြည့်စွက်ပစ္စည်းများ၊ ပြန်ကြိတ်ခြင်း သို့မဟုတ် PCR အစီအစဉ်နှင့် ပေးသွင်းသူဒေတာ | အဆိုပြုထားသော ဝက်အူ/ထုတ်ခြင်း နယ်ပယ်၊ လုပ်ငန်းစဉ် ယူဆချက်များနှင့် အစမ်းသုံးပစ္စည်း လိုအပ်ချက် |
| ထုထည်နှင့် အရည်အသွေး | ပြီးသွားသော အလေးချိန်၊ ခန့်မှန်းခြေ စုစုပေါင်း parison/flash၊ အရေးကြီးသော နံရံများ၊ အတိုင်းအတာ နှင့် functional tests | အစမ်းနည်းလမ်း၊ ရာထူးနှင့် လက်ခံမှု အဓိပ္ပါယ်ဖြင့် နမူနာယူပါ။ |
| အထွက် | တစ်နာရီလျှင် ကောင်းမွန်သော အစိတ်အပိုင်းများ၊ အပြောင်းအရွှေ့/နှစ် အသံအတိုးအကျယ်၊ SKU ရောနှောမှုနှင့် အကြိမ်ရေ အပြောင်းအလဲ လိုအပ်သည်။ | တစ်နာရီလျှင် ဖြစ်ရပ်များ၊ ပွဲတစ်ခုလျှင် အစိတ်အပိုင်းများ၊ လက်ခံထားသော အပိုင်းအစများနှင့် စုစုပေါင်း အရည်ပျော်မှု တွက်ချက်မှု |
| ကိရိယာတန်ဆာပလာ | ရှိပြီးသားမှိုများ သို့မဟုတ် နှစ်သက်သော အပေါက်ဆိုင်ရာ အယူအဆ | ပလပ်ပေါက်အရေအတွက်၊ အလယ်အကွာအဝေး၊ အံသေပင်အကွာအဝေး၊ မှိုအရွယ်အစား၊ အပေါက်ပေါက်၊ မှိုအစုံများနှင့် အအေးခံဒီဇိုင်း |
| စက် | ဦးစားပေး အလိုအလျောက်စနစ်အဆင့်နှင့် စက်ရုံ ကန့်သတ်ချက်များ | ဘူတာအရေအတွက်၊ ကုပ်နံပါတ်၊ extruder၊ ထိန်းချုပ်မှု၊ ထုတ်ယူခြင်းနှင့် ရွေးချယ်မှုများ ပါဝင်သည်။ |
| စက်ရုံ | ဓာတ်အားစံနှုန်း၊ လေ/ရေအခြေအနေ၊ ပတ်ဝန်းကျင်ကန့်သတ်ချက်များ၊ ကြမ်းပြင်၊ အမြင့်နှင့် ရုတ်သိမ်းသည့်လမ်းကြောင်း | ပရောဂျက် အသုံးဝင်ပုံစာရွက်၊ အထွေထွေအစီအစဥ်၊ အုတ်မြစ်ချခြင်း/တင်ခြင်းနှင့် ဝန်ဆောင်မှုရှင်းလင်းခြင်း လိုအပ်ချက်များ |
| အစုန် | ချုံ့ခြင်း၊ ယိုစိမ့်စမ်းသပ်ခြင်း၊ သယ်ဆောင်ခြင်း၊ တံဆိပ်ကပ်ခြင်း၊ ထုပ်ပိုးခြင်းနှင့် အပိုင်းအစ ကိုင်တွယ်ခြင်း အစီအစဉ် | ပါ၀င်ပြီး ဝယ်သူပေးဆောင်သည့် အဆင့်တစ်ခုစီအတွက် စွမ်းဆောင်ရည်နှင့် အင်တာဖေ့စ်နယ်နိမိတ် |
၎င်း၏စမ်းသပ်မှုအခြေအနေများမရှိဘဲ အထွက်လိုင်းတစ်ခုကို လက်မခံပါနှင့်
အသုံးဝင်သောလက်ခံမှုစာရွက်စာတမ်းသည် ပုလင်းပုံဆွဲခြင်း၊ ပစ္စည်းအဆင့်၊ အချောထည်နှင့် စုစုပေါင်းအလေးချိန်၊ တက်ကြွသောပလပ်ပေါက်များနှင့် အပေါက်များ၊ မှိုအေးပေးသည့်အခြေအနေ၊ တည်ငြိမ်သောပြတင်းပေါက်၊ အရည်အသွေးစစ်ဆေးမှုများ၊ နမူနာယူခြင်းအစီအစဉ်နှင့် ရေအောက်စက်များပါ၀င်သည်။ လက်ခံထားသော အစိတ်အပိုင်းများကို ရာထူးအလိုက် မှတ်တမ်းတင်ထားသည်။ ထိုအခြေအနေများမရှိလျှင် "pcs/h" သည် စက်လှုပ်ရှားမှု၊ စစ်ဆေးခြင်းမပြုမီ ဖွဲ့စည်းထားသော အစိတ်အပိုင်းများ သို့မဟုတ် ကောင်းမွန်သောထုပ်ပိုးထားသော ပုလင်းများ—ကွဲပြားသော ရလဒ်သုံးခုကို ဖော်ပြနိုင်သည်။
ဝယ်ယူမှုအမှာစာကို မရပ်တန့်မီ အပြင်အဆင်ကို မေးမြန်းပါ။
နောက်ဆုံးပုံတွင် မှိုအပေါက်များ၊ မှိုနှင့် ပလပ်ဘောင်နယ်နိမိတ်များ၊ လေမှုတ်တံများ၊ ဖြတ်တောက်ခြင်း သို့မဟုတ် ဖြုန်းတီးခြင်းနည်းလမ်း၊ ထုတ်ယူသည့်လမ်းကြောင်းနှင့် ဝန်ဆောင်မှုရှင်းလင်းခြင်းတို့ကို ပြသသင့်ပါသည်။ သုံးကြိမ် သို့မဟုတ် လေးခေါင်း Kinggle တောင်းဆိုချက်အတွက်၊ ဤပုံဆွဲမှုသည် ပရောဂျက်အလိုက် အကွက်များကို အတည်ပြုသည့်နေရာဖြစ်သည်။ ထုတ်ပြန်ထားသော နှစ်ထပ်ဇယားမှ ကောက်ချက်မချသင့်ပါ။
မေးလေ့ရှိသောမေးခွန်းများ
Multi-head blow molding machine ဆိုတာ ဘာလဲ။
Multi-head blow molding machine သည် ပုံသွင်းခြင်းပွဲတစ်ခုတွင် parison များစွာကိုဖွဲ့စည်းရန် အပေါက်များစွာပါသော အသေခေါင်းပုံစံကိုအသုံးပြုသည်။ ထွက်ပေါက်အရေအတွက်၊ အလယ်အကွာအဝေးနှင့် သေဆုံးသည့်အရွယ်အစားသည် ပုလင်းနှင့် မှိုပေါက်အပြင်အဆင်နှင့် ကိုက်ညီရပါမည်။
ဦးခေါင်းနှစ်ထပ်စက်သည် အပေါက်နှစ်ပေါက်စက်နှင့် တူညီပါသလား။
နံပါတ်နှစ်ခေါင်းသည် အသေခံပလပ်ပေါက်နှစ်ခု သို့မဟုတ် parisons ကိုဖော်ပြသည်။ အပေါက်နှစ်ခုသည် ပုံစံခွက်အတွင်းရှိ အစိတ်အပိုင်းနှစ်ခုကို ဖော်ပြသည်။ ၎င်းတို့ကို အပိုင်းနှစ်ပိုင်း လိုက်ဖက်ညီသော အပြင်အဆင်အဖြစ် အများအားဖြင့် ဒီဇိုင်းထုတ်ထားသော်လည်း ကိုးကားချက်သည် နှစ်ခုလုံးကို သီးခြားစီ သတ်မှတ်သင့်သည်။
ခေါင်းလေးလုံးထိုးမှုတ်စက်က ပုလင်းလေးဆ ပိုထုတ်သလား။
အလိုအလျောက် မဟုတ်ပါ။ ၎င်းသည် ပုံသွင်းခြင်းလုပ်ငန်းတစ်ခုလျှင် အစိတ်အပိုင်းများ ပိုမိုဖွဲ့စည်းနိုင်သော်လည်း အမှန်တကယ်ထွက်ရှိမှုသည် တည်ငြိမ်သောပွဲနှုန်း၊ စုစုပေါင်းအရည်ပျော်မှုဝယ်လိုအား၊ ထွက်ပေါက်နှင့် အစာအိမ်လက်ကျန်၊ အအေးခံခြင်း၊ ဖြတ်တောက်ခြင်း၊ စမ်းသပ်ခြင်းနှင့် လက်ခံထားသော အရည်အသွေးတို့အပေါ် မူတည်ပါသည်။
Die-head Center အကွာအဝေးကို ဘယ်လိုရွေးချယ်မလဲ။
ဗဟိုအကွာအဝေးကို အဆိုပြုထားသော အပေါက်အပေါက်နှင့် ထုတ်ကုန်အပြင်အဆင်မှ ရွေးချယ်သည်။ ပုလင်းအကျယ်၊ လည်ပင်းအနေအထား၊ ဖလက်ရှ်အိတ်များ၊ မှိုစတီး၊ အအေးခံခြင်း၊ လေမှုတ်တံများ၊ ဖြတ်တောက်ခြင်းနှင့် ဖယ်ရှားခြင်းနေရာအားလုံးသည် နောက်ဆုံးအတိုင်းအတာအပေါ် သက်ရောက်မှုရှိသည်။
စက်တစ်လုံးသည် ခေါင်းတစ်လုံးတည်းနှင့် ဘက်စုံထုတ်လုပ်မှုကြားကို ပြောင်းနိုင်ပါသလား။
သင့်လျော်သော အင်ဂျင်နီယာဆိုင်ရာ ပလပ်ဖောင်းပေါ်တွင် မတူညီသော အသေခံခေါင်း သို့မဟုတ် ကိရိယာတန်ဆာပလာ အစီအစဉ်ကို ဖြစ်နိုင်သော်လည်း ယူဆသင့်ပါသည်။ စက်ပိုင်းဆိုင်ရာ အံဝင်ခွင်ကျ၊ extrusion နယ်ပယ်၊ ထိန်းချုပ်မှုများ၊ ပြောင်းလဲခြင်းလုပ်ငန်း၊ မှိုနှင့် လိုက်ဖက်ညီမှု နှင့် ပေးသွင်းသူနှင့် ခေါ်ယူခြင်းဆိုင်ရာ လိုအပ်ချက်များကို အတည်ပြုပါ။
extrusion blow molding တွင် အပေါက်အရေအတွက်ကို အဘယ်အရာက ကန့်သတ်ထားသနည်း။
ကန့်သတ်ချက်များတွင် ထုတ်ကုန်အတိုင်းအတာ၊ ရနိုင်သောမှိုနှင့် ပန်းကန်ပြားနေရာ၊ ထွက်ပေါက်ပေါက်၊ အံစာတုံးနှင့် parison ဂျီသြမေတြီ၊ ကုပ်နံပါတ်လိုအပ်ချက်များ၊ ထုတ်ယူနိုင်မှုစွမ်းရည်၊ အအေးခံချိန်ခွင်လျှာ၊ တစ်စိတ်တစ်ပိုင်းကို ဖယ်ရှားခြင်းနှင့် ရေအောက်ပိုင်းစွမ်းရည်တို့ ပါဝင်သည်။
Multi-cavity machine quotation အတွက် ဘယ်ဒေတာကို ပို့ရမလဲ။
ပုံဆွဲခြင်း သို့မဟုတ် နမူနာများ၊ ပစ္စည်းအဆင့်၊ အချောထည်နှင့် စုစုပေါင်း parison အလေးချိန်၊ အရေးကြီးသောနံရံများနှင့် စမ်းသပ်မှုများ၊ လိုအပ်သော ရလဒ်ကောင်းများ၊ SKU အစီအစဉ်၊ စက်ရုံသုံးပစ္စည်းများ၊ အပြင်အဆင်ကန့်သတ်ချက်များနှင့် ရေအောက်လိုအပ်ချက်များကို ပေးပို့ပါ။