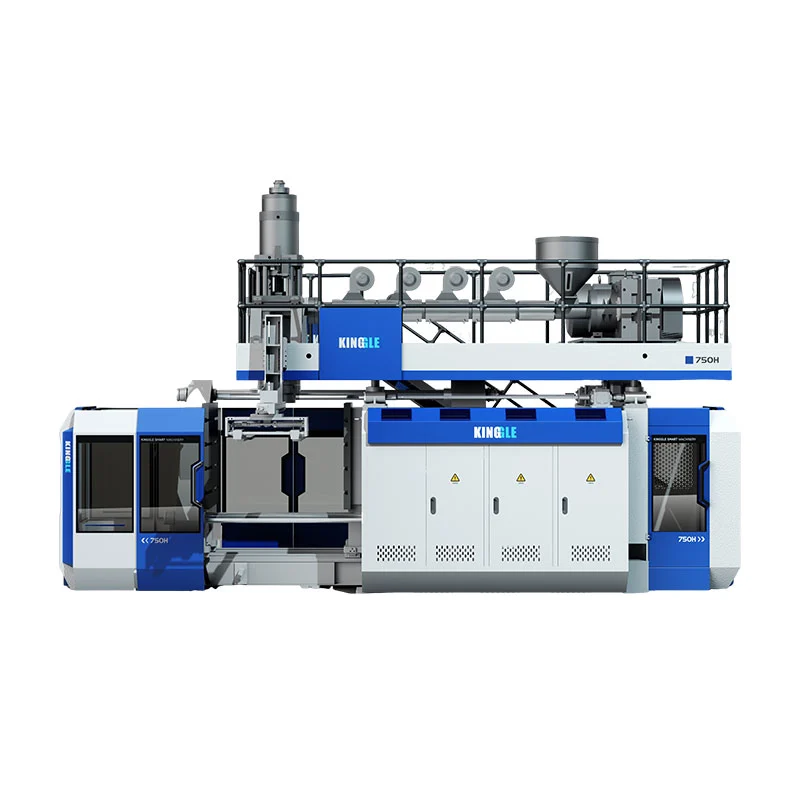
ဒုတိယဘူတာရုံသည် စက်အား ထုတ်ယူခြင်း၊ အအေးခံခြင်းနှင့် မှိုကိုင်တွယ်ခြင်းအချိန်ကို မည်သို့အသုံးပြုပုံ ပြောင်းလဲသည်။ ၎င်းသည် အလိုအလျောက် ရောင်းရနိုင်သော အထွက်နှုန်း နှစ်ဆ၊ ပုလင်းတစ်ခုလျှင် စွမ်းအင် လျော့နည်းခြင်း သို့မဟုတ် ပိုကြီးသော ထုတ်ကုန်တစ်ခု ပြုလုပ်ခြင်း မပြုပါ။ တွဲထားသည့် Kinggle စက်အရွယ်အစားသုံးမျိုးသည် အမှန်တကယ်ကွဲပြားမှုများပေါ်လာသည့်နေရာကိုပြသသည်။

အစစ်အမှန်single vs double station မှုတ်ပုံသွင်းစက်ထို့ကြောင့် နှိုင်းယှဉ်မှုသည် ဆဲလ်အရေအတွက်ကို လေ့လာခြင်းမဟုတ်ဘဲ ပြီးပြည့်စုံသော ဆဲလ်လေ့လာမှုတစ်ခုဖြစ်သည်။ ဆုံးဖြတ်ချက်သည် ပုလင်း၊ ထုတ်လုပ်မှုအချိန်ဇယား၊ စုစုပေါင်းအရည်ပျော်ဝယ်လိုအား၊ ဘူတာရုံနှစ်ခုနှင့် လက်ခံသည့်အပိုင်းလိုအပ်ချက်တို့ကို ချိတ်ဆက်ရပါမည်။
ဘူတာရုံတစ်ခုနှင့် ဘူတာနှစ်ခုကြားတွင် အဘယ်အရာများ ပြောင်းလဲလာသနည်း။
single-station စဉ်ဆက်မပြတ် extrusion လေမှုတ်ပုံသွင်းစက်တွင်၊ မှို-ကလစ်အနေအထားတစ်ခုသည် parison ကိုဖမ်းယူသည်၊ အစိတ်အပိုင်းကိုဖွဲ့စည်းသည်၊ ၎င်းကိုအေးစေပြီး၎င်းကိုထုတ်လွှတ်သည်။ နောက်ထပ် ပုံသွင်းခြင်းကိစ္စသည် ထိုဘူတာရုံတစ်ခု၏ စည်းရိုးနှင့် ကိုက်ညီရပါမည်။
ဘူတာနှစ်ခု—သို့မဟုတ် နှစ်ခု-ဘူတာရုံ—extrusion လေမှုတ်ပုံသွင်းစက်သည် မျှဝေထားသော extrusion စနစ်တစ်ဝိုက်တွင် မှိုရာထူးနှစ်ခုကို ပြောင်းစေသည်။ ဘူတာတစ်ခုသည် မှုတ်ထုတ်ခြင်း၊ အအေးခံခြင်း သို့မဟုတ် တစ်စိတ်တစ်ပိုင်း ဖယ်ရှားခြင်းအဆင့်တွင် ရှိနိုင်ပြီး ကျန်တစ်ခုသည် နောက်ထပ် parison ကိုဖမ်းယူရန် ပြင်ဆင်နေပါသည်။ ထို့ကြောင့် ဘူတာရုံနှစ်ခုသည် အချို့သောဈေးကွက်များတွင် ဘက်နှစ်ဘက် သို့မဟုတ် လွန်းပျံမှုတ်မှုတ်စက်အဖြစ်လည်း ဖော်ပြကြသည်။
ဤရိုးရှင်းသော အစီအစဉ်သည် နောက်ဆုံးထုတ်လုပ်မှုနှုန်းမဟုတ်ဘဲ အခွင့်အလမ်းကို ရှင်းပြသည်။ ဘူတာခရီးသွားခြင်း၊ parison ဖွဲ့စည်းခြင်း၊ မှိုပိတ်ခြင်း၊ မှုတ်ထုတ်ခြင်း၊ အိတ်ဇော၊ အအေးခံခြင်း၊ ထုတ်လွှတ်ခြင်း၊ ချုံ့ခြင်း နှင့် ရေအောက်သို့ ကူးပြောင်းခြင်းတို့သည် အတူတကွ အံဝင်ခွင်ကျ ရှိပါသေးသည်။ အမှီအခိုကင်းသော လွန်းပျံ-စက် စာပေများသည် တစ်ခုတည်း-နှင့် တစ်ဖက်သတ်ပုံစံများကို သီးခြားစီနှင့် ဘက်စုံသုံး parison die heads များမှ သီးခြားစီစာရင်းပြုစုထားပြီး ၎င်းတို့သည် မတူညီသော စက်ကိရိယာရွေးချယ်မှုများဖြစ်ကြောင်း အားဖြည့်ပေးပါသည်။
ဘူတာအရေအတွက်၊ ဦးခေါင်းအရေအတွက်၊ အပေါက်အရေအတွက်နှင့် အလွှာအရေအတွက်တို့ကို မရောထွေးပါနှင့်
ကိုးကားချက်အမှားများစွာသည် နှစ်ဆဖြစ်သည်ကို မပြောဘဲ “နှစ်ဆ” ကို အသုံးပြုသောကြောင့် စတင်သည်။ ဘူတာရုံနှစ်ထပ်စက်သည် ဦးခေါင်းနှစ်ထပ်စက်၊ အပေါက်နှစ်ပေါက်မှို သို့မဟုတ် အလွှာနှစ်ထပ်လိုင်းတစ်ခု မလိုအပ်ပါ။
| ဖိုးသူတော် | ဘာတွက်လဲ။ | ဘာတွေပြောင်းလဲသွားလဲ။ | ပေးသွင်းသူအတွက် မေးခွန်း |
|---|---|---|---|
| ဘူတာရုံတစ်ခုတည်း သို့မဟုတ် နှစ်ဆ | အစဉ်လိုက် လုပ်ဆောင်သော ပုံစံခွက်နှင့် ကလစ် အနေအထားများ | စက်အစီအစဥ်၊ မှိုသတ်မှတ်မှုလိုအပ်ချက်၊ အထွက်အလားအလာ၊ ခြေရာနှင့် ကိုင်တွယ်မှု | ဤစက်တွင် ပြီးပြည့်စုံသော မှိုစခန်းပေါင်း မည်မျှရှိသည် ။ |
| ခေါင်းတစ်ခုတည်း သို့မဟုတ် အများအပြား သေဆုံးသည်။ | ပုံသွင်းခြင်း အခမ်းအနားတစ်ခုတွင် Parisons များကို ခွဲထုတ်ခဲ့သည်။ | မှိုပေါက်များကို တစ်ကြိမ်တည်းနှင့် လိုအပ်သော ထွက်ပေါက်အပေါက် မည်မျှကျွေးနိုင်သည်။ | ပလပ်ပေါက်မည်မျှပါဝင်ပြီး ၎င်းတို့၏ဗဟိုအကွာအဝေးက မည်မျှရှိသနည်း။ |
| တစ်ခုတည်း သို့မဟုတ် အပေါက်အစုံမှို | အစိတ်အပိုင်းများကို မှိုတစ်ခုထဲတွင် အနီးကပ်ဖွဲ့စည်းထားသည်။ | ပုံသွင်းခြင်းလုပ်ငန်းအတွက် အစိတ်အပိုင်းများ၊ မှိုအရွယ်အစား၊ အအေးခံချိန်ခွင်လျှာနှင့် ဖြတ်တောက်ခြင်း။ | မှိုပွဲတစ်ခုတွင် ရောင်းချနိုင်သော အစိတ်အပိုင်းမည်မျှ ထုတ်လုပ်သင့်သနည်း။ |
| တစ်ခုတည်း သို့မဟုတ် အလွှာများစွာ | နံရံတွင်ရှိသော ပစ္စည်းအလွှာများ | Extruders၊ Die-head ဗိသုကာ၊ ပစ္စည်းကိုင်တွယ်မှုနှင့် လုပ်ငန်းစဉ်ထိန်းချုပ်မှု | ကိုးကားချက်တွင် မည်သည့်ပစ္စည်းများနှင့် အလွှာဖွဲ့စည်းပုံပါ၀င်သနည်း။ |
ဟိR&B စဉ်ဆက်မပြတ် extrusion shuttle ဒေတာစာရွက်ဥပမာအားဖြင့်၊ single- နှင့် multi-parison die heads များကို one- သို့မဟုတ် two-station clamp configurations များမှ သီးခြားစီစာရင်းပြုစုထားသည်။ Multi-parison tooling သည် output lever တစ်ခုဖြစ်သည်။ ဒုတိယမှိုစခန်းသည် အခြားတစ်ခုဖြစ်သည်။ အဆိုပြုချက်တစ်ခုသည် လီဗာ သို့မဟုတ် နှစ်ခုလုံးကို ပေါင်းစပ်အသုံးပြုနိုင်သည်၊ ထို့ကြောင့် ကိုးကားချက်တစ်ခုစီကို သီးခြားစီခွဲခြားသတ်မှတ်ရပါမည်။
ဒေသအလိုက် ဝေါဟာရများလည်း ပြောင်းလဲပါသည်။ ဝယ်သူများ ရှာဖွေနိုင်ပါသည်။double station မှုတ်ပုံသွင်းစက်, twin station လေမှုတ်ပုံသွင်းစက်, ဘူတာရုံနှစ်ခု ပုလင်းမှုတ်စက်သို့မဟုတ်နှစ်ထပ်လွန်းပျံမှုတ်စက်. အမည်တစ်ခုတည်းကိုရွေးချယ်ခြင်းထက် ရုပ်ပိုင်းဆိုင်ရာအစီအစဥ်ကို အတည်ပြုပါ။
မူရင်းနှိုင်းယှဉ်ချက်- တွဲထားသော Kinggle စက်အရွယ်အစားသုံးမျိုး
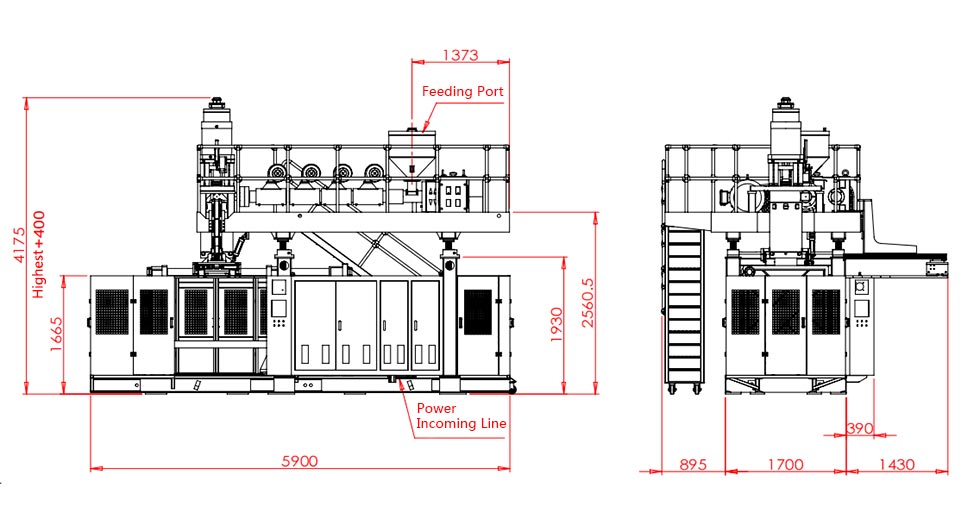
အောက်ဖော်ပြပါ ခွဲခြမ်းစိတ်ဖြာချက်သည် လက်ရှိ Kinggle ထုတ်ကုန်စာမျက်နှာ ခြောက်ခုတွင် ဖော်ပြထားသော သတ်မှတ်ချက်များကို အသုံးပြုသည်။ အတွဲတစ်ခုစီတွင် တူညီသောအမည်ခံအများဆုံးကွန်တိန်နာစွမ်းရည်ရှိသောကြောင့် ဘူတာရုံခြားနားချက်ကို ပိုမိုလွယ်ကူစွာမြင်နိုင်စေသည်။ ကိန်းဂဏန်းများသည် ပုလင်း၊ အစေး၊ အသေခေါင်း သို့မဟုတ် ရွေးချယ်စရာ ပက်ကေ့ခ်ျတိုင်းအတွက် ထုတ်လုပ်မှု အာမခံချက် မဟုတ်ဘဲ ကတ်တလောက် ကိုးကားချက်များ ဖြစ်သည်။
| စွမ်းဆောင်ရည်နှင့် မော်ဒယ် | ဘူတာများ | အထွက်အညွှန်းကို ထုတ်ဝေခဲ့သည်။ | HDPE အရည်ပျော်နိုင်စွမ်း | စက်အတိုင်းအတာ (L×W×H) | ရိုးရှင်းသော L×W စာအိတ်* | အလေးချိန် | Clamping အင်အား |
|---|---|---|---|---|---|---|---|
| 2LKGB2L | လူပျို | 600 PCs/h ခြောက်သွေ့သောစက်ဝန်း | 30 ကီလိုဂရမ်/နာရီ | 3.1 × 1.7 × 2.5 မီတာ | 5.3 m² | 2.5 t | 40 kN |
| 2LKGB2D | နှစ်ချက် | 600 × 2 PCs/h ခြောက်သွေ့သော စက်ဝန်း | 55 ကီလိုဂရမ်/နာရီ | 3.1 × 2.2 × 2.5 မီတာ | 6.8 m² | 4.5 t | 40 kN |
| 5LKGB5L | လူပျို | 500 PCs/h ခြောက်သွေ့သောစက်ဝန်း | 55 ကီလိုဂရမ်/နာရီ | 3.1 × 2.2 × 2.5 မီတာ | 6.8 m² | 3.0 t | 65 kN |
| 5LKGB5D | နှစ်ချက် | 500 × 2 PCs/h ခြောက်သွေ့သော စက်ဝန်း | 80 ကီလိုဂရမ်/နာရီ | 3.2 × 2.2 × 2.5 မီတာ | 7.0 m² | 5.2 t | 65 kN |
| 15LKGB15L | လူပျို | 450 PCs/h ခြောက်သွေ့သောစက်ဝန်း | 100 ကီလိုဂရမ်/နာရီ | 4.5 × 2.2 × 2.8 မီတာ | 9.9 m² | 7.5 t | 165 kN |
| 15LKGB15D | နှစ်ချက် | 450 × 2 PCs/h ခြောက်သွေ့သော စက်ဝန်း | 120 ကီလိုဂရမ်/နာရီ | 4.8 × 2.9 × 2.8 မီတာ | 13.9 m² | 12.5 t | 165 kN |

တွဲထားသောဒေတာက ဘာကိုဖော်ပြသနည်း။
1. Station count သည် အများဆုံးအပိုင်းအရွယ်အစားကို မသတ်မှတ်ထားပေ။
Kinggle အတွဲတစ်ခုစီတွင်၊ အမည်ခံကွန်တိန်နာစွမ်းရည်နှင့် ထုတ်ပြန်ထားသော ကုပ်ဆွဲအားသည် အတူတူပင်ဖြစ်သည်- 2L နှင့် 40 kN၊ 5L နှင့် 65 kN သို့မဟုတ် 15L နှင့် 165 kN။ ဒုတိယဘူတာသည် ထုတ်လုပ်မှုအပိုင်းကို ပြောင်းလဲသည်။ ၎င်းသည် 5L ပလပ်ဖောင်းကို 15L ပလပ်ဖောင်းအဖြစ်သို့မပြောင်းလဲပါ။
စက်ရွေးချယ်ရာတွင် ဤထူးခြားချက်သည် အရေးကြီးပါသည်။ အစိတ်အပိုင်း ထုထည်၊ ပရောဂျက်ဧရိယာ၊ မှိုအတိုင်းအတာများနှင့် လိုအပ်သော ကုပ်ကုပ်သည် ပလက်ဖောင်းနှင့် အံကိုက်ဖြစ်နေသေးသည်။ Kinggle ရဲ့လေမှုတ်စက်ရွေးချယ်ရေးလမ်းညွှန်ဘူတာအရေအတွက်ကို မရွေးချယ်မီ ကွန်တိန်နာမှ စတင်သည်။
2. double-station အတွဲများသည် အရည်ပျော်နိုင်စွမ်းကို ပေါင်းထည့်သော်လည်း ပုံသေအချိုးတစ်ခုဖြင့် မဟုတ်ပါ။
ထုတ်ဝေထားသော HDPE အရည်ပျော်စွမ်းရည်သည် 2L အတွဲတွင် 30 မှ 55 ကီလိုဂရမ်/နာရီ၊ 5L အတွဲတွင် 55 မှ 80 ကီလိုဂရမ်/နာရီ၊ နှင့် 15 လီတာအတွဲတွင် 100 မှ 120 ကီလိုဂရမ်/နာရီ မြင့်တက်လာသည်။ ထိုတိုးလာမှုများသည် ထပ်တူမကျဘဲ universal “double station multiplier” အဖြစ်သို့ မပြောင်းသင့်ပါ။
ဤသည်မှာ ဒေတာအတွက် အရေးကြီးဆုံးစွမ်းရည်သင်ခန်းစာဖြစ်သည်။ ဘူတာနှစ်ခုသည် ပုံသွင်းခြင်းဆိုင်ရာ အခွင့်အလမ်းများကို ဖန်တီးနိုင်သော်လည်း extruder သည် စုစုပေါင်း parison mass ကို ထောက်ပံ့ပေးရန် လိုအပ်နေသေးသည်။ ပိုလေးသောပုလင်း၊ ဖလက်ရှ်ပို၊ ပိုသေ့ပေါက်များ သို့မဟုတ် ပိုတိုသောဖြစ်ရပ်ကြားကာလသည် အရည်ပျော်ရန်ဝယ်လိုအားကိုတိုးစေသည်။ ထုတ်ယူမှုမှာ ပိတ်ဆို့မှုဖြစ်လာသောအခါ၊ ဘူတာရုံကို ပေါင်းထည့်ခြင်းက ၎င်းကို ဖြေရှင်းမပေးနိုင်ပါ။
3. အလေးချိန်နှင့် တပ်ဆင်ထားသော စာအိတ်သည် အရွယ်အစားအားဖြင့် ကွဲပြားစွာ တိုးလာသည်။
တစ်လုံးတည်းမှ မော်ဒယ်နှစ်ထပ်သို့ပြောင်းခြင်းသည် 2L တွင် 2.5 တန်မှ 4.5 တန်၊ 5L တွင် 3.0 တန်မှ 5.2 တန်နှင့် 15L တွင် 7.5 မှ 12.5 တန်အထိ တိုးစေသည်။ တွက်ချက်ထားသော L×W စက်စာအိတ်သည် 5.3 မှ 6.8 m²၊ 6.8 မှ 7.0 m² နှင့် 9.9 မှ 13.9 m² ခန့်အထိ ပြောင်းလဲသွားသည်။
ထို့ကြောင့် ကြမ်းပြင်ဧရိယာကို "တူညီသလောက်နီးပါး" သို့မဟုတ် "နှစ်ဆပိုကြီးသည်" အဖြစ် လုံခြုံစွာမဖော်ပြထားပါ။ ရလဒ်သည် platform ပေါ်တွင်မူတည်သည်။ စက်-စာအိတ်တွက်ချက်မှုနှစ်ခုစလုံးသည် စက်ရုံအပြင်အဆင်မဟုတ်ပါ- ဝန်ဆောင်မှုရယူမှု၊ ပစ္စည်းထောက်ပံ့မှု၊ အအေးခံအမံများ၊ ထိန်းချုပ်ပုံးများ၊ အစိတ်အပိုင်းစွန့်ထုတ်မှုနှင့် မှိုကိုင်တွယ်ရာတွင် နေရာလိုအပ်နေသေးသည်။ Kinggle ကိုသုံးပါ။ပါဝါ၊ လေ၊ ရေနှင့် အပြင်အဆင်လမ်းညွှန်site plan ကို အေးခဲမသွားမီ။
4. dry-cycle label သည် ပေးပို့မှု ကတိ မဟုတ်ဘဲ နှိုင်းယှဉ် အချက်ပြမှု ဖြစ်သည်။
ခြောက်သွေ့စက်ဝန်းသည် ကုန်ချောအစိတ်အပိုင်း၏ ထုတ်လုပ်မှုအခြေအနေများကို သက်သေမပြဘဲ စက်လှုပ်ရှားမှုကို မှတ်တမ်းတင်သည်။ အမှန်တကယ်ထွက်ရှိမှုတွင် parison ဖွဲ့စည်းခြင်း၊ မှုတ်ထုတ်ခြင်းနှင့် ထွက်သည့်အချိန်၊ အအေးခံခြင်း၊ ထုတ်လွှတ်ခြင်း၊ ဖြတ်တောက်ခြင်း၊ အရည်အသွေးဆုံးရှုံးမှုနှင့် စီစဉ်ထားသည့် ရပ်တန့်ခြင်းများ ပါဝင်သည်။ အထူ 15L jerrycan နှင့် ပေါ့ပါးသော 500ml ပုလင်းတစ်လုံးသည် တူညီသောအထွက်နှုန်းကို သတ်မှတ်၍မရပါ။
ပုံသွင်းခြင်းဆိုင်ရာ ဖြစ်ရပ်များနှင့် အစုလိုက်အပြုံလိုက် မျှတမှုမှ ထွက်ရှိမှုကို တွက်ချက်ပါ။
ထုတ်ကုန်ဖြင့်စတင်ပြီး နောက်ပြန်အလုပ်လုပ်ပါ။ ကတ်တလောက်နံပါတ်တစ်ခုကို အဆိုင်းနာရီအလိုက် မြှောက်ခြင်းဖြင့် မစတင်ပါနှင့်။
အဆင့် 1- လိုအပ်သော ရလဒ်ကောင်းကို သတ်မှတ်ပါ။
သတ်မှတ်ထားသော ထုတ်လုပ်မှုနာရီများ၊ စီစဉ်ထားသော ပြောင်းလဲမှုများနှင့် စက်ရုံ၏ ကိုယ်ပိုင်ရရှိနိုင်မှု ယူဆချက်များကို အသုံးပြု၍ အတည်ပြုထားသော ဝယ်လိုအားကို တစ်နာရီလျှင် အစိတ်အပိုင်းများအဖြစ်သို့ ပြောင်းလဲပါ။ ၀ယ်လိုအားအခြေအနေများကို သီးခြားထားရှိပါ—အခြေခံ၊ ရာသီအလိုက် အထွတ်အထိပ်နှင့် အနာဂတ်တိုးတက်မှု—သို့ဖြစ်၍ အကောင်းမြင်သောပစ်မှတ်တစ်ခုအတွင်း ဝှက်ထားမည့်အစား ပိုလျှံနေသောစွမ်းရည်ကို မြင်နိုင်သည်။
အဆင့် 2: ပြီးပြည့်စုံသော ပုံသွင်းခြင်းဖြစ်ရပ်တစ်ခုကို တိုင်းတာပါ။
အဆိုပြုထားသော ပုံစံခွက်အတွက်၊ parisons အရေအတွက်၊ ဖွဲ့စည်းထားသော အစိတ်အပိုင်းများ၊ စုစုပေါင်း parison အစုလိုက်အပြုံလိုက်၊ ပြီးသွားသော အစိတ်အပိုင်း ထုထည်၊ flash/rerind လမ်းကြောင်း၊ တည်ငြိမ်သော event ကြားကာလနှင့် လက်ခံထားသော အရည်အသွေးရလဒ်များကို မှတ်တမ်းတင်ပါ။ ပုံသွင်းခြင်းလုပ်ငန်းဆိုသည်မှာ မှိုတစ်ခုသည် parison ပစ္စည်းကို ဖမ်းယူပြီး ၎င်း၏အစိတ်အပိုင်းများကို ထုတ်လုပ်သည်။
ကောင်းသော အစိတ်အပိုင်းများ/h = ပုံသွင်းခြင်း ဖြစ်ရပ်များ/h × အပိုင်းများ × လက်ခံထားသော အပိုင်းများ
စုစုပေါင်းအရည်ပျော်ဝယ်လိုအား (kg/h) = ပုံသွင်းခြင်းဖြစ်ရပ်များ/h × ဖြစ်ရပ်တစ်ခုလျှင် စုစုပေါင်း parison mass (ကီလိုဂရမ်)
လက်ခံထားသောအပိုင်းအစသည် သဘောတူညီထားသည့် စမ်းသပ်မှု သို့မဟုတ် ရိုးသားသောအပင်၏ယူဆချက်မှ လာရပါမည်။ စုစုပေါင်း parison mass သည် အချောထည် ပုလင်းသာမက ပုံသွင်းခြင်း အခမ်းအနားသို့ ရောက်ရှိလာသော ပစ္စည်း ပါဝင်သည်။ ဖလက်ရှ်သည် နောက်ကြောင်းပြန်နေပါက၊ ၎င်း၏ ကိုင်တွယ်ပုံနှင့် ပြန်လည်စတင်ခြင်းသည် လိုင်းကို သက်ရောက်မှုရှိနေဆဲဖြစ်သည်။
အဆင့် 3- ပိတ်ဆို့မှုများကို မျဉ်းတစ်ကြောင်းအဖြစ် စမ်းသပ်ပါ။
အမှန်တကယ်ပစ္စည်းအောက်ရှိ အဆိုပြုထားသော extruder နှင့် စုစုပေါင်းအရည်ပျော်သည့်လိုအပ်ချက်ကို နှိုင်းယှဉ်ပါ။ ထို့နောက် မှိုအအေးခံခြင်း၊ လေမှုတ်ထုတ်ခြင်း၊ အစိတ်အပိုင်းဖယ်ရှားခြင်း၊ ချုံ့ခြင်း၊ ယိုစိမ့်စမ်းသပ်ခြင်း၊ သယ်ဆောင်ခြင်း၊ ထုပ်ပိုးခြင်းနှင့် ကြိတ်ခွဲခြင်းတို့ကို အတည်ပြုပါ။ အနိမ့်ဆုံး ရေရှည်တည်တံ့သော အဆင့်သည် လိုင်းအထွက်ကို သတ်မှတ်ပေးသည်။
ပိုမိုကျယ်ပြန့်သော စဉ်ဆက်မပြတ်-စက်ထွက်ရှိမှု ယုတ္တိအတွက် Kinggle's ကို ကြည့်ပါ။စဉ်ဆက်မပြတ်မှုတ်ပုံသွင်းစက်လမ်းညွှန်. အမြန်နှုန်းစမ်းသပ်နေစဉ်အတွင်း အစိတ်အပိုင်းအလေးချိန် သို့မဟုတ် နံရံဖြန့်ဝေမှု ပြောင်းလဲပါက၊ ၎င်းကို အသုံးပြုပါ။parison programming လမ်းညွှန်အခြေအနေတစ်ခုစီတွင် တူညီသောနံရံတည်နေရာများကို စစ်ဆေးပါ။
မည်သည့်ဖွဲ့စည်းမှုပုံစံသည် ထုတ်လုပ်ရေးအစီအစဉ်နှင့်ကိုက်ညီသနည်း။
ဘူတာရုံတစ်ခုတည်းသည် အများအားဖြင့် ပိုမိုသန့်ရှင်းသော ဆန်ခါတင်စာရင်းတွင်...
- အတည်ပြုထားသော ၀ယ်လိုအားသည် လက်ခံနိုင်သော လည်ပတ်မှုအနားသတ်ဖြင့် ပုံစံခွက်တစ်ခုနှင့် ကိုက်ညီပါသည်။
- ထုတ်ကုန်အပြောင်းအလဲများသည် မကြာခဏ သို့မဟုတ် ထုတ်လုပ်မှုလည်ပတ်မှု တိုတောင်းပါသည်။
- ဘတ်ဂျက်၊ ပြုပြင်ထိန်းသိမ်းမှု သို့မဟုတ် တရားဝင်မှုဆိုင်ရာ အကြောင်းပြချက်များအတွက် ပုံစံခွက်တစ်ခုအား ဦးစားပေးရွေးချယ်သည်။
- အစိတ်အပိုင်း၊ မှို သို့မဟုတ် ဖယ်ရှားခြင်းနည်းလမ်းသည် သမရိုးကျပုံစံကို လက်တွေ့ကျမှုနည်းစေသည်။
- စက်ရုံနေရာ၊ လက်လှမ်းမီမှု သို့မဟုတ် ရေအောက်ပိုင်း အလိုအလျောက်စနစ်ဖြင့် ရုတ်သိမ်းရန် ကန့်သတ်ထားသည်။
- ပရောဂျက်သည် ဝယ်လိုအား သက်သေမပြသေးသော စျေးကွက်အတွင်းသို့ ဝင်ရောက်နေပြီဖြစ်သည်။
ဘူတာရုံနှစ်ခုသည် လိုင်းအပြည့်လေ့လာရန် ထိုက်တန်သောအခါ…
- တည်ငြိမ်သော ထပ်ခါတလဲလဲ ဝယ်လိုအားသည် လက်တွေ့ကျသော ဘူတာရုံတစ်ခုမှထွက်ရှိမှုကို ကျော်လွန်နေပါသည်။
- လိုက်ဖက်ညီသော မှိုစခန်းနှစ်ခုသည် ထပ်ခါတလဲလဲ လုပ်ဆောင်နိုင်သည့် လုပ်ငန်းစဉ်ကို လုပ်ဆောင်နိုင်သည်။
- extruder နှင့် die head သည် လိုအပ်သော စုစုပေါင်းအရည်ပျော်နှုန်းကို ထောက်ပံ့ပေးနိုင်သည်။
- အအေးပေးခြင်းသည် မှိုလုပ်ငန်းအတွက် အသုံးဝင်သောအချိန်ကို ချန်ထားခဲ့ပြီး၊
- ဖြတ်တောက်ခြင်း၊ စမ်းသပ်ခြင်းနှင့် ပစ္စည်းကိုင်တွယ်ခြင်း တိုးလာမှုကို လက်ခံနိုင်သည်။
- အပိုမှို၊ စက်နှင့် အသုံးဝင်မှုနယ်ပယ်တွင် ခုခံကာကွယ်နိုင်သော လုပ်ငန်းကိစ္စတစ်ခုရှိသည်။
စာရင်းနှစ်ခုစလုံးသည် ထုတ်ကုန်စမ်းသပ်မှုတစ်ခုကို အစားထိုးမည်မဟုတ်ပါ။ ၎င်းသည် သာမာန်ဝယ်ယူရေးအမှားကို တားဆီးသည်- ဒုတိယဘူတာရုံကို သီးခြားအထွက်အထွက် ဆက်စပ်ပစ္စည်းအဖြစ် ကုသသည်။ ၎င်းသည် ကိရိယာတန်ဆာပလာများ၊ ထိန်းချုပ်မှု၊ ခန့်အပ်မှုနှင့် စက်ရုံမှတဆင့် အစိတ်အပိုင်းများ စီးဆင်းမှုကို ပြောင်းလဲသည့် စနစ်ဆုံးဖြတ်ချက်တစ်ခုဖြစ်သည်။
အသုံးအဆောင်များနှင့် ရေအောက်ပိုင်းပစ္စည်းများသည် ဘူတာရုံအားသာချက်ကို ဖျက်ပစ်နိုင်သည်။
ဘူတာရုံနှစ်လိုင်းသည် မှို-အအေးခံစနစ်သို့ အပူပိုပို့နိုင်ပြီး အတူတကွ ပိုမိုနီးကပ်စွာ ပုံသွင်းသည့်ဖြစ်ရပ်များကို ဖန်တီးနိုင်သည်။ Compressed air သည် idle တွင်သာမဟုတ်ဘဲ လိုင်းက တောင်းဆိုသောအခါတွင် ဖိအားကိုထိန်းထားပြီး စီးဆင်းမှုကို ထုတ်ပေးသည်။ အအေးခံရေသည် တည်ငြိမ်သောအခြေအနေဖြင့် မှိုဆားကစ်နှစ်ခုလုံးသို့ ရောက်ရှိရန် လိုအပ်သည်။ လျှပ်စစ်ဖြန့်ဖြူးမှု၊ ဟိုက်ဒရောလစ်အအေးခံခြင်းနှင့် ကက်ဘိနက်ပတ်ဝန်းကျင်သည် နောက်ဆုံးတည်ဆောက်မှုနှင့် ကိုက်ညီရမည်။
နှိုင်းယှဉ်ဇယားမှ အပင်ဝန်ဆောင်မှုများကို မတွက်ပါနှင့်။ လက်ရှိ Kinggle ဝဘ်သတ်မှတ်ချက်အချို့သည် တသမတ်တည်းမဟုတ်သော ယူနစ်စာစီစာရိုက်ကို အသုံးပြုထားပြီး ပျမ်းမျှစွမ်းအင်ကိန်းဂဏန်းများသည် ထပ်တူထပ်မျှသော ထုတ်ကုန်စမ်းသပ်မှုကို ဖော်ပြခြင်းမရှိပါ။ မှာကြားထားသည့်ဖွဲ့စည်းပုံအတွက် ပရောဂျက်အလိုက် အသုံးဝင်ပုံစာရွက်၊ လျှပ်စစ်ပုံဆွဲခြင်းနှင့် အထွေထွေအစီအစဥ်ရေးဆွဲခြင်းတို့ကို တောင်းဆိုပါ။
မှိုဖွင့်ပြီးနောက် လုပ်ငန်းစဉ်တိုင်းကို စစ်ဆေးပါ။
- ထုတ်ယူသည့်ပစ္စည်းများသည် အစားထိုးစခန်းများမှ အစိတ်အပိုင်းများကို လက်ခံနိုင်ပါသလား။
- ဖြတ်တောက်ခြင်းသည် တကယ့် flash နှင့် လည်ပင်း/အောက်ခြေ ဂျီသြမေတြီကို ကိုင်တွယ်နိုင်ပါသလား။
- ယိုစိမ့်စမ်းသပ်သူသည် လိုအပ်သောလိုင်းနှုန်းဖြင့် အပေါက်တိုင်းကို စစ်ဆေးနိုင်ပါသလား။
- Conveyors များသည် တိုက်မိခြင်း၊ စုပုံခြင်းနှင့် အစိတ်အပိုင်း ပုံပျက်ခြင်းကို တားဆီးနိုင်ပါသလား။
- ကြိတ်စက်နှင့် Blender သည် ပြန်ကြိတ်ခြင်းအချိုးကို မတည်မငြိမ်မဖြစ်ဘဲ flash ကို ကိုင်တွယ်နိုင်ပါသလား။
- အော်ပရေတာများသည် ခွင့်ပြုထားသော စစ်ဆေးရေးနှင့် လဲလှယ်ခြင်းလုပ်ငန်းအတွက် ဘူတာနှစ်ခုလုံးကို လုံခြုံစွာရောက်ရှိနိုင်ပါသလား။
ပိုမိုမြန်ဆန်စွာ လည်ပတ်ခြင်းသည် မတည်မငြိမ်ဖြစ်စေသော နံရံအထူ၊ ဖလက်ရှ်၊ အအေးခံပုံပျက်ခြင်း သို့မဟုတ် နှိုးစက်ကို ထပ်ခါထပ်ခါ ပြုလုပ်ပါက၊ ချိတ်ဆက်ပါ။ကြိုတင်ကာကွယ်ထိန်းသိမ်းမှုမှတ်တမ်းKinggle နှင့်HMI ပြဿနာဖြေရှင်းနည်းချက်ပြုတ်နည်းအပြောင်းအလဲများနှင့်အတူ ရုပ်ပိုင်းဆိုင်ရာပိတ်ဆို့မှုကို မဖုံးကွယ်မီ။

စက်စျေးနှုန်းတစ်ခုတည်းမဟုတ်ဘဲ တပ်ဆင်ကုန်ကျစရိတ် စုစုပေါင်းကို နှိုင်းယှဉ်ပါ။
ပလပ်စတစ်ပုလင်းပြုလုပ်သည့်စက်တစ်လုံး၏စျေးနှုန်းကိုရှာဖွေနေသူတစ်ဦးသည် တူညီမှုမရှိသော ကိုးကားချက်နှစ်ခုကို ရရှိနိုင်ပါသည်။ တစ်ခုတွင် ဒုတိယမှိုသတ်မှတ်မှု၊ ထုတ်ယူခြင်းနှင့် ယိုစိမ့်မှုစမ်းသပ်ခြင်းတို့ ပါဝင်နိုင်သည်။ နောက်တစ်ခုက base molding machine ကိုပဲ ပြနိုင်တယ်။ နိမ့်သော ခေါင်းစီးစျေးနှုန်းသည် ပြီးပြည့်စုံမှုနည်းသော ထုတ်လုပ်မှုဆဲလ်ကို ဖော်ပြနိုင်သည်။
| ကုန်ကျစရိတ်အလွှာ | ဘူတာရုံမေးခွန်း | နှစ်ထပ်ဘူတာမေးခွန်း |
|---|---|---|
| စက်ပလက်ဖောင်း | မည်သည့် extruder၊ ကလစ်၊ ထိန်းချုပ်မှုများ နှင့် standard auxiliaries များ ပါဝင်သနည်း။ | မည်သည့်အပိုရထား၊ ကုပ်၊ လေမှုတ်နှင့် ထိန်းချုပ်ကိရိယာများ ပါ၀င်သနည်း။ |
| မှိုတက်ပြီး ဦးခေါင်းသေတယ်။ | ပြီးပြည့်စုံသောမှိုတစ်ခုနှင့် မှန်ကန်သောသေတ္တာထုပ်ပိုးပါ၀င်ပါသလား။ | လိုက်ဖက်ညီသော မှိုစခန်းနှစ်ခုပါဝင်ပြီး ခေါင်းရေတွက်ခြင်းနှင့် ထွက်ပေါက်ပေါက်များသည် ကိရိယာအစီအစဉ်နှင့် တူညီပါသလား။ |
| စက်ရုံဝန်ဆောင်မှု | မည်သည့်ဓာတ်အား၊ လေ၊ ရေနှင့် ကြမ်းပြင်/တင်ဆောင်ခြင်းလုပ်ငန်း လိုအပ်ပါသနည်း။ | လက်ရှိ ဝန်ဆောင်မှုများသည် စက်ရုံလိုအပ်ချက်အရ ပိုမိုမြန်ဆန်သော ပွဲအစီအစဉ်ကို ပံ့ပိုးပေးနိုင်ပါသလား။ |
| အစုန်ဆဲလ် | မည်သည့်ထုတ်ယူခြင်း၊ ချုံ့ခြင်း၊ စမ်းသပ်ခြင်း၊ သယ်ဆောင်ခြင်းနှင့် ကြိတ်ခြင်းအဆင့်များသည် ကိုယ်တိုင် သို့မဟုတ် အလိုအလျောက်ဖြစ်ပါသလား။ | အစုလိုက်အပြုံလိုက်မပါဘဲ အစားထိုးစခန်းများမှ အစိတ်အပိုင်းများကို ရေအောက်ပိုင်းအဆင့်တိုင်း လက်ခံနိုင်ပါသလား။ |
| အပြောင်းအလဲနှင့် တရားဝင်မှု | မှိုနှင့် ဟင်းချက်ချက်ပြောင်းလဲမှုတစ်ခုသည် ဝယ်သူ၏လုပ်ထုံးလုပ်နည်းအရ အချိန်မည်မျှကြာသနည်း။ | ထုတ်ကုန်ပြောင်းလဲမှုတစ်ခုပြီးနောက် ဘူတာနှစ်ခုကို လိုက်လျောညီထွေဖြစ်အောင်၊ အရည်အချင်းပြည့်မီပြီး ပြန်လည်ရယူထားပုံ။ |
| လည်ပတ်နေမှာပေါ့။ | မှိုဘူတာရုံတစ်ခု ရပ်သွားပါက အဘယ်အထွက်နှုန်း ဆုံးရှုံးမည်နည်း။ | ဘူတာနှစ်ခုလုံးကို ဘေးကင်းစွာ သီးခြားခွဲထားနိုင်သလား၊ မျှဝေထားသော ခွဲထုတ်ခြင်းအစီအစဉ်မှာ ဘာဖြစ်သွားမလဲ။ |
အသုံးဝင်သော စီးပွားရေးနှိုင်းယှဉ်မှုတစ်ခုသည် နှစ်ဖက်စလုံးတွင် တူညီသော ပရောဂျက်နယ်နိမိတ်ကို အသုံးပြုသည်။ ပုံသွင်းစက်၊ မှိုများ၊ အသေခေါင်း၊ အရန်ပစ္စည်းများ၊ တပ်ဆင်မှု၊ ခန့်အပ်မှု၊ လေ့ကျင့်မှုနှင့် စက်ရုံပြုပြင်မွမ်းမံမှုများ ပါဝင်သည်။ ထို့နောက် ဝယ်သူ၏ကိုယ်ပိုင်လုပ်ငန်းလည်ပတ်မှုယူဆချက်များကို အသုံးပြု၍ လုပ်သား၊ အသုံးအဆောင်များ၊ စီစဉ်ထိန်းသိမ်းမှု၊ ပြောင်းလဲမှုဆုံးရှုံးမှု၊ အရည်အသွေးဆုံးရှုံးမှုနှင့် စက်ရပ်ချိန်တို့ကို ခန့်မှန်းတွက်ချက်ပါ။
ကောင်းသောအစိတ်အပိုင်းတစ်ခုအတွက် ကုန်ကျစရိတ် = နှိုင်းယှဉ်မှုကာလအတွင်း စုစုပေါင်းကုန်ကျစရိတ် ÷ ကာလတူတွင် ထုတ်လုပ်သော လက်ခံအစိတ်အပိုင်းများ
ပိုင်းဝေနှင့် ပိုင်းခြေသည် တူညီသော အချိန်ဝင်းဒိုးနှင့် နယ်ပယ်ကို အသုံးပြုရပါမည်။ ဘူတာရုံခြောက်ခုအထွက်တစ်ခုအပေါ်တွင် ဘူတာရုံနှစ်ခု၏ အရင်းအနှီးကိန်းဂဏန်းကို မတင်ပါနှင့်၊ သို့မဟုတ် ဖြတ်တောက်ခြင်းနှင့် စမ်းသပ်ခြင်းမှ ကင်းလွတ်သော အခြေခံတစ်ခုတည်းစက်နှင့် အလိုအလျောက် နှစ်ထပ်လိုင်းကို နှိုင်းယှဉ်ပါ။ ဝယ်လိုအားသည် ပေါင်းထည့်ထားသော output ကို အသုံးမပြုနိုင်ပါက idle capacity သည် ကုန်ကျစရိတ်အဖြစ် ကျန်ရှိနေပါသည်။ ဘူတာရုံတစ်ခုတည်း၏ စွမ်းဆောင်ရည်သည် ဝယ်လိုအားထက် ကျော်လွန်ပါက၊ လွတ်သွားသော ထုတ်လုပ်မှုနှင့် အချိန်ပိုများသည် ကုန်ကျစရိတ်လည်း ဖြစ်သည်။
စျေးနှုန်းသည် မှန်ကန်သော ဝယ်ယူမှုကန့်သတ်ချက်တစ်ခု ဖြစ်နေဆဲဖြစ်သော်လည်း နည်းပညာပိုင်းအရ ကိုက်ညီမှုရှိသည်။ ကိုးကားချက်ကို တစ်ကြောင်းပြီးတစ်ကြောင်း နှိုင်းယှဉ်နိုင်စေရန် Kinggle မှ ပါဝင်သော အစိတ်အပိုင်းတိုင်းနှင့် ဝယ်သူမှပေးသော ပစ္စည်းတိုင်းကို ခွဲခြားသတ်မှတ်ရန် တောင်းဆိုပါ။
ပိုမိုကောင်းမွန်သော RFQ သည် အာမခံထားသောအခြေအနေများကို ကတ်တလောက်အကိုးအကားများနှင့် ပိုင်းခြားထားသည်။
တူညီသော ထည့်သွင်းစာရွက်ကို ပေးသွင်းသူတိုင်းထံ ပေးပို့ပါ။ မဟုတ်ပါက၊ ကိုးကားချက်နှစ်ခုသည် မတူညီသော ယူဆချက်ကို အသုံးပြုနိုင်ပြီး နှိုင်းယှဉ်နိုင်သည့်ပုံပေါ်နေသေးသည်။
| RFQ အကွက် | လိုအပ်သောထည့်သွင်းမှု | ဘူတာရုံ ဆုံးဖြတ်ချက်ကို ဘာကြောင့် ပြောင်းလဲတာလဲ။ |
|---|---|---|
| အပိုင်း | ပုံဆွဲခြင်း သို့မဟုတ် နမူနာ၊ အမြင့်ဆုံးအတိုင်းအတာ၊ လည်ပင်း/အချောထည်၊ လက်ကိုင်၊ မျဉ်းကြောင်းခွဲခြင်းနှင့် ဖြတ်တောက်ခြင်း လိုအပ်ချက် | မှိုအံဝင်ခွင်ကျ၊ လှုပ်ရှားမှုနှင့် ရေစုန်အလုပ်တို့ကို သတ်မှတ်သည်။ |
| ပစ္စည်း | တိကျသောအစေးအဆင့်၊ အရောင်၊ ဖြည့်စွက်ပစ္စည်းများ၊ regrind/PCR အစီအစဉ်နှင့် ပေးသွင်းသူဒေတာ | အမူအကျင့်များ အရည်ပျော်ကျခြင်း၊ စုစုပေါင်းထွက်ရှိမှုနှင့် အေးစေခြင်း။ |
| ဒြပ်ထုနှင့်နံရံ | အပြီးသတ်အလေးချိန်၊ စုစုပေါင်း parison/flash ခန့်မှန်းချက်၊ အရေးကြီးသော နံရံတည်နေရာများနှင့် သည်းခံနိုင်မှု | စက်ဝိုင်းပစ်မှတ်များကို အရည်ပျော်ကျသော ဝယ်လိုအားနှင့် အရည်အသွေး အထောက်အထားအဖြစ် ပြောင်းလဲပေးသည်။ |
| ဝယ်လိုအား | တစ်နာရီလျှင် ကောင်းမွန်သော အစိတ်အပိုင်းများ၊ အပြောင်းအလဲ၊ တစ်နှစ်နှင့် အထွတ်အထိပ်ရာသီ၊ SKU/ ပြောင်းလဲခြင်းအစီအစဉ် | ဒုတိယဘူတာရုံအား ကောင်းစွာတင်ဆောင်နိုင်သည်ဆိုသည်ကို ပြသသည်။ |
| ကိရိယာတန်ဆာပလာ | ဘူတာရုံအရေအတွက်၊ အသေပေါက်များ၊ အပေါက်များ၊ အလယ်အကွာအဝေး၊ မှိုအစုံများနှင့် အအေးခံပုံစံ | မတူညီသော ဦးခေါင်း သို့မဟုတ် အခေါင်းပေါက် ယူဆချက်ကို ဖုံးကွယ်ထားရန် "ဘူတာနှစ်ခု" ကို တားဆီးသည်။ |
| အရည်အသွေး | အလေးချိန်၊ အတိုင်းအတာ၊ နံရံ၊ ယိုစိမ့်မှု၊ ကျဆင်းမှု၊ ထိပ်တန်းဝန် သို့မဟုတ် အခြားသဘောတူထားသော စမ်းသပ်မှုများ | ရွေ့လျားမှုအမြန်နှုန်းအစား ကောင်းသောအထွက်ကို သတ်မှတ်သည်။ |
| စက်ရုံ | ဓာတ်အားစံနှုန်း၊ လေ/ရေအခြေအနေ၊ ကြမ်းပြင်နှင့် မျက်နှာကျက် ကန့်သတ်ချက်များ၊ ရုတ်သိမ်းသည့်လမ်းကြောင်းနှင့် ရေအောက်ပိုင်းရှိ စက်ကိရိယာများ | နှစ်ထပ်ဘူတာရုံဆဲလ်ကို အပြည့်ထည့်သွင်းပြီး ပံ့ပိုးပေးနိုင်ခြင်းရှိမရှိ စမ်းသပ်မှုများ |
လက်ခံမှုအစမ်းကာလအတွင်း ဤအရာများကို မှတ်တမ်းတင်ပါ။
- စက်၊ မှို၊ အသေခေါင်း၊ အစေးနှင့် ဟင်းချက်နည်း အမှတ်အသား။
- ဘူတာတစ်ခုစီအတွက် တည်ငြိမ်သောပုံသွင်းခြင်း-ဖြစ်ရပ်ကြားကာလ—အမြန်ဆုံးဖြစ်ရပ်တစ်ခုမဟုတ်ပါ။
- စုစုပေါင်း parison ဒြပ်ထု၊ အချောအပိုင်းအလေးချိန်နှင့် flash လမ်းကြောင်း။
- သဘောတူထားသည့် စမ်းသပ်ပြတင်းပေါက်မှ အပေါက်များနှင့် ဘူတာရုံများမှ အစိတ်အပိုင်းများကို လက်ခံထားသည်။
- အရေးပါသောနံရံ၊ အတိုင်းအတာနှင့် လုပ်ဆောင်နိုင်သော ရလဒ်များ။
- လက်တွေ့သရုပ်ပြ ဝန်အောက်တွင် လေ၊ ရေနှင့် လျှပ်စစ်အခြေအနေများ။
- အစမ်းအတွင်းနှိုးစက်၊ ရပ်တန့်ခြင်းနှင့် လူကိုယ်တိုင်ဝင်ရောက်စွက်ဖက်မှုမှတ်တမ်း။
ဤမှတ်တမ်းသည် ဝယ်သူ၏ထုတ်ကုန်အပေါ်အခြေခံသည့် ဆုံးဖြတ်ချက်တစ်ခုအဖြစ် "တစ်ခုတည်းနှင့် ဘူတာရုံနှစ်ခု" ကို ပြောင်းလဲစေသည်။ ၎င်းသည် အနာဂတ်ပြဿနာဖြေရှင်းခြင်းနှင့် ကြိုတင်ကာကွယ်ထိန်းသိမ်းခြင်းအတွက် ကော်မရှင်ဖွဲ့စည်းခြင်းဆိုင်ရာ အခြေခံအချက်ကိုလည်း ပံ့ပိုးပေးပါသည်။
မေးလေ့ရှိသောမေးခွန်းများ
ဘယ်ဟာ ပိုမြန်လဲ- ဘူတာရုံတစ်ခု (သို့) ဘူတာရုံ နှစ်ထပ် လေမှုတ်ပုံသွင်းစက်။
မှိုစခန်းနှစ်ခုသည် မျှဝေထားသော extrusion စနစ်ဖြင့် လှည့်ပတ်နေသောကြောင့် ဘူတာရုံနှစ်ထပ်စက်သည် အထွက်အလားအလာ ပိုမြင့်မားသည်။ အမှန်တကယ်ထွက်ရှိမှုသည် အရည်ပျော်နိုင်စွမ်း၊ parison အရေအတွက်၊ အအေးခံမှု၊ တစ်စိတ်တစ်ပိုင်းကို ဖယ်ရှားခြင်း၊ ရေအောက်မှ စက်ပစ္စည်းများနှင့် လက်ခံထားသော အရည်အသွေးအပေါ် မူတည်နေသေးသည်။
double-station လေမှုတ်ပုံသွင်းစက်သည် နှစ်ဆ ထုတ်လုပ်မှု ရှိပါသလား။
အလိုအလျောက် မဟုတ်ပါ။ ထုတ်ဝေထားသော ခြောက်စက်ဝန်းကိန်းဂဏန်းများသည် အလှည့်ကျ ဘူတာနှစ်ခုကို ပြသနိုင်သော်လည်း ရောင်းချနိုင်သော ထုတ်လုပ်မှုကို စုစုပေါင်းဝယ်လိုအား၊ အအေးခံခြင်း၊ ချုံ့ခြင်း၊ စမ်းသပ်ခြင်း၊ ရပ်တန့်ခြင်း သို့မဟုတ် ငြင်းပယ်ခြင်းတို့ကြောင့် ကန့်သတ်နိုင်သည်။ စက်ကို အမှန်တကယ် ထုတ်ကုန်နှင့် ပစ္စည်းဖြင့် စစ်ဆေးပါ။
ဘူတာရုံနှစ်ထပ်စက်သည် ခေါင်းနှစ်ထပ်စက်နှင့် တူညီပါသလား။
နံပါတ် ဘူတာရုံ အရေအတွက်သည် မှိုနှင့် ကလစ်အနေအထားများကို ဖော်ပြသည်။ ဦးခေါင်းရေတွက်မှုသည် ပုံသွင်းခြင်းကိစ္စအတွက် parisons မည်မျှကို ထုတ်ယူထားသည်ကို ဖော်ပြသည်။ စက်တစ်ခုသည် ဘူတာနှစ်ခုကို အသေခံပလပ်ပေါက်တစ်ခု သို့မဟုတ် အများအပြားဖြင့် ပေါင်းစပ်နိုင်သည်။
ဘူတာနှစ်ခုသည် မတူညီသော ပုံစံခွက်များကို လည်ပတ်နိုင်ပါသလား။
မသက်ဆိုင်သော ထုတ်ကုန်များကို ထိရောက်စွာ လည်ပတ်နိုင်သည်ဟု မယူဆပါနှင့်။ ဘူတာများသည် ထုတ်ယူမှုနှင့် လုပ်ငန်းစဉ်အခြေအနေများကို မျှဝေထားသောကြောင့် ထုတ်ကုန်အစုလိုက်အပြုံလိုက်၊ parison timing၊ cooling နှင့် downstream work တို့သည် သဟဇာတဖြစ်ရပါမည်။ အင်ဂျင်နီယာဌာနအတွင်း အစီအစဉ်အတိအကျကို အတည်ပြုပါ။
5L ကွန်တိန်နာများအတွက် တစ်ခုတည်း သို့မဟုတ် ဘူတာရုံနှစ်ခုကို ရွေးချယ်သင့်ပါသလား။
ကွန်တိန်နာ ပမာဏသည် ပလပ်ဖောင်းကိုသာ သတ်မှတ်သည်။ မှန်ကန်သော အစိတ်အပိုင်းများ ၀ယ်လိုအား၊ ထုတ်ကုန်အလေးချိန်၊ ပြေးအရှည်၊ မှိုနှင့် အသေခေါင်းအစီအစဉ်၊ ရရှိနိုင်သော အသုံးအဆောင်ပစ္စည်းများ၊ စက်ရုံပုံစံနှင့် ရေအောက်ပိုင်းစွမ်းရည်တို့မှ ဘူတာအရေအတွက်ကို ရွေးချယ်ပါ။
လေမှုတ်ပုံသွင်းစက်၏ အထွက်နှုန်းကို မည်သို့တွက်ချက်သင့်သနည်း။
တစ်နာရီလျှင် ပုံသွင်းခြင်းဆိုင်ရာ အဖြစ်အပျက်များကို ဖြစ်ရပ်တစ်ခုစီအလိုက် အပိုင်းများနှင့် လက်ခံထားသောအပိုင်းကိန်းများဖြင့် မြှောက်သုံးပါ။ စုစုပေါင်းအရည်ပျော်ဝယ်လိုအား၊ အအေးခံခြင်းနှင့် ရေအောက်ခြေတစ်လှမ်းတိုင်းနှင့် နှိုင်းယှဉ်၍ ရလဒ်ကို စစ်ဆေးပါ။ ထုတ်လုပ်မှုအထွက်အဖြစ် ခြောက်သွေ့စက်ဝန်းတစ်ခုတည်းကို မသုံးပါနှင့်။
single-versus-double-station quotation အတွက် ဘာအချက်အလက်တွေ လိုအပ်လဲ။
ပုံဆွဲအပိုင်း၊ ပစ္စည်းအဆင့်၊ အချောထည်နှင့် စုစုပေါင်း parison အစုလိုက်အပြုံလိုက်၊ နံရံနှင့် အရည်အသွေးလိုအပ်ချက်များ၊ ကောင်းမွန်သောအစိတ်အပိုင်းများပစ်မှတ်၊ SKU အစီအစဉ်၊ မှိုနှင့် ဂလိုင်အယူအဆ၊ အသုံးအဆောင်ပစ္စည်းများ၊ အပြင်အဆင်နှင့် ရေစုန်ပစ္စည်းများကို ပံ့ပိုးပေးပါ။